Kuttespissen er den mest konsekvensfulle komponenten i ethvert oksy-fuel-system. Regulatorer kontrollerer trykket, slanger leverer gass, og brennerkroppen gir håndtaket - men tuppen avgjør om kuttet er rent eller fillete, raskt eller tregt, trygt eller utsatt for tilbakeslag. Ved å velge riktig spiss og bruke den riktig, skilles et konsistent, produktivt kutt fra bortkastet gass og omarbeiding. Denne veiledningen dekker alt fra tipsdesignprinsipper til praktiske feltteknikker og feildiagnostikk.
Hva Oxy Fuel Cutting Tips faktisk gjør
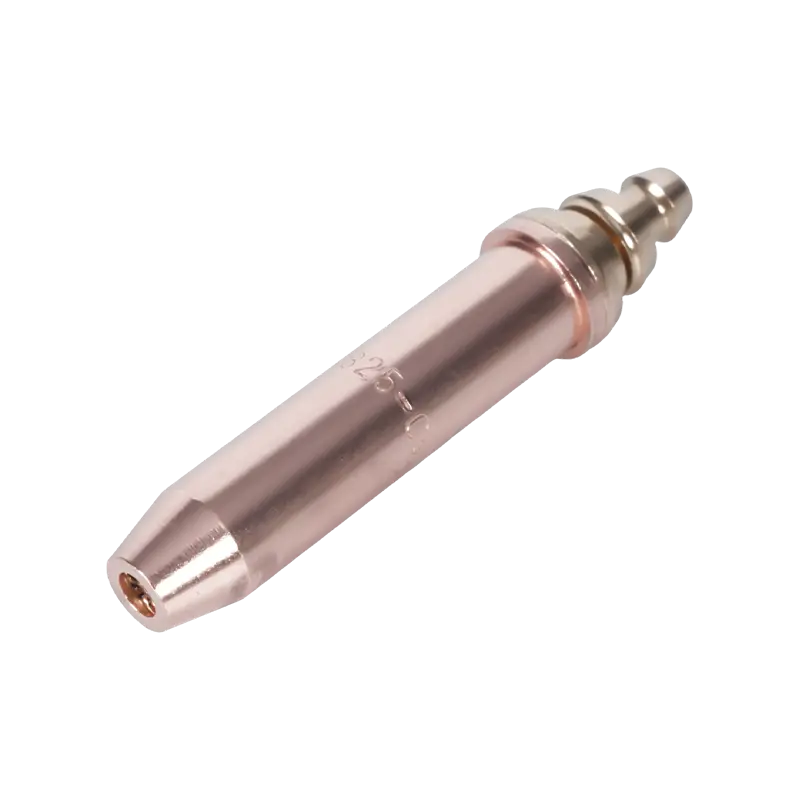
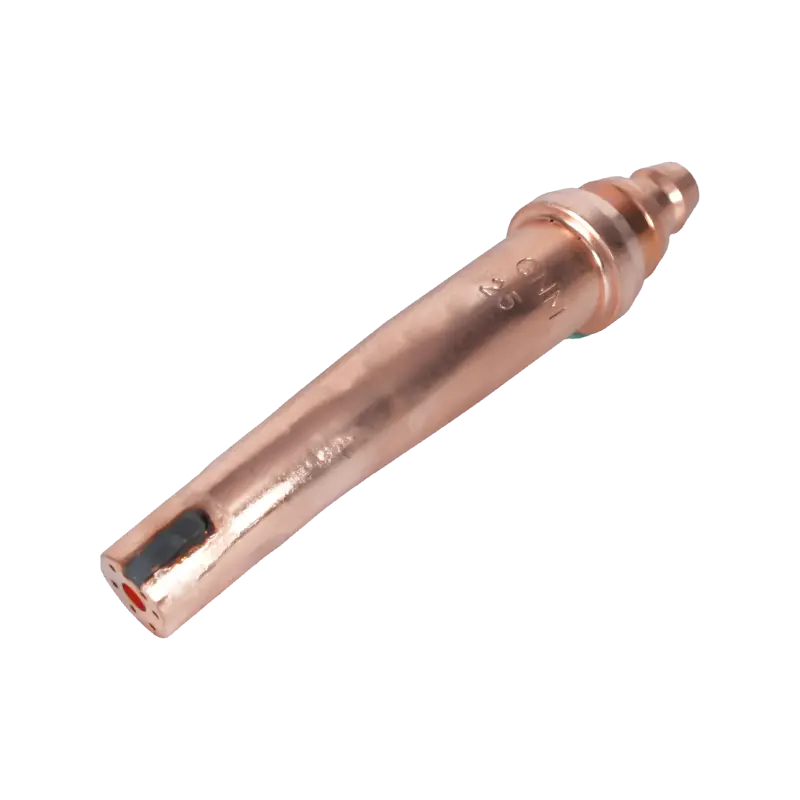
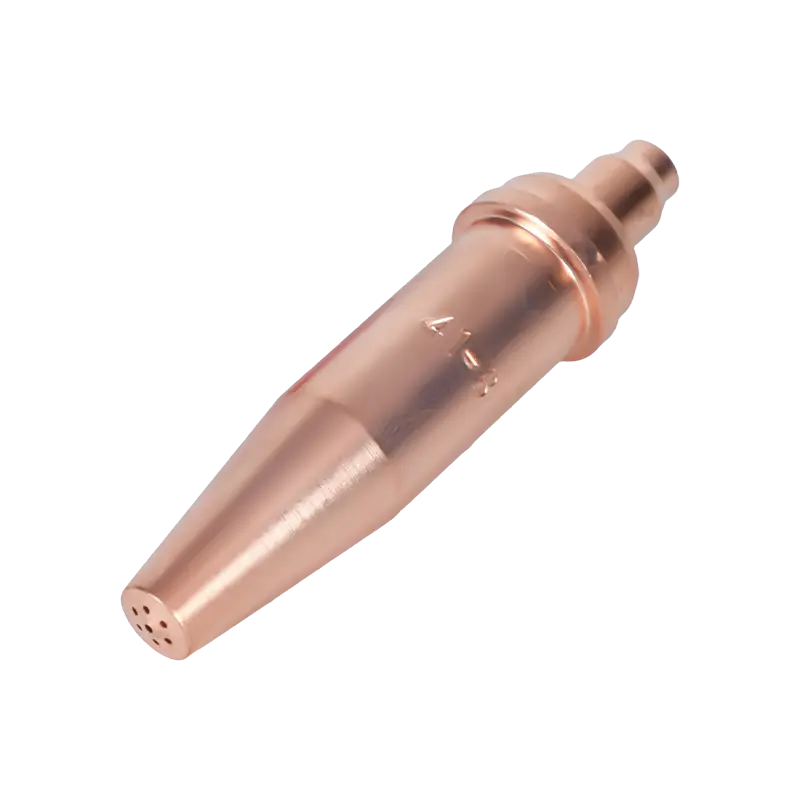
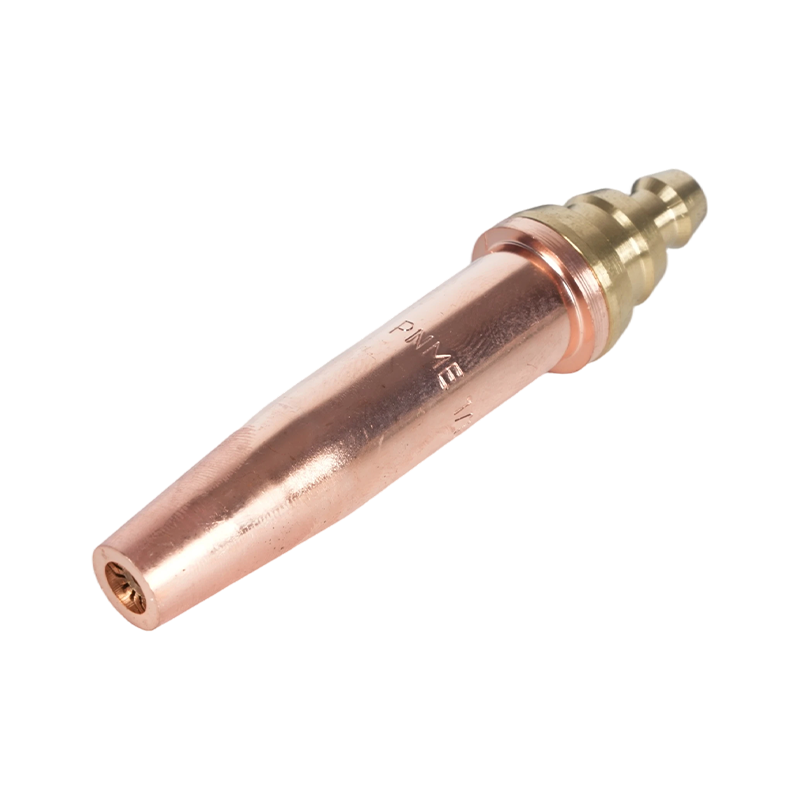
En oxy-fuel kuttespiss har to distinkte funksjoner som skjer samtidig. Den ytre ringen av små hull - forvarmingsåpningene - leverer en blanding av drivstoffgass og oksygen for å produsere en forvarmingsflamme. Denne flammen varmer opp grunnmetallet til dets antennelsestemperatur: omtrent 1600–1800 °F (870–980 °C) for bløtt stål. Den sentrale boringen tjener et helt annet formål: den leverer en høytrykksstråle av rent skjærende oksygen som kjemisk oksiderer det forvarmede stålet og blåser det resulterende smeltede jernoksidet (slagg) ut av snittet.
Dette skillet har praktisk betydning. Forvarmingsflammen skjærer ikke - den betinger metallet. Den skjærende oksygenstrømmen gjør selve skjæringen gjennom en kjemisk reaksjon, ikke rå termisk smelting. Enhver faktor som forringer skjæreoksygenstrømmen - lavt trykk, forurenset boring, feil avstandsavstand - påvirker skjærekvaliteten direkte, uavhengig av hvor godt forvarmingsflammen ser ut.
Spissene er produsert i ett stykke (solid kobber) eller todelt design (messing innside med kobber ytre). Todelte spisser er mer vanlig i produksjonsmiljøer fordi den indre delen kan byttes ut uavhengig når forvarmingsåpningene slites, uten å kaste den ytre delen. Spisser i ett stykke er enklere og ofte foretrukket for håndskjæring der utskiftingsfrekvensen er lavere.
Velge riktig spiss: størrelse, boretype og drivstoffgass
Tre variabler styrer spissvalg: materialtykkelse, skjærende oksygenboring og drivstoffgassen som er i bruk. Å velge tykkelse alene – uten å ta hensyn til boretype og drivstoffkompatibilitet – er den vanligste kilden til dårlig kuttekvalitet i feltet.
Spissstørrelse og materialtykkelse
Spissens størrelse bestemmer diameteren til den sentrale oksygenboringen og størrelsen på forvarmingsåpningene. Riktig spissstørrelse er alltid tilpasset materialtykkelsen , ikke til en foretrukket trykkinnstilling eller skjærehastighet. Bruk av en overdimensjonert spiss på tynn plate forårsaker overflødig varmetilførsel, vridning og brede, fillete snitt. Bruk av en underdimensjonert spiss på tykk plate gir ufullstendig oksidasjon, kraftig slaggvedheft og manglende evne til å fullføre kuttet i dybden.
| Materialtykkelse | Typisk spissstørrelse | Oksygentrykk (PSI) | Kutthastighet (IPM) |
|---|---|---|---|
| 1/8 tommer (3 mm) | 000 / 0 | 20–25 | 20–26 |
| 1/4 tommer (6 mm) | 0/1 | 25–35 | 16–22 |
| 1/2 tommer (13 mm) | 1/2 | 35–45 | 12–18 |
| 1 tommer (25 mm) | 2/3 | 40–55 | 10–14 |
| 2 tommer (50 mm) | 3/4 | 45–65 | 7–10 |
| 100 mm | 4/5 | 55–80 | 4–7 |
Sylindrisk boring vs. divergerende boring
Skjærende oksygenboringer kommer i to indre geometrier, hver optimalisert for et annet tykkelsesområde. Sylindriske boringsspisser opprettholde en konstant diameter gjennom hele lengden av boringen og fungerer best ved rundt 40 PSI. De er standardvalget for håndskjæring og maskinskjæring av materiale opp til 3/8 tommer (10 mm) tykt. Divergerende borespisser blusse utover mot utgangen, slik at den skjærende oksygenstrømmen kan utvide seg til supersonisk hastighet. De opererer ved høyere trykk - typisk 75 til 100 PSI - og leverer raskere skjærehastigheter med lavere oksygenforbruk per fot kutt på plate tykkere enn 3/8 tomme. For de fleste CNC oxy-fuel-maskiner som skjærer tunge plater, er divergerende boringsspisser det riktige valget. For en detaljert sammenligning av hvordan valg av drivstoffgass samhandler med tuppboringsdesign og flammetemperatur, se vår skjærebrennertemperaturer og sammenligning av drivstoffgass .
Drivstoffgasskompatibilitet
Kuttespisser er ikke utskiftbare på tvers av drivstoffgasser. Acetylenspisser har et spesifikt forvarmingsåpningsmønster og størrelse som passer til acetylens konsentrerte indre kjeglevarme og dets støkiometriske oksygen-til-drivstoff-forhold på omtrent 1:1. Propan- og propylenspisser har flere og større forvarmingsåpninger for å kompensere for disse gassenes lavere indre kjegletemperaturer og deres høyere oksygenbehov - propan krever omtrent 4,5 deler oksygen per del drivstoff. Bruk av en acetylenspiss med propan sulter forvarmingsflammen og gir ufullstendig oppvarming; bruk av en propanspiss med acetylen skaper en for stor, ukontrollert forvarmingsflamme. Bekreft alltid at spissen er klassifisert for den spesifikke drivstoffgassen som brukes.
Oppsett for et rent kutt
Selv en spiss med riktig størrelse gir dårlige resultater hvis trykk, flamme og avstand ikke er riktig innstilt før kuttet begynner.
Still inn trykk på spissen, ikke på regulatoren. Lange slangeløp og smale slangediametre skaper målbart trykkfall mellom regulatorutløpet og brenneren. For kjøringer som overstiger 25 fot, fest testmålere ved brennerens innløp for å måle det faktiske leveringstrykket, og juster deretter regulatoren oppover til målerne på brennerens side viser verdiene spesifisert i tipstabellen. Kutting fra regulatortrykk alene på lang sikt er en vanlig årsak til trege kutt og tungt slagg. For en fullstendig oversikt over gassvalg og sikker trykkstyring, se vår oxy-fuel sikkerhet og gassvalg guide .
Slå inn en nøytral flamme før du skjærer. Tenn fakkelen kun på drivstoff, og introduser deretter forvarm oksygen til den indre kjeglen skjerpes til et veldefinert knallblått punkt omgitt av en klar ytre konvolutt. Dette er den nøytrale flammen – det riktige utgangspunktet for praktisk talt all stålskjæring. En oksiderende flamme (kortere, mer spiss kjegle med et lilla skjær) oksiderer metalloverflaten for tidlig og produserer en varmepåvirket sone som motstår ren kutting. En karburerende flamme (myk, fjærkledd kjegle med en sekundær oransje konvolutt) avsetter karbon på metalloverflaten og forringer også kuttekvaliteten.
Oppretthold jevn avstand. For de fleste håndskjærespisser er riktig avstand 1/8 til 1/4 tomme (3–6 mm) mellom spissflaten og arbeidsstykkets overflate. For nærme og spissen overopphetes, tettes forvarmingsåpningene med sprut, og risikoen for tilbakeflamming øker. For langt og den skjærende oksygenstrømmen mister koherens før den når metallet, og produserer et bredt, avrundet snitt og tungt slagg.
Bekreft at metallet har nådd antennelsestemperatur før du åpner kutteoksygenet. Den korrekte visuelle indikatoren er en lys kirsebærrød til oransje-hvit glød ved hullpunktet. En nyttig felttest: trykk litt på skjæreoksygenhendelen - hvis metallet umiddelbart begynner å gnister og oksidere, er det klart. Hvis det bare avkjøles og blir mørkere, fortsett å forvarme.
8 praktiske tips for bedre kutt
Følgende teknikker tar for seg de vanligste kildene til inkonsekvente resultater både ved manuell og maskinell skjæreoperasjoner med oksygen.
- Bruk tipsdiagrammet for ditt spesifikke merke. Strømningshastigheter og åpningsdimensjoner varierer mellom produsenter selv for samme nominelle spissstørrelse. Et tipsdiagram fra ett merke bør aldri brukes på et annet merkes tips.
- Fest skjærehånden. For håndskjæring, støtt brennerhånden med den frie hånden hvilende på arbeidsstykket eller en stabil referanseflate. Fakkelsving på jevn 1/16 tomme gir synlige bølger i kuttekanten.
- Pierce med en tilt, og gå deretter vinkelrett. Når du gjennomborer midtplaten i stedet for å starte fra en kant, vipper du brenneren 15–20 grader vekk fra kjøreretningen mens du åpner skjæreoksygenet. Dette dirigerer den innledende slaggutkastningen bort fra spissflaten. Når pierce er fullført, bring brenneren tilbake til vinkelrett og start kuttet.
- Rull inn i kantene, rull ut til slutt. Når du starter ved kanten av tykk plate, ruller du brenneren fra en vinklet posisjon til vinkelrett når du går inn i kuttet. På slutten av kuttet ruller du brenneren utover for å sikre at bunnen av snittet skiller seg rent – uten dette forblir den siste tommen av et tykt kutt ofte delvis forbundet.
- Tilpass reisehastigheten til gnistene. Ved riktig kjørehastighet kommer skjæreoksygenstrømmen ut fra bunnen av arbeidsstykket i en liten bakvinkel (5–10 grader bak brennerens retning). Hvis bekken kommer ut vertikalt, er reisehastigheten for lav. Hvis den går ut med en uttalt lening fremover, er hastigheten for høy og snittet er ikke helt gjennomtrengende.
- Hold spissen ren under drift. Sprut som samler seg på tuppflaten under lange kutt forringer gradvis forvarmingsflammeformen og kan føre til at skjæreoksygenstrømmen avbøyes. En kort pause for å rengjøre med en tupprenser-fil gjenoppretter ytelsen uten en full avstengning.
- Lukk drivstoff før oksygen ved avstenging. Når du slår av brenneren, lukk drivstoffventilen først, deretter skjæreoksygenet, deretter forvarm oksygenet. Denne sekvensen forhindrer en drivstoffrik tilstand ved spissen under avstengning, som er den primære årsaken til interne sotavleiringer og tilbakeslag ved neste tenning.
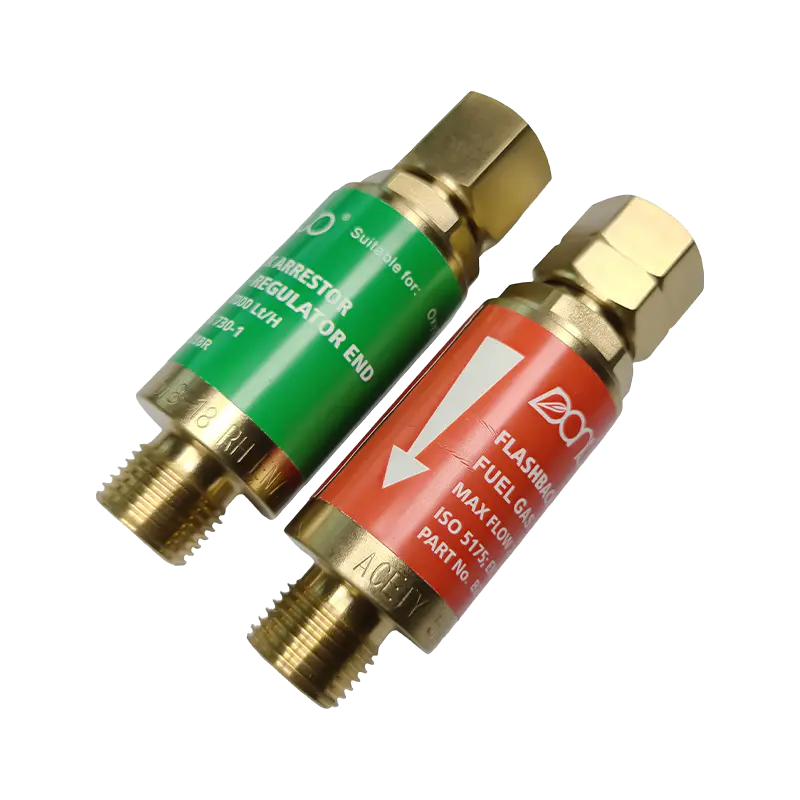
- Følg alle sikkerhetstiltak uten unntak. Tilbakeslagssperre på begge slanger, lekkasjetesting før hver økt og riktig PPE er ikke omsettelige. For en fullstendig sikkerhetssjekkliste spesifikt for skjærebrennertips, se vår veiledning om sikkerhetstiltak for skjærebrennerspisser .
Diagnostisering av dårlig kuttkvalitet
De fleste oxy-fuel kuttedefekter kan spores tilbake til en av fire grunnleggende årsaker: feil spissstørrelse, feil trykk, feil kjørehastighet eller en forurenset eller slitt spiss. Tabellen nedenfor dekker de vanligste symptomene og deres korrigerende tiltak.
| Symptom | Mest sannsynlig årsak | Korrigerende handling |
|---|---|---|
| Tungt slagg / hardt slagg som ikke brytes rent av | Reisehastighet for høy; oksygentrykk for lavt; spissen er for liten for tykkelse | Lav reisehastighet; øke oksygentrykket til tippdiagramspesifikasjonen; oppgrader spissen størrelse |
| Avrundet, bredt snitt overkant | Avstanden er for stor; kjørehastigheten er for lav | Reduser avstanden til 1/8–1/4 tommer; øke reisehastigheten |
| Fuging eller uregelmessig kutt ansikt | Spissens åpninger er tilstoppet eller skadet; flamme ustabilitet | Rengjør eller bytt spissen; se etter bøyde eller sprutede åpninger |
| Kuttet trenger ikke inn i dybden (spesielt tykk plate) | Oksygentrykk for lavt ved brenneren (trykkfall); spissen boring for liten | Mål trykket ved brenneren med testmålere; kompensere ved regulator; sjekk spissen størrelse |
| For lang forvarmingstid før kutt kan starte | Feil spisstype for drivstoffgass (for få/små forvarmingsåpninger for propan/propylen) | Bytt til en propan- eller propylen-klassifisert spiss med større forvarmingsåpninger |
| Bølget eller drivende kuttlinje | Ustabilitet med fakkelhånd; ujevn reisehastighet | Bruk en styreskinne eller rettkantklemme; avstivning skjærende hånd på arbeidsstykket |
| Tilbakeslag eller vedvarende sprett | Tips overoppheting; avstanden er for liten; spissen ansikt forurenset | Øk standoff; la spissen avkjøles; ren spiss ansikt; se etter sprutblokkering |
Vedlikehold av spissen og når den skal skiftes
Klippespisser slites forutsigbart, og de fleste slitasjerelaterte ytelsestap kan gjenopprettes med enkelt vedlikehold. Forvarmingsåpningene er det første nedbrytningspunktet: sprut fra skjæresonen bygger seg opp på spissflaten, blokkerer delvis åpningene og forvrenger formen på forvarmingsflammen. Et sett med tupprenserfiler – størrelse for å matche åpningsdiametrene på tuppene dine – fjerner denne opphopningen på sekunder. Rengjør alltid langs åpningens akse, ikke på tvers av den, for å unngå å forstørre eller omforme hullet.
Den sentrale oksygenboringen er mer holdbar, men ikke immun mot skade. Tegn på boreslitasje inkluderer en synlig klokkeform ved boreutgangen, groper på boreveggene som er synlige under forstørrelse, og en skjærende oksygenstrøm som vifter ut i stedet for å opprettholde en tett, sammenhengende stråle. En slitt skjæreboring kan ikke gjenopprettes ved rengjøring - spissen må skiftes.
Skift spissen umiddelbart hvis noen av følgende forhold er tilstede: sprekker eller sprekker i spisskroppen; åpninger som ikke kan gjenopprettes til runde med en spissrens; en boreutgang som er synlig deformert; eller gjentatte tilbakeslag selv etter rengjøring og korrekt avstand er reetablert. Å betjene en skadet spiss er en sikkerhetsrisiko, ikke bare et kvalitetsproblem. For todelte tips, inspiser de indre og ytre komponentene separat - ofte krever bare ett stykke utskifting, noe som reduserer vedlikeholdskostnadene.
Oppbevar spissene i en dedikert holder eller etui for å beskytte åpningene og utgangen mot fysisk skade. Selv mindre bulker eller bulker på tuppen etter å ha mistet på et hardt gulv kan forvrenge forvarmingsåpningene nok til å kreve for tidlig utskifting.