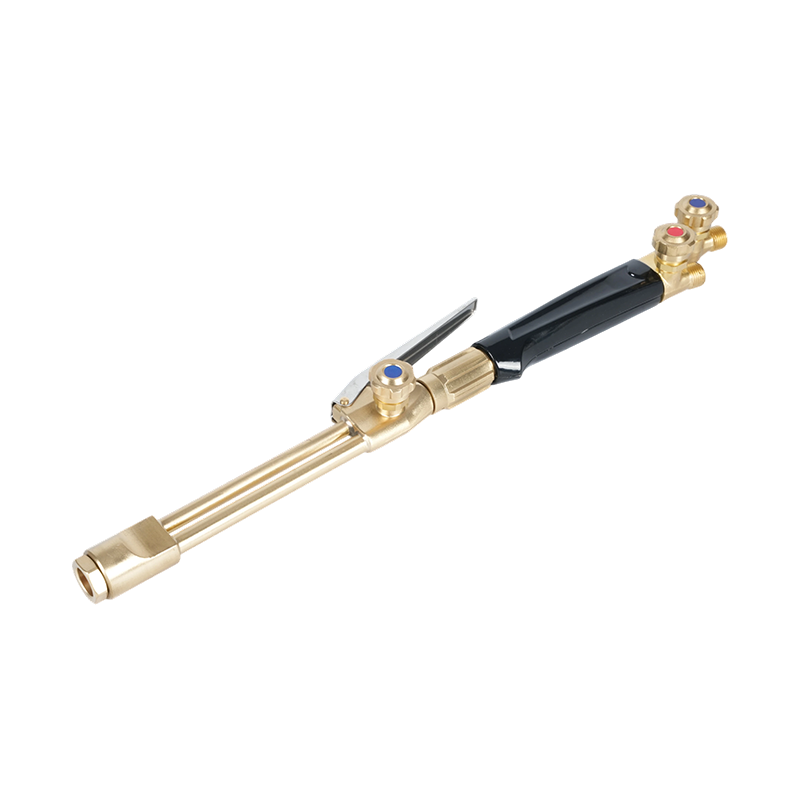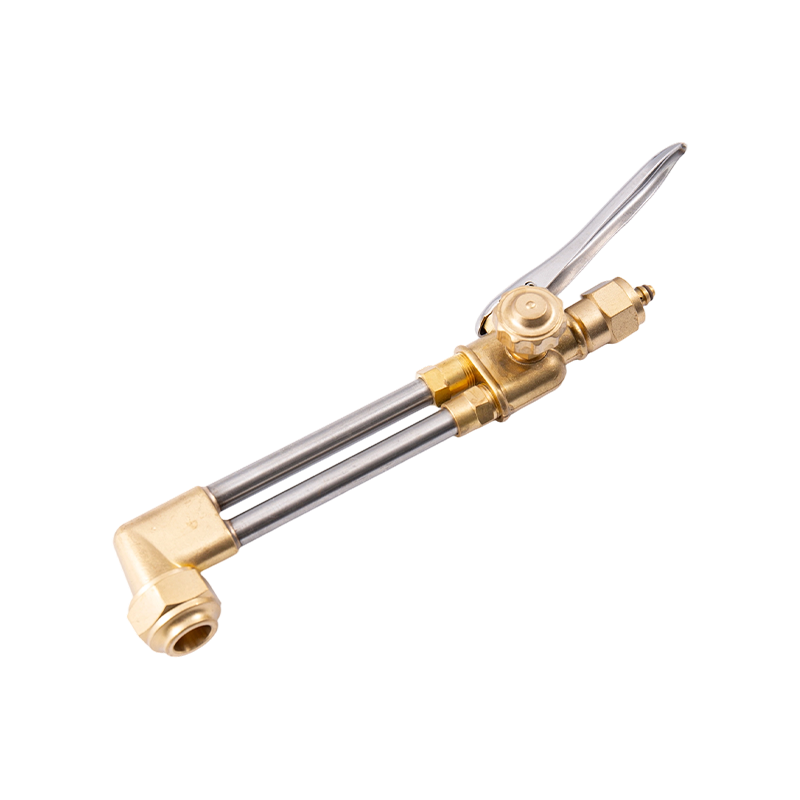
Oksy-acetylen skjærebrennertemperatur: Hva du trenger å vite
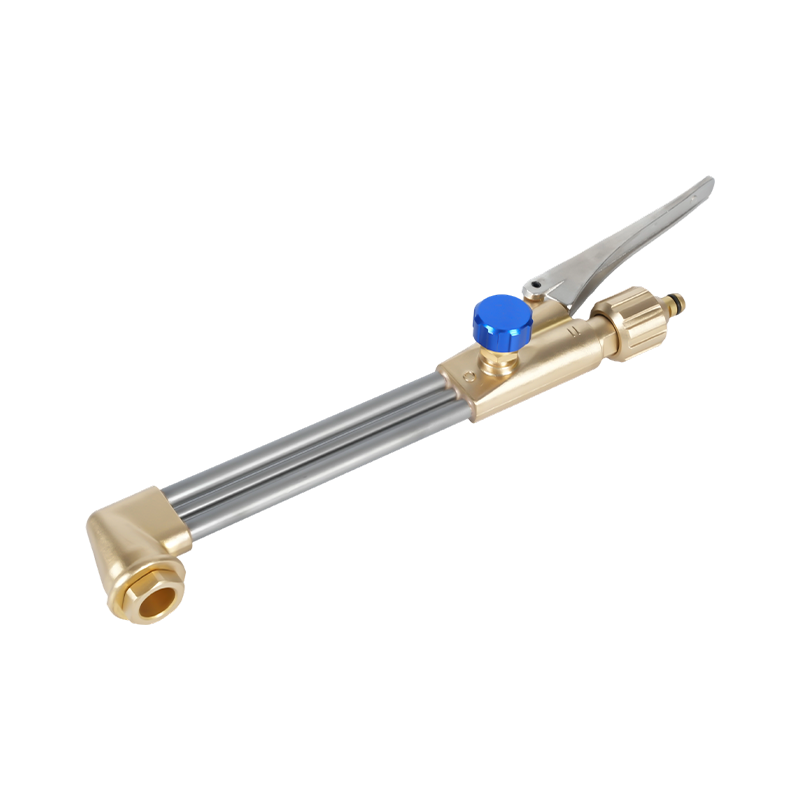
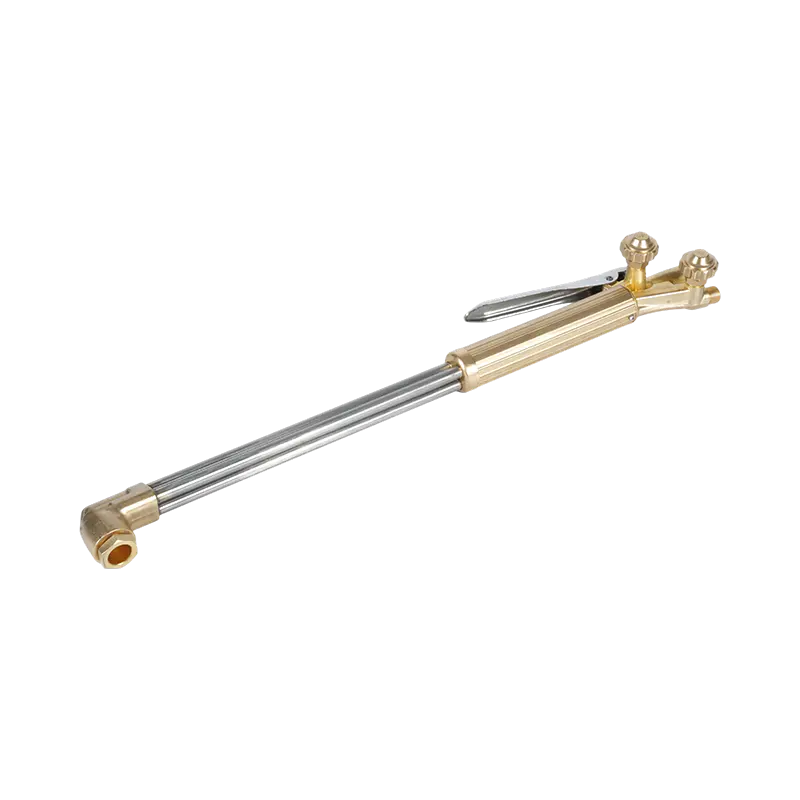
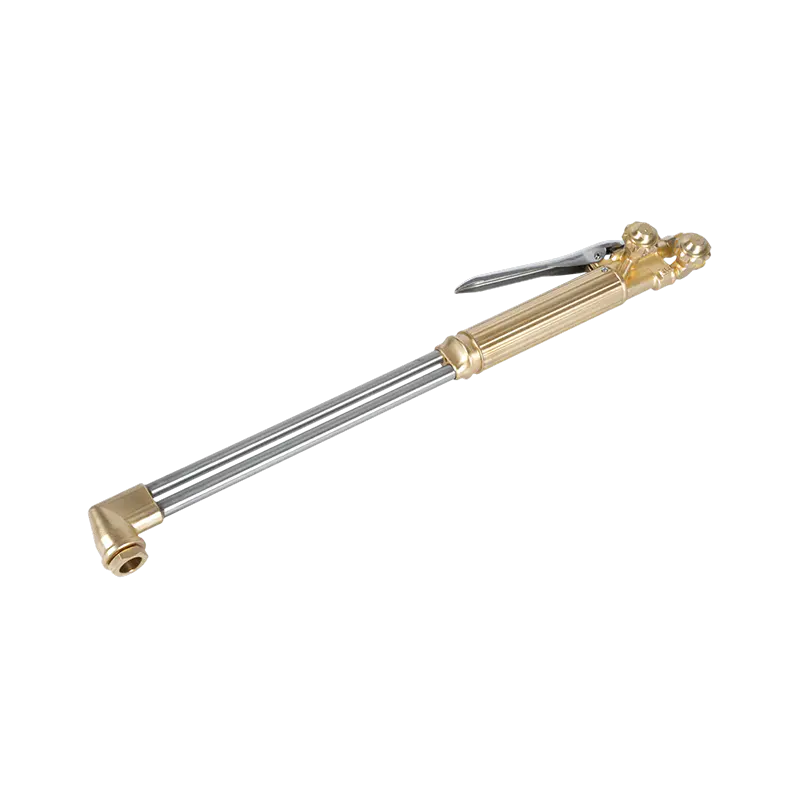
Den oksy-acetylen skjærebrenner produserer en av de høyeste flammetemperaturene som kan oppnås med standard industrigassutstyr. Når oksygen og acetylen brenner sammen, når den resulterende flammen ca 3480°C til 3500°C (6296°F til 6330°F) — høyere enn noen annen vanlig brukt brenngasskombinasjon i sveise- og skjærepraksis. Denne ekstreme varmen er det som gjør oksy-acetylen til det benchmark drivstoffsystemet som alle alternative skjæregasser måles mot.
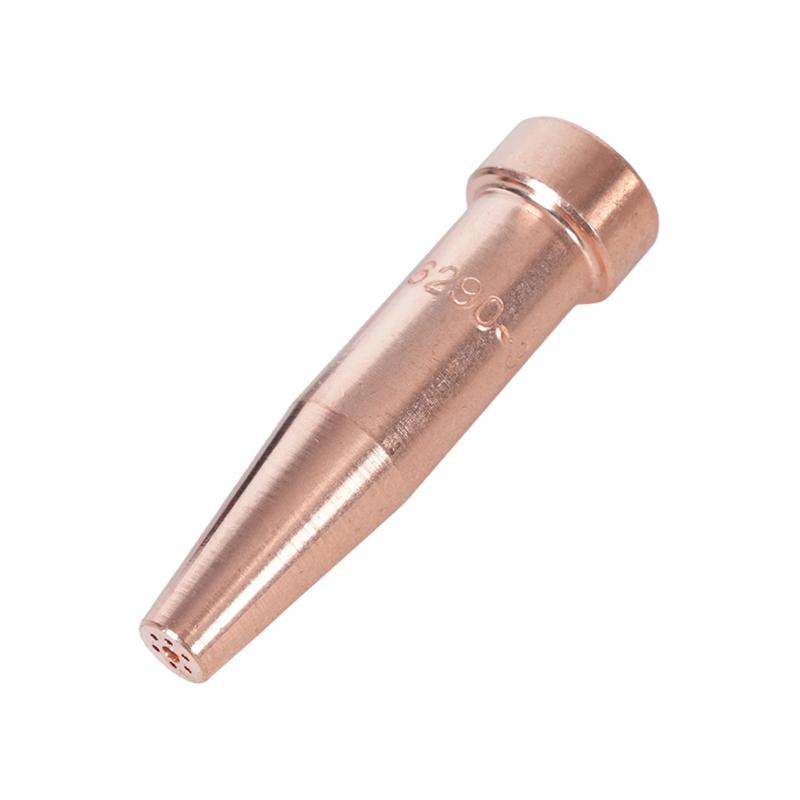
Det er imidlertid avgjørende å forstå hvordan en skjærebrenner faktisk bruker den temperaturen. En skjærebrenner smelter ikke bare metall - den opererer gjennom en to-trinns prosess. Først hever forvarmingsflammene rundt skjæretuppen stålet til opptenningstemperaturen på ca. 982°C (1800°F). Når stålet når dette punktet, aktiveres den sentrale høytrykksoksygenstrålen. Denne strømmen tilfører ikke varme direkte; i stedet får det forvarmede stålet til å oksidere raskt - en prosess som ofte beskrives som "kontrollert, rask rusting." Jernoksidet som produseres har et lavere smeltepunkt enn basisstålet, så det blåses fri av kuttet som smeltet slagg.
Den preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
Den Three Types of Oxy-Acetylene Flames and When to Use Each
Den ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
Nøytral flamme
En nøytral flamme brenner alt tilgjengelig drivstoff og oksygen fullstendig, og produserer ikke overskudd av noen av dem. Den indre kjeglen er veldefinert og lys, og den ytre konvolutten er klar. Dette er standardflammen for de fleste stålskjæring og generelle sveiseapplikasjoner. Det tilfører verken karbon til metallet (som vil gjøre det sprøtt) eller skaper overflødig oksidasjon (som vil danne jernoksidbelegg). For skjæreoperasjoner, innstilling av en nøytral forvarmingsflamme før den kobler inn oksygenstrømmen, gir de reneste kuttene med den mest konsistente snittet.
Karburerende (reduserende) flamme
En karburerende flamme inneholder overskudd av acetylen utover det som kan forbrennes fullstendig med tilgjengelig oksygen. Den identifiseres av en fjæraktig sekundær sone som strekker seg utover den indre kjeglen - lengden på denne fjæren indikerer graden av overflødig acetylen. Denne flammetypen brukes til overflateherding, glødeoperasjoner og til gassveising av rustfritt stål, hvor den reduserer risikoen for kromoksidasjon i sveisesonen. Overskuddet av acetylen skaper en reduserende atmosfære rundt det smeltede bassenget. Den skal aldri brukes til skjæring, da den legger karbon i stålet og produserer svart sot.
Oksiderende flamme
En oksiderende flamme inneholder overflødig oksygen. Den indre kjeglen blir kortere, spissere og får et litt lilla skjær; lyden av flammen skjerpes merkbart. Selv om denne flammetypen er varmest i teorien, unngås den generelt for sveising fordi overflødig oksygen angriper jernet i stålet, og danner uønskede jernoksidinneslutninger som svekker skjøten. For skjæring er en oksiderende flammejustering i skjæreoksygenstrømmen iboende i prosessen - men forvarmingsflammene bør forbli nøytrale for å unngå for tidlig oksidasjon av det omkringliggende materialet.
Cutting Torch Gasses: En komplett sammenligning
Oksy-fuel kuttesystemer er ikke begrenset til acetylen. En rekke drivstoffgasser kan brukes avhengig av materialet som kuttes, nødvendig kuttehastighet, tilgjengelig infrastruktur og kostnadshensyn. Hver gass har distinkte flammetemperaturegenskaper og forbrenningsprofiler som påvirker ytelsen ulikt.
| Gas | Maks flammetemperatur (med O2) | Beste bruk | Kan du sveise? |
|---|---|---|---|
| Acetylen | 3500°C / 6330°F | Kutting, sveising, presisjonsarbeid | Ja |
| Propan | ~2800°C / ~5072°F | Kutting, oppvarming, bøying | Nei |
| Propylen | ~2900°C / ~5252°F | Produksjonsskjæring | Begrenset |
| Naturgass | ~2770°C / ~5020°F | Kutting, lavkostoperasjoner | Nei |
| Hydrogen | ~3000°C / ~5432°F | Undervannsskjæring, aluminium | Kun spesialisert |
Acetylen
Acetylen is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Propan
Propan burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
Propylen
Propylen (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Naturgass
Naturgass har den laveste flammetemperaturen av de ofte brukte skjæregassene. Dens primære fordel er infrastruktur: anlegg med rørledning for naturgass kan eliminere sylinderstyring og redusere drivstoffkostnadene betydelig. Den brukes i storskala industrielle skjæreoperasjoner der den litt lavere skjæreytelsen oppveies av kostnadsbesparelser og forsyningsvennlighet. Naturgass brukes ikke til sveising.
Hydrogen
Hydrogen anbefales spesielt for skjæreoperasjoner under vann fordi acetylen blir farlig ustabilt under vanntrykk. Den oppnår en rimelig høy flammetemperatur med oksygen, men brenner med en praktisk talt usynlig flamme, noe som skaper en betydelig sikkerhetsrisiko i normale butikkmiljøer. Hydrogen brukes også til visse spesialiserte skjæreapplikasjoner i aluminium og ikke-jernholdige metaller. Det er ikke en generell kuttegass og krever spesialiserte håndteringsprotokoller.
Hvilke metaller kan og ikke kan kuttes med en Oxy-Fuel lommelykt
Oksydrivstoffskjæring er grunnleggende en kjemisk oksidasjonsprosess. For at det skal fungere, må metallet som kuttes oppfylle en bestemt betingelse: dens oksider må ha et lavere smeltepunkt enn selve basismetallet. Når denne betingelsen er oppfylt, oksiderer oksygenstrømmen det forvarmede metallet og blåser bort det resulterende smeltede slagget rent. Når det ikke er oppfylt, danner oksidet en beskyttende skorpe som avslutter oksidasjonsreaksjonen og hindrer kuttet i å fortsette.
- Lavt til middels karbonstål: Kutter rent og effektivt. Dette er den primære applikasjonen for oxy-fuel-skjæring, i stand til å håndtere materiale fra 0,5 mm til over 250 mm tykkelse.
- Smijern: Kan kuttes effektivt med oxy-fuel-teknikker.
- Høykarbonstål: Vanskelig å kutte fordi slaggsmeltepunktet nærmer seg basismetallets smeltepunkt, og forhindrer ren utstøting av oksider.
- Støpejern: Kan ikke kuttes effektivt - grafitt mellom korn og kornstruktur forstyrrer oksidasjonsskjæringen.
- Rustfritt stål: Kan ikke kuttes med standard oxy-fuel metoder. Kromoksidlaget som dannes på overflaten har et høyere smeltepunkt enn stålet under det, og danner en beskyttende barriere som stopper skjærende oksygen fra å nå ferskt metall. Plasmaskjæring eller laserskjæring skal brukes for rustfritt stål.
- Aluminium og kobber: Kan ikke kuttes med oxy-fuel - disse metallene mangler jerninnholdet som er nødvendig for at oksidasjonsskjæringsreaksjonen skal opprettholde seg selv.
Sveising av rustfritt stål: Prosessvalg og viktige hensyn
Rustfritt stål er et av de mest utfordrende metallene å sveise riktig. Det høye krominnholdet (minimum 10,5%) er det som gir den korrosjonsbestandighet - men det samme kromet er ekstremt reaktivt for oksygen ved sveisetemperaturer. Når krom oksiderer under sveising, tømmes det fra det omkringliggende metallet, og skaper soner med betydelig redusert korrosjonsbestandighet. Dette fenomenet, kjent som sensibilisering, er den sentrale tekniske utfordringen ved sveising av rustfritt stål uavhengig av prosessen som brukes.
I tillegg har rustfritt stål lavere varmeledningsevne enn bløtt stål, noe som betyr at varmen bygges opp raskere i sveisesonen og sprer seg saktere. Dette gjør forvrengning til et vedvarende problem, spesielt med tynn-gauge-materiale. Rustfritt stål utvider seg også omtrent 50 % mer enn bløtt stål når det varmes opp, noe som forsterker forvrengning hvis varmetilførselen ikke håndteres nøye.
TIG-sveising (GTAW) — Den foretrukne metoden
TIG-sveising er gullstandarden for sveising av rustfritt stål, spesielt for tynne materialer, rør og alle bruksområder der sveiseutseende og korrosjonsmotstand er kritiske. En ikke-forbrukbar wolframelektrode genererer lysbuen, mens ren argon dekkgass beskytter sveisebassenget mot atmosfærisk oksygen og nitrogen. Sveiseren mater fyllstaven manuelt, noe som tillater presis kontroll av varmetilførsel og sølepyttstørrelse.
For 300-seriens austenittiske rustfrie stål (det vanligste) er standard fyllstaven 308L. For 316 og 316L kvaliteter (som inneholder molybden for økt korrosjonsbestandighet), bruk 316L fyllstoff. For legering av type 321 er 347 fylltråd passende. Bruk av feil fyllmasse kompromitterer korrosjonsytelsen til den ferdige sveisen selv om den mekaniske skjøten er forsvarlig.
Viktige TIG-parametere for rustfritt stål: still inn strømstyrken til omtrent 1 ampere per 0,001 tomme (0,025 mm) materialtykkelse. Bruk en 2 % torisert eller 2 % lanthanert wolframelektrode som er jordet til en nålespiss. Argon dekkgassstrømningshastighet bør settes mellom 15 og 20 kubikkfot per time (CFH). Hold reisehastigheten konsistent - å jobbe sakte med riktig varmetilførsel er å foretrekke fremfor rushing og overoppheting av metallet rundt.
Ryggspyling for rør- og rørsveising
Ved TIG-sveising av rustfritt stålrør eller rør, blir innsiden av sveiseroten utsatt for atmosfærisk oksygen under sveiseprosessen. Dette forårsaker et fenomen som kalles "sukkering" - en grov, granulær oksidert overflate på sveiseroten som reduserer korrosjonsmotstand og mekanisk styrke betydelig. Tilbakespyling med argongass (strømmer gjennom rørets indre under sveising for å fortrenge oksygen) er avgjørende for enhver bruk av rustfrie stålrør der rotkvaliteten er viktig. Plugg begge ender løst og flyt argon ved lavt trykk gjennom den ene enden for å opprettholde en positiv rensing gjennom hele sveisen.
MIG-sveising (GMAW) rustfritt stål
MIG-sveising er et praktisk alternativ for rustfritt stål der produksjonshastighet er viktigere enn sveiseestetikk, eller der TIG-utstyr ikke er tilgjengelig. Prosessen bruker en kontinuerlig matet rustfri ståltrådelektrode med en dekkgass for å beskytte sveisebassenget. Den riktige dekkgassen for MIG-sveising av rustfritt stål er ren argon eller en argon-helium-blanding – ikke argon-CO2-blandingene som brukes til MIG-sveising av bløtt stål, da CO2 fremmer karbonopptak og oksidasjon i rustfritt stål. Still inn beskyttelsesgassens strømningshastighet mellom 14 og 16 liter per minutt (omtrent 30 CFH). Bruk rustfri tråd tilpasset grunnmetallkvaliteten og vurder svimlende sveisesekvenser for å minimere varmeforvrengning.

Oksy-acetylensveising av rustfritt stål
Gassveising av rustfritt stål med oksy-acetylen er teknisk mulig, men betydelig vanskeligere enn TIG-sveising og anbefales generelt ikke for produksjon eller strukturelle applikasjoner. Prosessen krever en spesialisert sveisefluss i rustfritt stål - vanligvis et tørt pulver blandet til en pasta med isopropylalkohol og påført både foran og bak på skjøten, så vel som på fyllstaven. Denne fluksen forhindrer kromoksidasjon under sveisingen.
Den flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
I kvaliteter som 304 kan overdreven varme (mellom 500 °C og 800 °C) forårsake kromkarbiddannelse ved korngrenser - en tilstand kjent som karbidutfelling som fører til intergranulær korrosjon over tid. Lavkarbonkvaliteter (304L, 316L) er mer motstandsdyktige mot dette problemet ved sveising med høyere varmetilførselsmetoder.
Kritiske forberedelsestrinn for sveising av rustfritt stål
Uavhengig av hvilken sveiseprosess som velges, er overflatebehandling og forurensningskontroll ikke omsettelige når du arbeider med rustfritt stål.
- Eliminer jernholdig forurensning: Eventuelle jern- eller stålpartikler på den rustfrie overflaten - fra stålbørster brukt på karbonstål, slipeskiver eller metallstøv - vil legge seg inn i det rustfrie og forårsake rustflekker. Bruk dedikerte børster i rustfritt stål, slipeskiver og skjæreskiver som aldri har rørt karbonstål.
- Rengjør alle overflater grundig: Fjern olje, fett og fresebelegg fra skjøteområdet ved hjelp av aceton eller en dedikert avfettingsmiddel i rustfritt stål før sveising. Selv fingeravtrykk kan forårsake lokal forurensning.
- Sørg for null leddgap: Rustfritt stål er spesielt utsatt for gjennomblåsning når det er hull mellom skjøteflatene. Hold skjøten opp til en lyskilde - hvis lys passerer gjennom, er monteringen for løs.
- Klem og festesveis sikkert: På grunn av rustfritt ståls høye termiske ekspansjon, kan uklemte arbeidsstykker forvrenges betydelig under sveising. Forskyv heftesveisene og vurder å forskyve sekvensen av hovedsveisene for å fordele varmen jevnt.
- Kontroller interpass temperatur: La sveisesonen avkjøles mellom omgangene. Vedvarende høye interpass-temperaturer øker risikoen for sensibilisering (kromkarbidutfelling) og forvrengning.
Sikkerhet ved bruk av skjærebrenngasser og sveising av rustfritt stål
Oksydrivstoffskjæring og sveising i rustfritt stål utgjør begge spesifikke sikkerhetsfarer som krever direkte oppmerksomhet.
Gasssylinder og fakkelsikkerhet
- Acetylen cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Trekk aldri ut acetylen med en hastighet som overstiger en syvendedel av sylinderkapasiteten per time – dette trekker aceton inn i slangene og brenneren, og forårsaker skade og potensiell fare.
- Aldri bruk acetylen over 15 psi arbeidstrykk - ved høyere trykk blir det støtfølsomt og kan spaltes eksplosivt.
- Propan is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Bruk alltid slanger, regulatorer og spisser som er klassifisert for den spesifikke drivstoffgassen som brukes. Propan bryter kjemisk ned slangematerialer designet for acetylen over tid.
Farer for sveiserøyk i rustfritt stål
Sveising av rustfritt stål genererer krom (VI)-røyk - et kjent kreftfremkallende for mennesker - sammen med nikkelforbindelser og andre farlige metalldamper. Disse røykene er mer farlige enn de som produseres ved sveising av bløtt stål og krever aktive kontrolltiltak. Lokal avtrekksventilasjon (LEV) plassert nær lysbuen eller flammen er obligatorisk i enhver profesjonell setting. Personlig verneutstyr, inkludert en luftmatet sveiseåndedrettsvern eller i det minste en riktig vurdert røykfiltrerende åndedrettsvern bør brukes. Ikke stol på generell butikkventilasjon alene. Eksponeringsgrenser for seksverdig krom er strengt regulert og krever overvåking i produksjonsmiljøer hvor rustfri sveising utføres regelmessig.
Velge riktig prosess: Sammendrag av kuttegass og sveisemetode
For kutte stål , valget av drivstoffgass avhenger først og fremst av tilgjengelig budsjett, nødvendig kuttehastighet og brennerdesign. Acetylen leverer de raskeste gjennomboringstidene og den mest intense indre varmen, noe som gjør den ideell for presisjonsarbeid, tynt materiale og situasjoner der oppsetttiden er viktig. Propan og propylen gir lavere driftskostnader og sammenlignbare skjærehastigheter på tykkere materiale med riktig injektoroppsett. Naturgass er det økonomiske valget for høyvolums industrielle skjæreanlegg med rørtilførsel. Ingen oxy-fuel gass er effektiv for å kutte rustfritt stål, aluminium eller ikke-jernholdige metaller - plasma- eller laserskjæring må brukes for disse materialene.
For sveising av rustfritt stål , TIG er den foretrukne prosessen der utseende, korrosjonsbestandighet og mekanisk styrke prioriteres. MIG-sveising er egnet for tyngre seksjoner og produksjonsarbeid der hastighet er viktig. Oksy-acetylengassveising av rustfritt stål er mulig, men krevende, krever riktig flusspåføring, presis flammeinnstilling og fjerning av flussmiddel etter sveising – den er bedre egnet for feltreparasjonssituasjoner der elektrisk sveiseutstyr ikke er tilgjengelig. Uansett hvilken prosess som brukes, er forurensningskontroll, riktig valg av fyllstoff og varmestyring de tre faktorene som avgjør om en sveis i rustfritt stål fungerer etter hensikten på lang sikt.