Hva er Oxy-Fuel Cutting og hvorfor sikkerhet kommer først
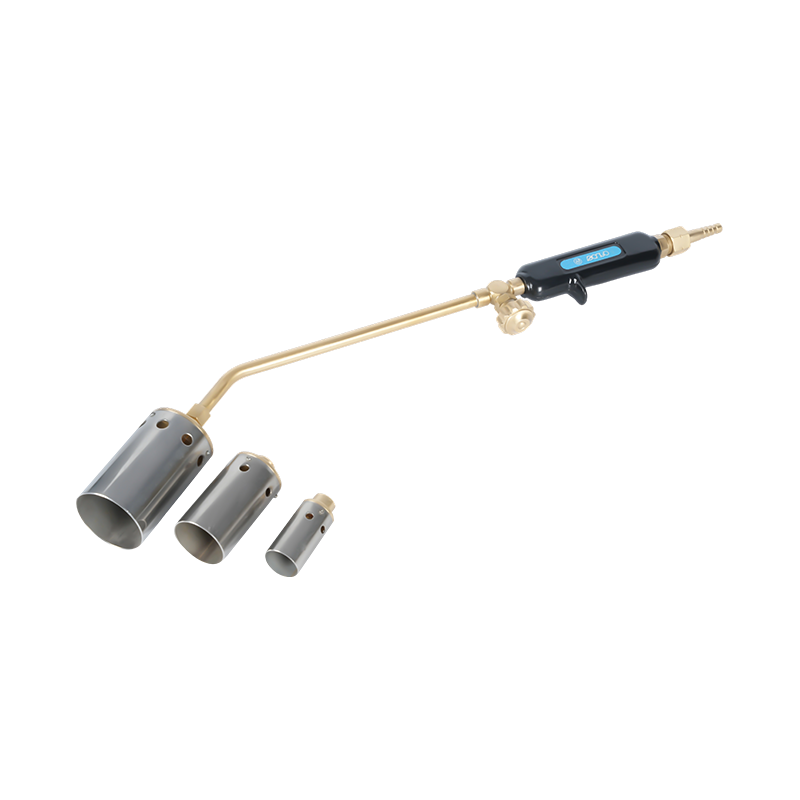
Oksydrivstoffskjæring er en termisk prosess som kombinerer en drivstoffgass med rent oksygen for å produsere en høytemperaturflamme som er i stand til å skjære gjennom flere tommer tykke jernholdige metaller. I motsetning til mekaniske kuttemetoder, krever oksyfuel ingen elektrisitet, fungerer i felten eller på et butikkgulv, og er fortsatt en av de mest kostnadseffektive måtene å kutte tunge stålplater, strukturelle seksjoner og rør på - og det er grunnen til at det har vært en hjørnestein i fabrikasjon, konstruksjon, riving og bergingsoperasjoner i over et århundre.
De samme egenskapene som gjør oxy-fuel-skjæring så kraftig, gjør den også virkelig farlig når den håndteres feil. Prosessen setter brennbare gasser under trykk, rent oksygen, åpen flamme, smeltet metallslagg og infrarød stråling, alt i umiddelbar nærhet til operatøren. Å forstå forbrenningstrekanten - drivstoff, oksygen og tenning - og kontrollere alle tre er grunnlaget for sikker oksyfuel-praksis. Forbrenning krever alle tre elementene samtidig; fjerning av noen av dem stopper reaksjonen. Alle sikkerhetsregler i oksy-fuel-skjæring eksisterer for å håndtere en eller flere sider av trekanten.
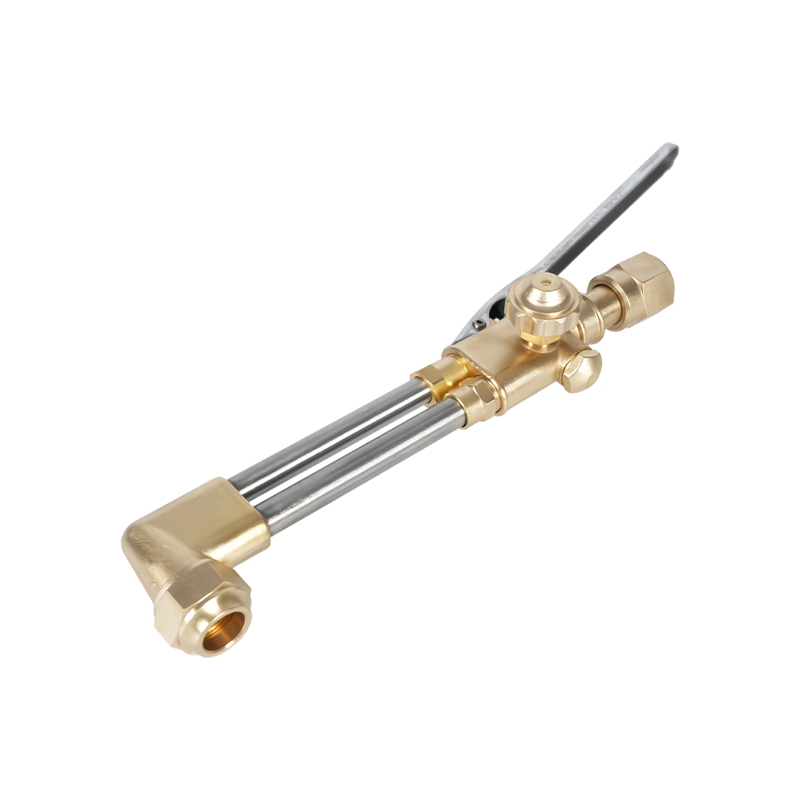
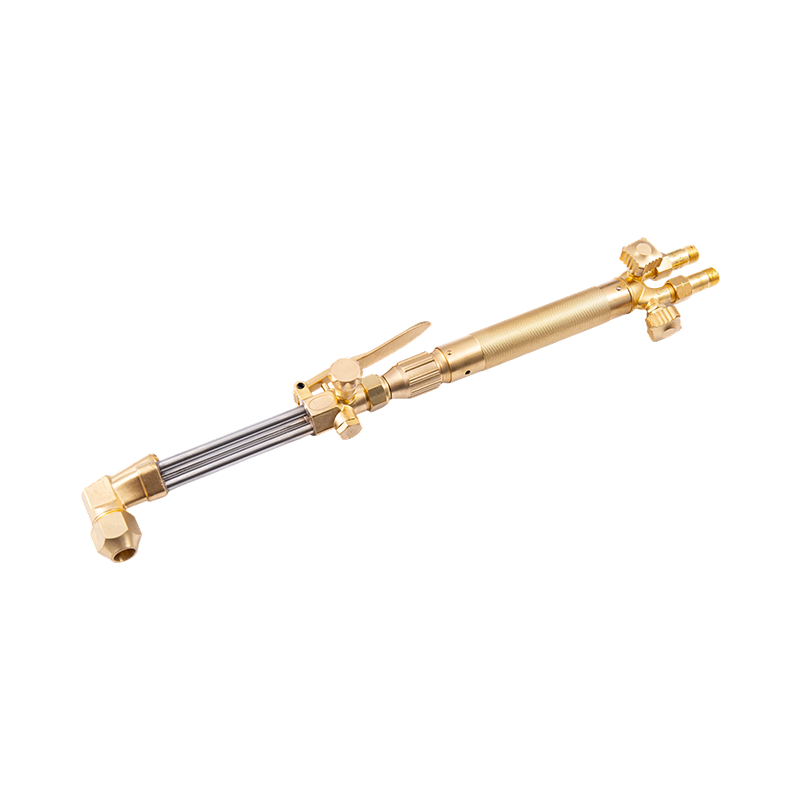
Denne veiledningen dekker de primære drivstoffgassene som brukes i skjærebrennere , deres flammeegenskaper og fareprofiler, og de grunnleggende sikkerhetsprosedyrene som gjelder uavhengig av hvilket drivstoff som er i bruk.
Forstå oksygen: oksidasjonsmidlet, ikke drivstoffet
Et kritisk og ofte misforstått poeng: oksygen er ikke drivstoffet i oksy-fuel-skjæring - det er oksidasjonsmidlet. Oksygen kombineres kjemisk med brenselsgassen for å frigjøre varme under forbrenningen, og en separat høytrykksoksygenstråle fra skjærebrennerens sentrale åpning er det som faktisk får metallet til å brenne og støtes ut av snittet.
Rent oksygen som brukes i skjæreapplikasjoner leveres med 99,5 % renhet eller høyere, langt over de 21 % som finnes i atmosfærisk luft. Ved disse konsentrasjonene kan materialer som normalt ikke er brannfarlige - inkludert fett, olje, gummi og visse metaller - antennes eksplosivt. Dette er det viktigste sikkerhetsprinsippet for oksygenflaske og regulatorhåndtering: olje og fett må aldri komme i kontakt med oksygenutstyr, ventiler eller koblinger. Selv en spormengde av petroleumssmøremiddel på en oksygenregulatorventil kan forårsake en voldsom brann eller eksplosjon når sylinderen åpnes.
Oksygensylindere må oppbevares stående, sikres mot velting og holdes minst 20 fot (6 meter) unna drivstoffgassflasker eller adskilt av en brannsikker barriere på minst 5 fot i høyden. Åpne oksygenflaskeventilene helt når de er i bruk; en delvis åpen oksygenventil skaper en trykkforskjell ved setet som akselererer slitasje og øker risikoen for lekkasje.
Gasss for skjærebrenner: De fire primære drivstoffalternativene
Fire gasser utgjør det store flertallet av drivstoffvalgene for oxyfuel-skjærebrennere: acetylen, propan, propylen og MAPP-gass. Hver har en distinkt kjemisk sammensetning, flammetemperatur, BTU-effektfordeling, krav til oksygen-til-drivstoff-forhold og tilhørende sikkerhetsprofil. Å velge riktig drivstoffgass for applikasjonen – og bruke utstyr vurdert for den spesifikke gassen – er en forutsetning for både ytelse og sikkerhet.
Acetylen (C₂H₂): Varmeste flamme, høyeste risiko
Acetylen er den mest brukte drivstoffgassen for oxy-fuel-skjæring og den eneste drivstoffgassen som er egnet for oxy-fuel sveising. Den produserer den varmeste flammen av vanlig skjæredrivstoff på ca 5 720 °F (3 160 °C) , med mesteparten av varmen - rundt 507 BTU - konsentrert i den indre flammekjeglen. Denne indre kjeglekonsentrasjonen er det som gir acetylen dens raske gjennomboringshastighet og minimale varmepåvirkede sone på kuttekanter, noe som gjør det til det foretrukne valget for presisjonsskjæring, tynn-til-middels platearbeid og enhver applikasjon der sveisekvaliteten umiddelbart ved siden av kuttet betyr noe.
Imidlertid har acetylen flere sikkerhetsbegrensninger enn noen annen drivstoffgass. Den er kjemisk ustabil ved trykk over 15 PSI (1 bar) ; ved høyere trykk kan acetylen spaltes eksplosivt uten at det er oksygen tilstede. Av denne grunn er ikke acetylensylindere hule - de er pakket med en porøs masse mettet med flytende aceton, som løser opp acetylenet og holder det stabilt. Hvis en sylinder legges på siden eller trekkes ut for raskt, kommer flytende aceton inn i slangen og brenneren, noe som får flammen til å dryppe brennende løsemiddel fra spissen.
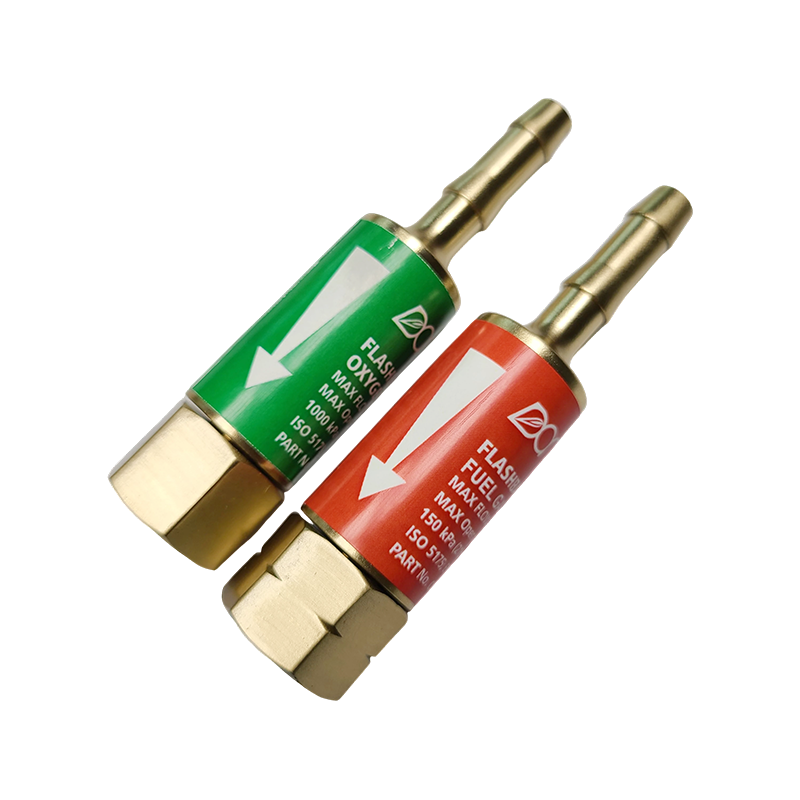
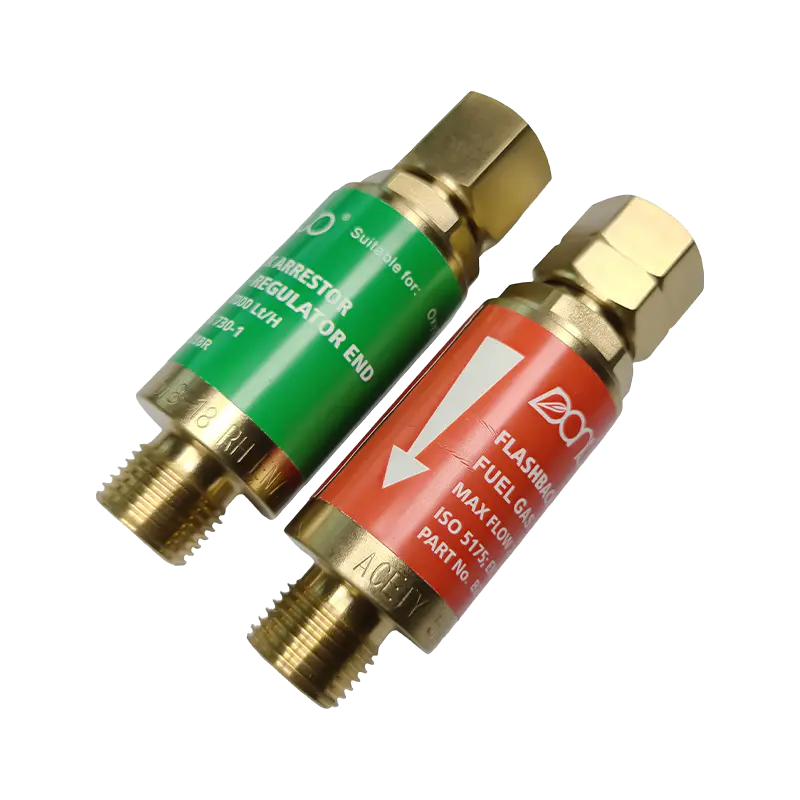
Den sikre uttakshastigheten fra en acetylensylinder må aldri overstige en syvendedel av sylinderens totale volum per time. Overskridelse av denne hastigheten trekker aceton ut av den porøse massen sammen med gassen. Acetylen er også svært utsatt for tilbakeslag - en tilstand der flammen beveger seg bakover gjennom fakkelen og slangen mot sylinderen. Tilbakeslagsavledere skal alltid monteres både på drivstoff- og oksygenledningen ved arbeid med acetylen. Acetylen er lettere enn luft; ved lekkasje stiger den og kan samle seg i takrom. Dens karakteristiske hvitløkslignende lukt kan påvises ved konsentrasjoner under 2 %, i god tid før den når sin nedre eksplosjonsgrense på 2,5 %.
Propan (C₃H₈): Økonomisk, høy BTU, langsommere pierce
Propan er det mest populære alternative drivstoffet for skjæring av oxyfuel, verdsatt først og fremst for dets betydelig lavere kostnad, brede tilgjengelighet og enklere lagring sammenlignet med acetylen. Det gir en flammetemperatur på ca 5122 °F (2828 °C) - omtrent 600 ° F kjøligere enn acetylen - men med en betydelig høyere total brennverdi på rundt 2600 BTU per kubikkfot. Kritisk nok leverer propan mesteparten av varmen i ytre flammekjegle heller enn den indre kjeglen. Dette reverserer forbrenningsgeometrien fra acetylen: propan utmerker seg ved å forvarme store masse og er svært effektiv for oppvarming og bøyeapplikasjoner, men krever lengre innledende forvarmingstider for skjæring og resulterer i lavere gjennomboringshastigheter gjennom starten av et kutt.
Propan krever et drivstoff-til-oksygen-forhold på omtrent 1:4 (en del propan til fire deler oksygen), sammenlignet med 1:1 for acetylen. Dette høyere oksygenbehovet betyr at propanskjæreoppsett bruker oksygen raskere, noe operatører må ta hensyn til i sylinderplanlegging for skjærejobber med store volum. Fordi propan er tyngre enn luft, synker det til gulvnivå i tilfelle en lekkasje - og skaper en risiko for gassansamling i lavtliggende områder, sluk og kjellere. Lagringsarealer må ventileres på gulvnivå og holdes unna antennelseskilder. Propanutstyr - regulatorer, slanger og lommelyktspisser - må klassifiseres spesifikt for propan; acetylenslanger og spisser er ikke utskiftbare.
Propylen (C₃H6): Midtgrunnen
Propylen inntar en ytelsesposisjon mellom acetylen og propan. Flammetemperaturen varierer fra ca 4800°F til 5300°F , og den gir en total brennverdi på rundt 2400 BTU per kubikkfot. I likhet med propan, leverer propylen mesteparten av varmen i den ytre kjeglen - men med en høyere BTU-verdi i den indre kjeglen enn propan, noe som gir den en kortere piercingtid og en kuttprofil som ligner mer på acetylen enn propan gjør. Propylen krever 3,5 deler oksygen per del drivstoff for fullstendig forbrenning, noe mer effektivt enn propanens 4:1-forhold.
Propylen-skjærespisser er utformet med en 1/16" fordypning i spissflaten for å ta høyde for dens langsommere brennhastighet sammenlignet med acetylen (13,5 fot per sekund mot 29 fot per sekund for acetylen). Bruk av en acetylenspiss med propylen vil resultere i en ustabil, ineffektiv flamme. Propylen regnes generelt som en gass som reduserer rensing av acetylen, og produserer mindre gass som reduserer acetylen. strukturelle skjærejobber.
MAPP-gass (metylacetylen-propadien): Spesialapplikasjoner
MAPP-gass - teknisk MPS (metylacetylen-propadien stabilisert) etter seponering av den originale Dow Chemical-formuleringen - produserer en flammetemperatur som ligner på propylen og en total brennverdi på omtrent 2400 BTU per kubikkfot, med mest varmen konsentrert i den sekundære kjeglen. Den krever 2,5 deler oksygen per del drivstoff. MAPPs primære fordel fremfor andre alternative drivstoff er ytelsen i skjæreapplikasjoner med høyt trykk under vann , for eksempel riving under vann, hvor stabiliteten under trykk gir den en meningsfull fordel. For standard overflateskjæring gir MAPP ingen betydelig ytelsesfordeler i forhold til propylen eller propan og er vanligvis dyrere. Bruken i dag er stort sett begrenset til oppvarming av små deler, lodding og spesialundervannsarbeid.
Et øyeblikks sammenligning av drivstoffgass
| Gas | Flammetemperatur (°F) | Totalt BTU/CF | Topp varmesone | O₂: Drivstoffforhold | Beste bruk |
|---|---|---|---|---|---|
| Acetylen | ~5 720 | 1.470 | Indre kjegle | 1:1 | Presisjonsskjæring, sveising, reparasjon |
| Propan | ~5 122 | 2600 | Ytre kjegle | 4:1 | Oppvarming, bøying, skrapskjæring |
| Propylen | 4800–5300 | 2.400 | Ytre kjegle | 3,5:1 | Generell skjæring, renere finish |
| MAPP / MPS | ~5300 | 2.400 | Ytre kjegle | 2,5:1 | Undervannsskjæring, lodding |
Sylinder- og regulatorsikkerhet: Grunnlaget for Oxy-Fuel Safety
De fleste oxyfuel-hendelser oppstår ikke ved brenneren, men på sylinder- og regulatornivå, der feil håndtering av trykkgass skaper forholdene for lekkasjer, branner og katastrofale feil. Følgende praksis er ikke omsettelige uavhengig av hvilken drivstoffgass som er i bruk.
Les alltid sylinderetikettene. Sylindre er ikke universelt fargekodet - leverandører kan male sylindere i alle farger. Anta aldri en sylinders innhold basert på farge alene. Hver sylinder har et FN-identifikasjonsnummer: UN 1072 for oksygen, UN 1001 for acetylen, UN 1978 for propan og UN 1077 for propylen. Hvis en sylinder ikke har noen lesbar etikett, ikke bruk den.
Oppbevar sylindrene separat. Drivstoffgass- og oksygenflasker må oppbevares minst 20 fot fra hverandre eller adskilt av en brannsikker vegg. Begge må oppbevares stående og festes til en fast struktur for å forhindre velting. Acetylensylindere må alltid forbli stående - hvis en sylinder har stått på siden, still den oppreist og la den hvile i minst én time før bruk for å la acetonen gjenmette den porøse massen før gassen trekkes ut.
Inspiser regulatorene før hver bruk. Sjekk regulatorventiler, seter og gjenger for olje, fett, rusk og fysisk skade. Enhver forurenset komponent må profesjonelt vedlikeholdes før bruk. Når du åpner oksygenflaskeventilen, stå til siden - ikke foran regulatoren - og åpne ventilen helt. For acetylen, åpne sylinderventilen ikke mer enn tre fjerdedeler av en omdreining, noe som gjør at ventilen kan lukkes raskt i en nødsituasjon. Alternative drivstoffventiler kan åpnes helt.
Utfør en trykklekkasjetest før hver økt. Med regulatorer tilkoblet, still oksygen til 10 PSI og lukk sylinderventilen. Overvåk begge målerne i to til tre minutter; ethvert trykkfall indikerer en lekkasje som må lokaliseres og repareres før brenneren tennes. Bruk en såpevannsløsning – aldri åpen flamme – for å lokalisere lekkasjer ved beslag og koblinger. Gjenta testen for drivstoffgasssiden.
Sikkerhetsprosedyrer for slange, lommelykt og spiss
Oksy-drivstoffslanger er fargekodet og gjengekodet etter design for å forhindre farlige kryssforbindelser. Acetylen (og annen drivstoffgass) slanger er røde og bruker venstregjenger , identifiserbar med et spor maskinert over monteringsmutteren. Oksygenslanger er grønne og bruker høyregjenger uten spor. Denne tekniske beskyttelsen betyr at riktige tilkoblinger ikke kan gjøres i revers – men bare hvis operatøren bruker de riktige, umodifiserte slangene for hver gass. Erstatt aldri acetylenslanger med propan eller andre alternative drivstoff; Propan bryter kjemisk ned den indre foringen av acetylen-klassifiserte slanger, noe som får den til å flake av og potensielt blokkere brennerspissen eller regulatoren.
Før du tenner en lommelykt, rens begge slangene uavhengig av hverandre. Sett regulatoren til ca. 5 PSI, åpne brennerventilen kort for å la gass strømme gjennom og fortrenge eventuell luft eller forurensninger, og lukk deretter ventilen. Rensing eliminerer risikoen for en blandet gasslomme i slangen som kan forårsake tilbakeslag ved tenning.
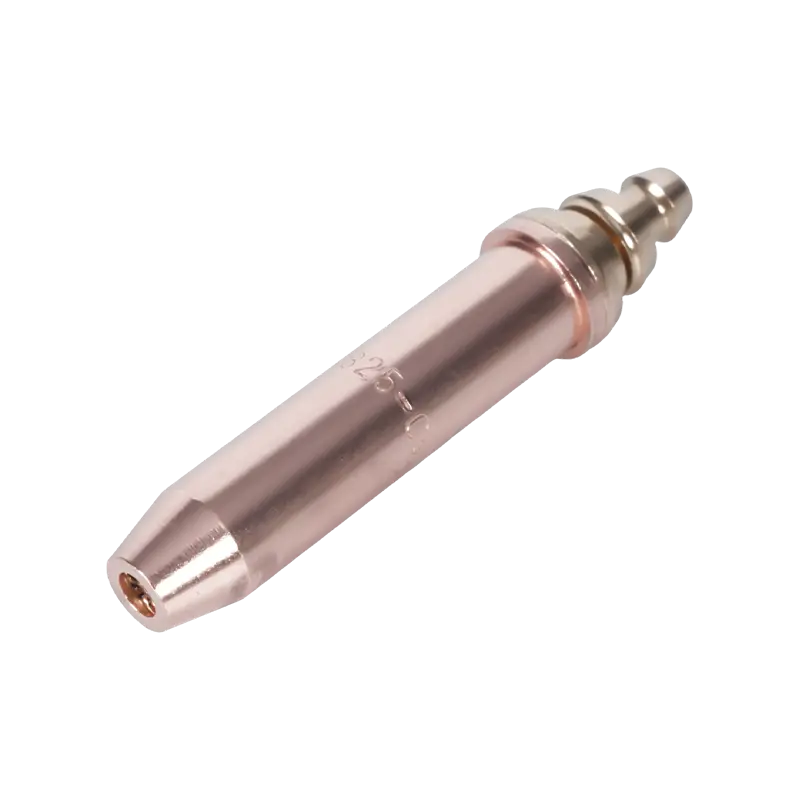
Inspiser lommelyktspissene før hver bruk. Acetylenspisser har en flat eller lett konkav spissflate. Alternative drivstoffspisser er gradvis forsenket — propylen 1/16", MAPP 1/32", propan og naturgass 3/32". Bruk av feil spisser for en drivstoffgass endrer flammegeometrien, effektiviteten og stabiliteten. Rengjør skitne eller tilstoppede spisser med dedikerte spisserrensere; bruk aldri wire eller bor som kan forstørre åpningen.
Bruk alltid en friksjonsgnistlighter for å tenne fakkelen - aldri en fyrstikk, butan-lighter eller åpen ild. Åpne drivstoffventilen først (omtrent en kvart omdreining), tenn umiddelbart, og tilfør deretter oksygen sakte for å justere til en nøytral flamme. En nøytral flamme - der den indre kjeglen er godt definert uten fjæring og uten overflødig oksygentåke - er standard skjæreflamme. En karburerende (overflødig drivstoff) flamme indikerer utilstrekkelig oksygen; en oksiderende flamme (overflødig oksygen) produserer en mindre, spiss indre kjegle og bør unngås på de fleste metaller da den introduserer oksider i kuttet.
Backfire, Flashback og Emergency Response
To distinkte fakkelfeil krever umiddelbar gjenkjennelse og respons. A slå tilbake er en kortvarig resesjon av flammen tilbake i fakkelspissen, vanligvis akkompagnert av et høyt smell. Det er oftest forårsaket av å berøre tuppen til arbeidsstykket, arbeid med feil trykk eller en skitten tupp. I de fleste tilfeller slukker flammen seg selv og kan tennes igjen etter at spissen er avkjølt og inspisert. En tilbakeslag er et advarselsskilt, ikke en mindre plage - det indikerer en tilstand som, hvis den ikke rettes opp, kan eskalere.
A tilbakeblikk er langt mer alvorlig: flammen brenner tilbake gjennom fakkelkroppen og inn i slangen, mot sylinderen. Tilbakeblikk kan identifiseres ved en høy hvining eller hvesende lyd fra fakkelen, vedvarende flamme ved fakkelkroppen uten synlig flamme på tuppen, eller uvanlig varme fakkelhåndtak. Ved tilbakeslag: lukk oksygenbrennerventilen umiddelbart, lukk deretter drivstoffventilen. Ikke bare slå av drivstoffet først - å fjerne drivstoffet mens oksygen fortsetter å strømme kan trekke flammen lenger tilbake. Etter å ha stengt begge brennerventilene, lukk begge sylinderventilene. La alt utstyr avkjøles helt før du inspiserer for skade. Ikke gjenbruk noe utstyr som har opplevd et tilbakeblikk før det er profesjonelt inspisert og sertifisert.
Tilbakeslagsavledere - installert ved brennerens kropp eller regulatoruttak på både drivstoff- og oksygenledningene - inneholder tilbakeslagsventiler og termiske avskjæringer designet for å stoppe tilbakeslag før det når slangene og sylindrene. De er obligatoriske i mange jurisdiksjoner for acetylensystemer og anbefales sterkt for alle oxy-fuel-oppsett uavhengig av drivstofftype.
Krav til personlig verneutstyr og arbeidsplass
Oksydrivstoffskjæring produserer gnister, smeltet slagg, ultrafiolett og infrarød stråling, metallrøyk og forbrenningsbiprodukter. Personlig verneutstyr må håndtere alle disse farene samtidig.
Øye- og ansiktsbeskyttelse er ikke omsettelig. Et sveiseskjold i hele ansiktet med filterlinser vurdert til passende nyanse for skjæring - typisk nyanse 3 til 6 for oxy-fuel arbeid avhengig av intensitet - slitt over vernebriller gir både den nødvendige optiske beskyttelsen og sprutbeskyttelse mot slagg. Prosessen produserer infrarød stråling i tilstrekkelige mengder til å forårsake skade på hornhinnen fra gjentatt ubeskyttet eksponering.
For kroppsbeskyttelse foretrekkes tettvevde naturfibre fremfor syntetiske stoffer. Ull er naturlig flammehemmende; denim gir rimelig beskyttelse. Syntetiske stoffer - polyester, nylon, akryl - smelter i stedet for forkulling og forverrer brannskader dramatisk. En skinn- eller flammebestandig sveisejakke, skinnhansker og skinnstøvler uten synlige lisser gir den lagdelte beskyttelsen som er passende for skjærearbeid. Unngå oppovervendte skjortemansjetter, åpne skjortekrager og bukseben med mansjetter – disse fungerer som oppsamlingssteder for fallende gnister og slagg.
Arbeidsplassen skal til enhver tid være godt ventilert. Oksydrivstoffskjæring av belagt, galvanisert eller malt stål genererer metallrøyk som inkluderer sinkoksider, blyforbindelser og andre giftige biprodukter avhengig av grunnmaterialet og belegget. Lokal avtrekksventilasjon eller, i det minste, et åndedrettsvern vurdert for metallrøyk er nødvendig når du skjærer belagte materialer. Arbeidsområdet må ryddes for brennbare materialer med en radius på minst 35 fot (10 meter) i alle retninger før en eventuell skjæring begynner, og en brannvakt bør forbli på plass i minst 30 minutter etter skjærestopp, da slagg kan antenne brennbare stoffer som ikke er umiddelbart synlige fra skjæreposisjonen.