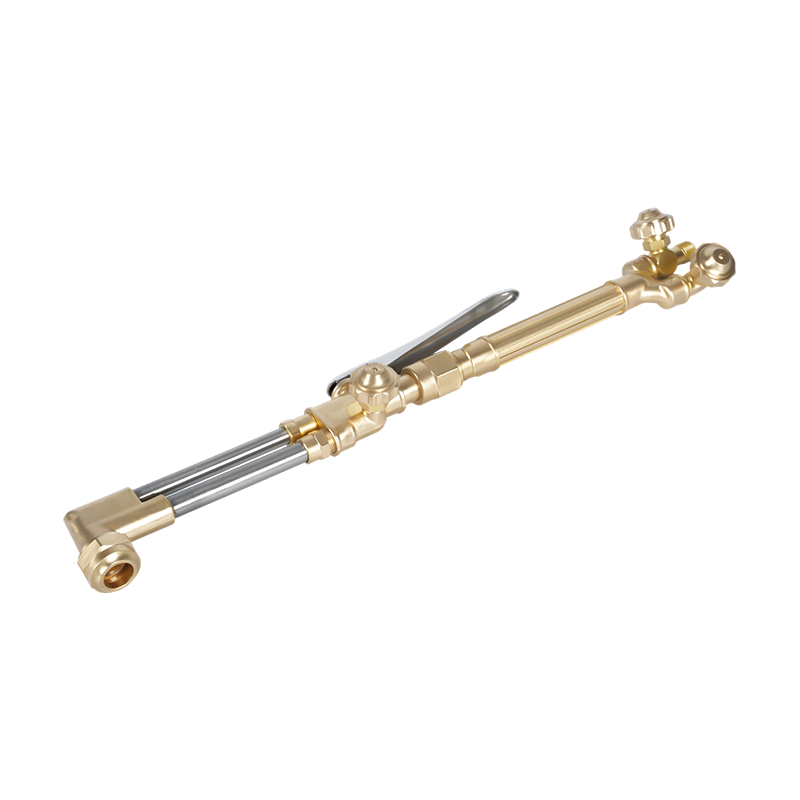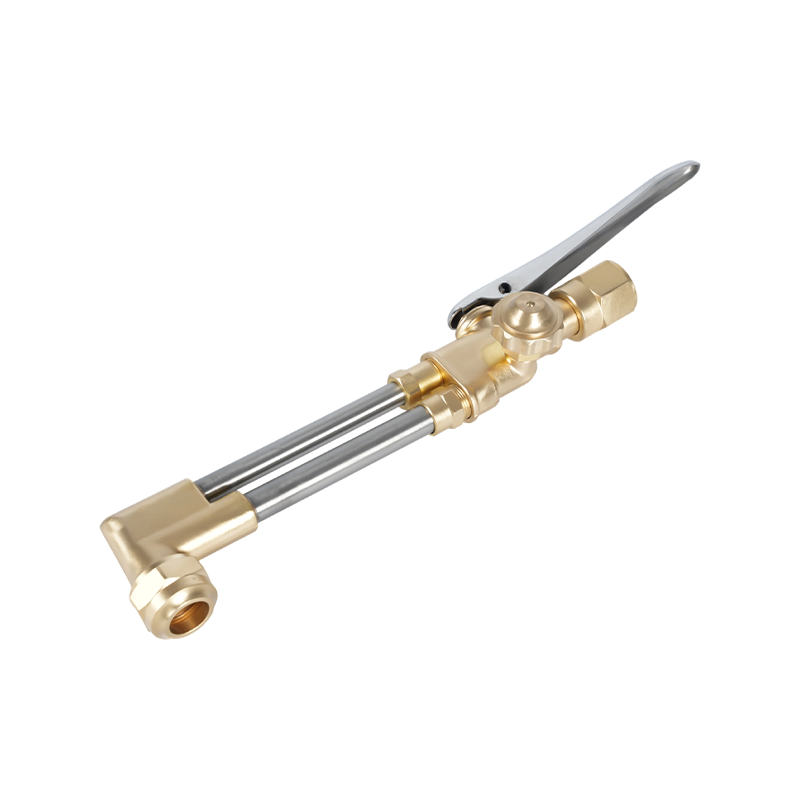
Hva er Oxy Cutting Tips og hvorfor de betyr noe
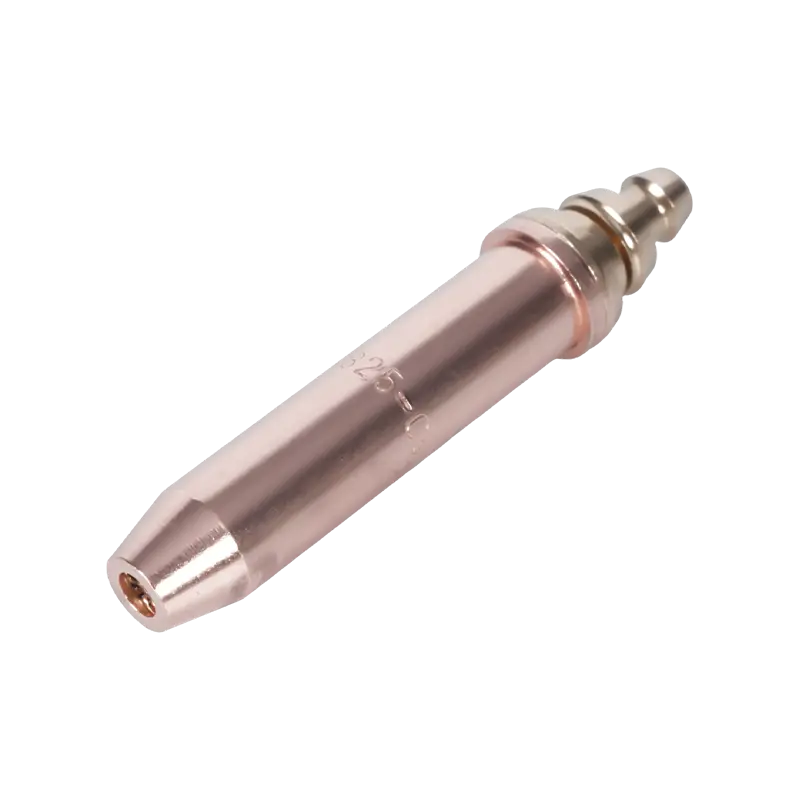
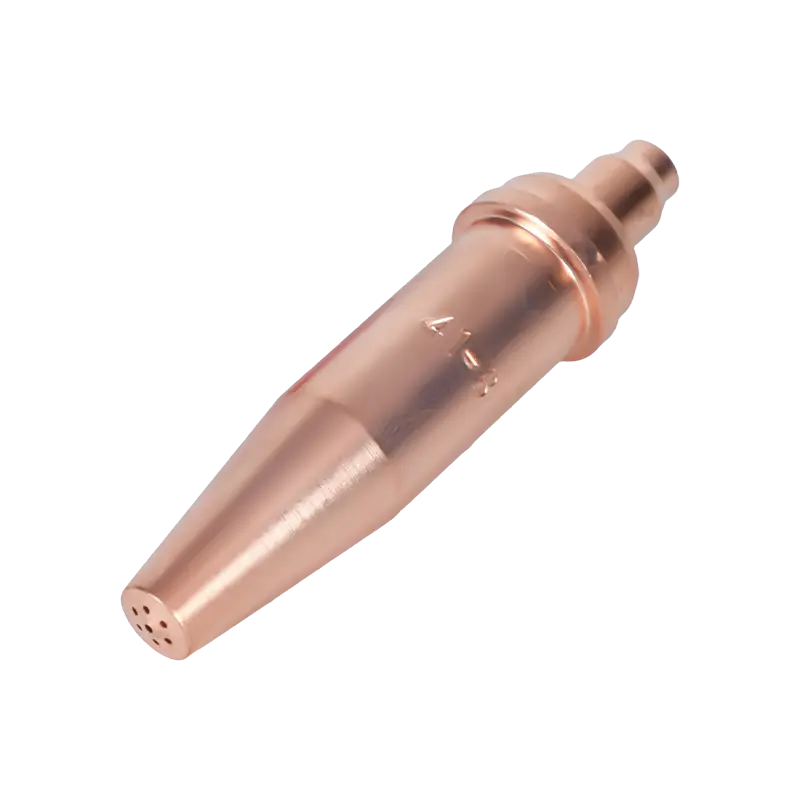
Oksyskjæring tips – også referert til som oxy-fuel brenner tips eller dyser – er presisjonskomponentene i forretningsenden av en oksygen-fuel skjærebrenner. De kontrollerer leveringen av både forvarmingsflammen og høytrykksskjæreoksygenstrømmen, og valget deres bestemmer direkte kuttkvalitet, skjærehastighet, gassforbruk og operatørsikkerhet. Å velge feil spiss for en gitt applikasjon er en av de vanligste årsakene til dårlig kuttekvalitet, overdreven slagg, skjevt metall og for tidlig slitasje på utstyret.
Oksydrivstoffskjæring er fortsatt den mest brukte termiske kuttemetoden globalt, til tross for økende bruk av plasma- og laserprosesser for visse bruksområder. Utstyret er bærbart, kostnadseffektivt og i stand til å kutte bløtt stål fra ca. 3 mm (1/8 tommer) opp til 300 mm (12 tommer) i tykkelse - et område som ingen plasmakutter i en standard prisgruppe kan matche. Inngangskostnaden for et komplett oxy-fuel-oppsett er beskjedent, vanligvis mellom $250 og $350 for avansert håndutstyr, og ingen elektrisk tilkobling er nødvendig, noe som gjør at arbeid kan utføres på steder der strøm ikke er tilgjengelig.
Spissene er produsert av solid kobber (konstruksjon i ett stykke) eller som en todelt hybrid med innerstykke av messing og ytre hylse av kobber. Spisser i ett stykke er standard for oksygen-acetylen-oppsett, mens todelte spisser vanligvis brukes med alternative drivstoffgasser som propan, naturgass og propylen. Hver drivstoffgass brenner ved forskjellige temperaturer og med forskjellige flammeegenskaper, og krever tips spesielt utviklet for den gassen for å optimalisere oksygen- og drivstofftilførselsforhold.
De fire nøkkelfaktorene for å velge riktig oksy-skjærespiss
Å velge riktig oksy-skjærespiss krever evaluering av fire primære variabler. Å få en av disse feil kompromisser enten kuttkvalitet eller sikkerhet:
1. Lommelyktkompatibilitet og setetype
Før noen annen vurdering må spissen være kompatibel med den spesifikke lommelyktmodellen som brukes. Spisseter - tetningsflaten der spissen kobles til brennerkroppen - varierer betydelig mellom produsenter og til og med mellom modeller fra samme produsent. Bruk av en inkompatibel spiss skaper en farlig tilstand: brennbar gass kan lekke ved skjøten og skape brann- og eksplosjonsfare. Identifiser alltid lyktens produsent og modellnummer før du kjøper erstatningsspisser, og kontroller kompatibiliteten mot produsentens tipsoversikt eller utstyrshåndbok.
2. Metalltykkelse
Sentrumsåpningen til en kuttespiss – boringen som høytrykksskjæreoksygen kommer ut gjennom – er dimensjonert spesifikt for å levere riktig oksygenvolum og hastighet for et definert tykkelsesområde. Når platetykkelsen øker, må borediameteren øke for å opprettholde en tilstrekkelig skjærende oksygenstrøm over den større avstanden fra dyse til kutteflate. Bruk av en underdimensjonert spiss på tykt materiale resulterer i ufullstendig penetrering og et grovt, slitent kutt. Bruk av en overdimensjonert spiss på tynt materiale sløser med oksygen, øker snittbredden og forårsaker overdreven forvarming som kan deformere arbeidsstykket.
Tabellen nedenfor gir en generell referanse for valg av acetylen-skjærespiss etter metalltykkelse:
| Metalltykkelse | Spissstørrelse (Generelt) | Oksygentrykk (psi) | Drivstoffgasstrykk (psi) | Kuttehastighet (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8" (6–10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8" (13–16 mm) | 1 | 35–40 | 10 | 17–19 |
| 3/4" – 1" (19–25 mm) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2" – 2" (38–51 mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2" – 4" (64–102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Drivstoffgasstype
Ulike drivstoffgasser krever forskjellige spissdesign fordi deres forbrenningsegenskaper - flammetemperatur, varmeutgivelseshastighet og oksygen-til-drivstoff-forhold - varierer betydelig. Acetylen produserer den varmeste flammen av vanlig brenselgass, brenner ved mellom 5600°F og 5800°F, og gir den korteste forvarmingstiden for kutting og fuging. Det er imidlertid det dyreste drivstoffalternativet og må aldri brukes ved trykk over 15 psi, da det blir ustabilt over den terskelen. Propan og naturgass brenner ved lavere temperaturer (omtrent 4250 °F for propan) og krever lengre forvarmingstider, men de er betydelig mer kostnadseffektive for oppvarming med høyt volum og oppvarming av store områder. Spisser designet for alternative drivstoffgasser har ekstra forvarmingsåpninger for å kompensere for den lavere flammetemperaturen.
4. Boretype: Sylindrisk vs. Divergent
Geometrien til kutteoksygenboringen - den sentrale kanalen som høytrykkoksygen beveger seg gjennom - har en stor effekt på kutteytelsen for tykkere materialer. Sylindriske boringsspisser er standarden for håndskjæring og maskinskjæring av tynnere materialer (1/8 til 3/8 tomme) og fungerer optimalt ved ca. 40 psi ved brennerens innløp. Divergerende borespisser, som blusser utover mot utgangen, opprettholder en supersonisk oksygenstrøm av høyere kvalitet over en større avstand fra dysen - noe som gjør dem til det foretrukne valget for plate tykkere enn 3/8 tomme. Divergerende borespisser opererer ved høyere trykk, typisk 75 til 100 psi, men leverer raskere skjærehastigheter og lavere oksygenforbruk per fot kutt sammenlignet med sylindriske boringsspisser ved tilsvarende tykkelser.
Vedlikehold av Oxy-skjæretuppen og vanlige problemer
En kuttespiss i dårlig stand er en av de vanligste årsakene til frustrerende problemer med kuttekvaliteten, selv når alle andre parametere er riktig innstilt. Regelmessig inspeksjon og rengjøring av spisser er avgjørende for jevn ytelse.
Spissen rengjøring bør utføres med riktig spissrens - et sett med trådfiler i størrelse tilpasset åpningsdiametrene. Spisser i ett stykke krever et annet rengjøringsmiddel enn todelte spisser. Renseprosessen involverer forsiktig å kjøre filen med passende størrelse gjennom hver åpning for å fjerne karbonavleiringer og sprut uten å forstørre boringen. Overrensing eller bruk av en fil som er for stor skader åpningsgeometrien, og forringer spissens ytelse permanent.
Vanlige kuttkvalitetsproblemer og deres sannsynlige tipsrelaterte årsaker inkluderer følgende. En avrundet toppkant på kuttet er forårsaket av overdreven forvarming - vanligvis fra en overdimensjonert spiss eller for høyt drivstoffgasstrykk. Dra linjer som vinkler bakover på kuttflaten indikerer utilstrekkelig kutteoksygentrykk eller en spiss som er for liten for materialtykkelsen. En grov, ujevn kuttflate med overdreven slaggvedheft peker på en skitten eller skadet spissåpning, feil kjørehastighet eller kontaminert oksygentilførsel. Når disse symptomene vises, inspiser og rengjør spissen før du justerer gasstrykket, siden trykkjusteringer ikke kan kompensere for fysisk skade på spissen.
Pinnesveising vs MIG: Forstå kjerneforskjellen
Stangsveising – formelt kjent som Shielded Metal Arc Welding (SMAW) – og MIG-sveising (Metal Inert Gas Welding, også kalt Gas Metal Arc Welding eller GMAW) er de to mest brukte buesveiseprosessene over hele verden. Begge skaper en sveis ved å generere en elektrisk lysbue som smelter en forbrukselektrode og grunnmetallet for å danne en sammensmeltet skjøt. Men måten hver prosess oppnår dette på, og forholdene som hver utmerker seg under, varierer betydelig.
Ved stavsveising klemmes en belagt elektrode - "pinnen" - fast i en elektrodeholder og kobles til en strømkilde. Når lysbuen brenner, brenner flussbelegget på elektroden av for å lage en dekkgass som beskytter det smeltede sveisebassenget mot atmosfærisk forurensning, og danner samtidig et slagglag over kjølesveisingen. Ved MIG-sveising mates en solid trådelektrode automatisk og kontinuerlig fra en spole gjennom en sveisepistol, mens en separat tank med beskyttelsesgass - typisk argon, CO₂ eller en argon-CO₂-blanding - leveres gjennom pistolmunnstykket for å beskytte sveisebassenget. Det brukes ikke flussbelegg, og det produseres ikke slagg.
Den grunnleggende praktiske forskjellen er denne: stavsveising er mer bærbart, mer tolerant overfor vanskelige overflater og utendørsforhold, og lavere i startkostnad; MIG-sveising er raskere, renere og produserer sveiser av høyere kvalitet i kontrollerte miljøer. Ingen av prosessene er universelt overlegne - det riktige valget avhenger helt av applikasjonen.
Pinnesveising vs MIG: En head-to-head sammenligning
| Kategori | Stick Welding (SMAW) | MIG-sveising (GMAW) |
|---|---|---|
| Utstyrskostnad | Lavere — enkelt oppsett, færre komponenter | Høyere - trådmater, bensintank, regulator kreves |
| Læringskurve | Enkel å starte, vanskeligere å mestre (styring av buelengde) | Den enkleste bueprosessen å lære; konsekvent trådmating hjelper nybegynnere |
| Sveisehastighet | Langsommere - elektroden må skiftes ofte | Raskere – kontinuerlig trådmating, minimal nedetid |
| Renslighet av sveiser | Slagg og sprut krever ettersveising og sliping | Minimal slagg; lite eller ingen opprydding etter sveising nødvendig |
| Utendørs bruk | Utmerket — selvskjermende, upåvirket av vind | Dårlig utendørs — vind forstyrrer beskyttelsesgassdekningen |
| Overflateforberedelse er nødvendig | Minimal – kan sveise over rust, maling og freseskala | Høy – rent, bart metall kreves for kvalitetsresultater |
| Metalltykkelse Range | Best på 1/8" og tykkere; ikke egnet for tynne ark | Fungerer på materiale så tynt som 26-gauge opp til tykk plate |
| Bærbarhet | Svært bærbar - kompakt, ingen bensintank nødvendig | Mindre bærbar - gassflaske og trådmater legger til bulk |
| Beste applikasjoner | Konstruksjonsstål, feltreparasjon, rørledning, tungt utstyr | Bilindustri, fabrikasjonsbutikker, produksjonsmiljøer |
Hvor hver prosess vinner: Real-World Application Scenarios
Stangsveising: Valget for utendørs, tungt og vedlikeholdsarbeid
Stavsveisingens selvskjermende elektrode betyr at vind og trekk ikke går på bekostning av sveisekvaliteten – en avgjørende fordel på byggeplasser, utendørs rørledninger og landbruksreparasjoner. Prosessen håndterer rustne, malte eller malte overflater langt bedre enn MIG, noe som reduserer tiden brukt på overflatebehandling før sveising begynner betydelig. For konstruksjonsstålarbeid, reparasjon av tungt utstyr og rørledningssveising er stavsveising fortsatt den profesjonelle standarden i mange bransjer. Den dype buepenetrasjonen som kan oppnås med stavsveising, gjør den spesielt effektiv på tykkere deler av stål og støpejern. Bærbarhet av utstyr er en annen stor fordel: en stavsveiser kan bæres til et avsidesliggende arbeidssted uten behov for en separat gassflaske, noe som gjør den til det eneste praktiske valget for virkelig eksterne feltreparasjoner.
MIG-sveising: Valget for hastighet, renslighet og tynne materialer
I en kontrollert butikk eller produksjonsmiljø er MIG-sveising nesten alltid det mer produktive valget. Den kontinuerlige trådmatingen eliminerer behovet for å stoppe og bytte elektroder med noen få centimeters mellomrom, noe som dramatisk øker tiden brukt på faktisk å legge sveisestrengen kontra nedetiden som kreves ved stavsveising. MIG produserer sveiser med minimalt med sprut og uten slagg, noe som betyr at ferdige deler krever lite eller ingen sliping eller rengjøring før de går videre til neste produksjonstrinn. For bilproduksjon, platearbeid og møbelproduksjon – applikasjoner der sveiseutseende og tyntmaterialeevne betyr noe – er MIG konsekvent den foretrukne metoden. Det er også ansett som den enkleste buesveiseprosessen for nybegynnere å plukke opp, siden den automatiske trådmatingen opprettholder en mer konsistent lysbue enn den manuelt kontrollerte elektrodelengden som kreves ved stavsveising.
Når du skal bruke begge
Profesjonelle sveisere og fabrikker vedlikeholder ofte begge prosessene. En vanlig arbeidsflyt involverer bruk av MIG for høyvolumsproduksjon av standardkomponenter i butikken, og bytte til pinne for feltreparasjoner, konstruksjonsarbeid på eksisterende strukturer eller en hvilken som helst jobb der levering av beskyttelsesgass er upraktisk. Den mest effektive tilnærmingen til sveiseinnkjøp og opplæring er å behandle stift og MIG som komplementære verktøy i stedet for konkurrerende alternativer — hver dekker begrensningene til den andre, og sammen dekker de praktisk talt hele spekteret av metallsammenføyningskrav.
Kostnadshensyn: Startinvestering kontra langsiktig effektivitet
Stavsveising vinner konsekvent på forhåndskostnader. En grunnleggende stavsveiser egnet for seriøst arbeid er tilgjengelig for betydelig mindre enn et tilsvarende MIG-oppsett, som krever ikke bare selve sveiseren, men også en trådmatermekanisme, en dekkgassflaske, en regulator og en tilførsel av trådsneller. For sporadisk hobbybruk, små reparasjonsjobber eller budsjettbegrensede operasjoner, er stavsveisingens nedre adgangsbarriere en genuin fordel.
Kostnadsbildet skifter for produksjonsmiljøer med høyt volum. MIG-sveisingens raskere reisehastigheter, lavere arbeidstid per sveis og minimale kostnader for opprydding etter sveising kan oppveie den høyere initiale utstyrsinvesteringen relativt raskt. Den kontinuerlige trådmatingen betyr også at en MIG-operatør bruker mer tid på sveising og mindre tid på å reposisjonere, skifte elektroder og rense slagg - noe som direkte gir høyere produktivitet per time. For industrielle kjøpere og sveiseentreprenører som tar på seg store fabrikasjonskontrakter, rettferdiggjør den langsiktige kostnadseffektiviteten til MIG-sveising ofte det høyere kapitalkravet på forhånd.
Forbrukskostnader følger et lignende mønster. Stavelektroder er billige hver for seg, men forbrukes med en hastighet som inkluderer tiden som ikke er sveiset med å bytte dem. MIG-tråd og dekkgass representerer en høyere tilbakevendende kostnad per enhet, men kostnaden per tomme av sveis i et miljø med høy produksjon er ofte konkurransedyktig når arbeidseffektivitet er tatt med. Avgjørelsen mellom stick og MIG bør alltid ta hensyn til totale eierkostnader – utstyr, forbruksvarer, arbeidskraft og oppryddingstid – i stedet for kjøpesummen alene.