Hvordan acetylen skjærebrennerspisser fungerer
En acetylen-skjærebrennerspiss er den terminale komponenten i et skjæresystem for oksy-drivstoff – punktet der gasskjemi, trykkteknikk og metallurgisk reaksjon konvergerer for å produsere et kutt. Å forstå hvordan en kuttespiss fungerer mekanisk er grunnlaget for å velge riktig spiss, stille inn riktig trykk og diagnostisere problemer når kuttekvaliteten blir dårligere.
Kutteprosessen foregår i to forskjellige stadier, begge kontrollert av spissens geometri. For det første forvarm flammer – forsynes gjennom en ring med mindre åpninger som omgir den sentrale boringen – heve grunnmetallet til dets opptenningstemperatur på omtrent 1800 °F (982 °C). Acetylen er det foretrukne drivstoffet for dette stadiet fordi dets forbrenning med oksygen gir en flammetemperatur på omtrent 3.160 °C, med størstedelen av varmen konsentrert i den indre flammekjeglen. Denne indre kjeglekonsentrasjonen muliggjør rask, presis forvarming med en minimal varmepåvirket sone på det omkringliggende metallet – en fordel som alternative drivstoff som propan og propylen ikke kan gjenskape fullt ut.
Når stålet når opptenningstemperatur og blir kirsebærrødt, åpner operatøren skjæreoksygenhendelen. En høytrykksstrøm av rent oksygen (99,5 % renhet eller høyere) frigjøres gjennom den sentrale boringen i spissen. Denne oksygenstrålen smelter ikke stålet - den forårsaker en eksoterm oksidasjonsreaksjon som brenner jernet direkte, og omdanner det til jernoksidslagg som samtidig drives ut av snittet av gasstrømmens hastighet. Resultatet er et termokjemisk kutt snarere enn en termisk smelte, og det er grunnen til at oksy-acetylen kan kutte stålplater flere centimeter tykke som ingen plasma- eller laserprosess kan matche økonomisk i skala.
To kritiske acetylenspesifikke begrensninger styrer hvordan kuttespisser må brukes: acetylen arbeidstrykk må aldri overstige 15 PSI (1 bar) , ettersom gassen blir kjemisk ustabil og støtfølsom over denne terskelen. I tillegg må ikke acetylen trekkes ut fra en sylinder med en hastighet som overstiger en syvendedel av sylinderens totale kapasitet per time – raskere uttak trekker flytende aceton inn i slangene og brenneren, skader utstyr og skaper farlig flammeatferd.
One-Piece vs To-Piece Cutting Tips
Acetylen skjærebrennerspisser produseres i to strukturelle formater, og skillet mellom dem er ikke bare kosmetisk – det bestemmer gasskompatibilitet, flammegeometri, termisk ytelse og typen skjærearbeid hver spiss er konstruert for å levere.
Acetylen-skjærespisser i ett stykke
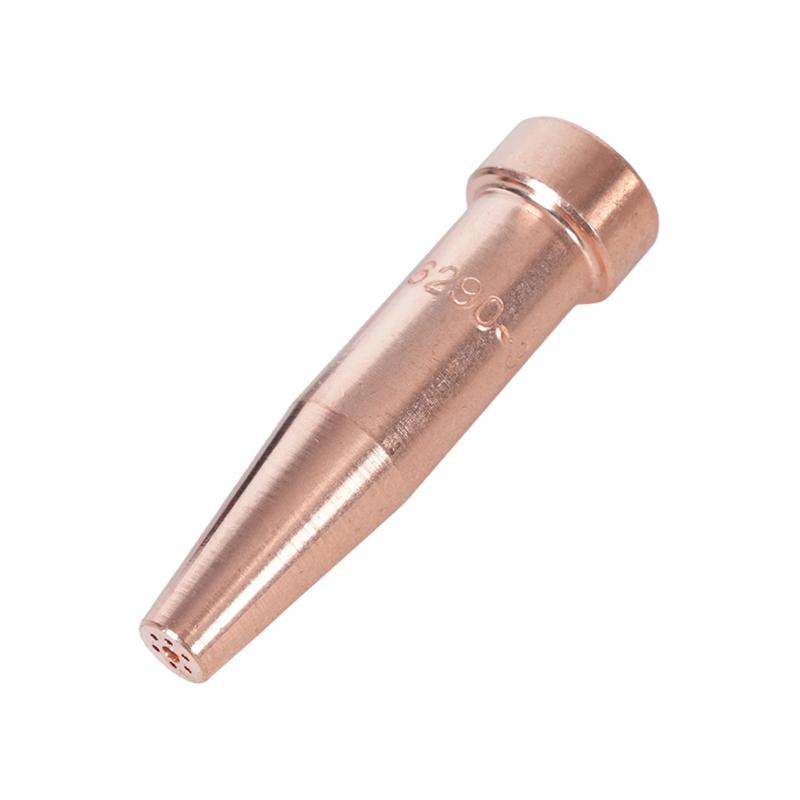
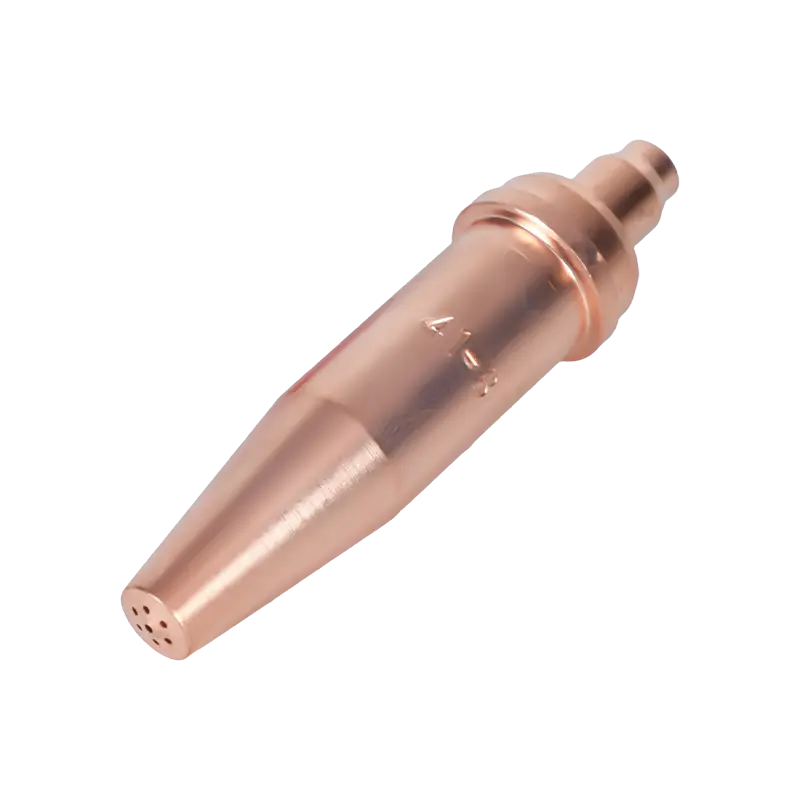
Spiss i ett stykke er maskinert fra en solid kobberlegering - oftest tellurkobber, valgt for sin kombinasjon av høy termisk ledningsevne, maskinbearbeidbarhet og motstand mot den ekstreme varmen som genereres ved spissflaten. Spissen produseres ved å bore og presisjonssvinge over kalibrerte ledninger for å lage eksakte forvarmingsåpninger og en sentral oksygenboring med nøyaktig kontrollert diameter. Resultatet er en enkelt integrert komponent uten skjøter mellom gasspassasjer. Ett stykke tips er designet eksklusivt for acetylen og er standardformatet for håndskjæring på tvers av fabrikasjon, konstruksjon, bilindustri og stålkonstruksjoner. De har typisk fire eller seks forvarmingshull anordnet konsentrisk rundt den sentrale boringen.

Todelte kuttespisser
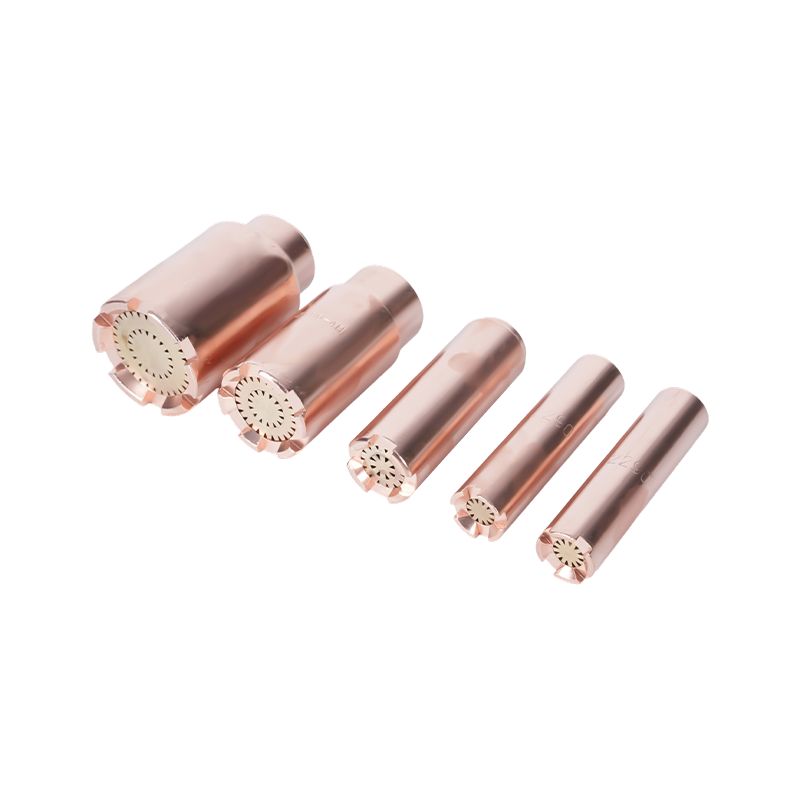
Todelte spisser består av et ytre skall av kobber og en indre del av messing. Denne konstruksjonen skaper forvarme flammespor mellom de to komponentene i stedet for borede passasjer gjennom et enkelt stykke. Todelte spisser er designet for bruk med alternative drivstoffgasser - propylen, propan, naturgass og MAPP - der den lengre forvarmingstiden og forskjellige flammegeometrier til disse gassene krever et bredere, mer distribuert forvarmingsmønster. Todelte tips er kan ikke byttes ut med acetylenoppsett : Flammekarakteristikkene og kravene til gasstrykk er fundamentalt forskjellige, og bruk av feil spisstype går på akkord med både kuttkvalitet og sikkerhet.
| Karakteristisk | One-Piece Tips | To-delt tips |
|---|---|---|
| Byggemateriale | Solid kobberlegering (tellur kobber) | Kobber ytre skall av messing indre del |
| Kompatibel drivstoffgass | Kun acetylen | Propan, propylen, MAPP, naturgass |
| Forvarm åpningsdesign | Borede hull (4 eller 6) | Riller mellom skallet og innerelementet |
| Flammekonsentrasjon | Høy - indre kjeglefokus | Bredere — distribuert forvarmingsmønster |
| Typisk bruk | Håndskjæring, presisjonsarbeid, tynn-middels plate | Produksjonsskjæring, tung plate, oppvarming |
Tipsnummerering og åpningsstørrelse forklart
En av de mest vedvarende kildene til forvirring ved valg av kuttespisser er nummereringssystemet. I motsetning til festemidler eller bor, følger ikke antall skjærebrennerspisser en universell standard— forskjellige produsenter tildeler forskjellige tall til spisser med identiske åpningsdiametre . En tupp i størrelse #2 fra en produsent kan ha samme skjæreoksygenboring som en størrelse #3 fra en annen. Denne inkonsekvensen er ikke en defekt; den gjenspeiler historiske merkespesifikke konvensjoner som ble etablert uavhengig på tvers av bransjen.
Den teknisk riktige tilnærmingen til spissvalg er å spesifisere ved skjærende oksygenåpningsdiameter , uttrykt som en borkroneindeksstørrelse, i stedet for ved spissnummer alene. Den sentrale boringen – det enkle hullet som høytrykksskjæreoksygenet leveres gjennom – er dimensjonen som bestemmer volumet av oksygen som når kuttet og derfor den maksimale tykkelsen av stål spissen kan kutte rent. Forvarmingsåpningsdiametre er sekundære spesifikasjoner som påvirker forvarmingshastigheten og er designet av produsenten for å matche den sentrale boringen.
Spissentall øker generelt med åpningsstørrelsen: mindre tall (000, 00, 0, 1) tilsvarer mindre åpninger egnet for tynt materiale, mens større antall (4, 5, 6 og over) tilsvarer større åpninger for skjæring av tunge plater. Vårt utvalg av skjærebrennerspisser er produsert til toleranser med presisjonssvedde åpninger, med publiserte borindeksstørrelser for hver modell for å tillate direkte dimensjonell verifisering uavhengig av nummereringskonvensjonen som brukes på ditt eksisterende utstyr.
Utvalgsskjema for acetylen skjærespiss
Følgende tabell gir standard spissvalg og trykkparametere for acetylenskjæring på bløtt stål i god stand. Alle trykk måles ved regulatoren med en 25 fots slange. For slangeløp vesentlig kortere eller lengre enn 25 fot, juster arbeidstrykket tilsvarende for å opprettholde riktig utløpstrykk i spissen.
| Metalltykkelse | Typisk spissstørrelse | O₂-trykk (PSI) | C₂H₂-trykk (PSI) | Forvarm hull |
|---|---|---|---|---|
| Opptil 1/8" (3 mm) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4" (3–6 mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13 mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25 mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51 mm) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102 mm) | #5 / #6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152 mm) | #7 / #8 | 70–100 | 8–15 | 6 |
To operasjonsregler gjelder uten unntak for alle oppføringer i denne tabellen. Først bruk aldri en spiss som er dimensjonert for tykkere materiale enn du faktisk kutter – en overdimensjonert spiss leverer mer oksygen enn forvarmingsflammen kan forbruke, noe som forårsaker overoppheting, skade på spissene, tilbakeslag og fillete kutt. For det andre, overskrid aldri 15 PSI acetylen arbeidstrykk uavhengig av spissstørrelse eller platetykkelse; hvis et spesifikt kutt krever mer oksygenstrøm enn en spiss med riktig størrelse kan gi ved trygt acetylentrykk, er løsningen å bytte til en større oksygenflaske eller manifoldoppsett, ikke for å øke acetylentrykket.
Rett boring vs divergent boring kuttespisser
Utover skillet i ett stykke og i to stykker, er acetylen-skjærespisser ytterligere differensiert av geometrien til den sentrale skjæreoksygenboringen. Denne spesifikasjonen er kritisk for operatører som arbeider med både håndholdt og maskinmontert skjæreutstyr.
Spisser med rett boring
En rett boring opprettholder en konsistent sylindrisk diameter fra gasspassasjen til spissutløpet. Rette borespisser opererer ved kutte oksygentrykk på 40 til 60 PSI og er standarddesignet for håndskjæreoperasjoner. Den sylindriske gasstrømmen de produserer er stabil ved moderate hastigheter, noe som gir operatøren tilstrekkelig kontroll over skjærelinjen, slaggutkast og forvarmingsdekning under manuell brennerbevegelse.
Divergerende borespisser
En divergerende boring - også kalt et utsvingende eller konisk utløp - utvides litt ved tupputløpet, slik at den skjærende oksygenstrømmen kan utvide seg og akselerere når den kommer ut. Denne geometrien er konstruert for maskinskjæreapplikasjoner og opererer på 70 til 100 PSI kutte oksygentrykk . Den divergerende oksygenstrømmen med høyere hastighet muliggjør skjærehastigheter som er omtrent 25 % raskere enn spisser med rett boring med tilsvarende åpningsstørrelse, samtidig som den opprettholder akseptabel snittkvalitet på bløt stålplate i tykkelsene der maskinskjæring er økonomisk forsvarlig. Divergerende borespisser anbefales ikke for håndskjæring: de høyere trykket som er involvert og den reduserte tilbakemeldingen fra operatøren fra den akselererte strømmen gjør nøyaktig manuell kontroll betydelig vanskeligere.
Tipsvedlikehold, rengjøring og sikkerhet
Tilstanden til en kuttespiss bestemmer direkte kuttekvalitet og driftssikkerhet. En spiss med delvis blokkerte forvarmingsåpninger, en deformert sentral boring eller en forurenset seteflate vil produsere en uregelmessig flamme, ustabil skjærende oksygenstrøm og økt risiko for tilbakeslag eller tilbakeslag. Spissvedlikehold er ikke valgfritt – det er et rutinemessig driftskrav.
Rengjøringsprosedyre
Spissåpninger akkumulerer sprut, slagg og oksidasjonsavleiringer under normal bruk. Disse avleiringene begrenser gassstrømmen og forvrenger flammemønsteret. Rengjøring skal utføres med tupprensere spesielt utviklet for åpningsdiameteren i bruk – aldri med spiker, ledninger, bor eller improviserte verktøy. Spissensere er sylindriske filer dimensjonert for å matche standard åpningsdiametre; brukt riktig fjerner de avleiringer uten å forstørre eller deformere boringen. Å forstørre en forvarming eller skjæreåpning med noen få tusendeler av en tomme endrer gassstrømkarakteristikkene nok til å påvirke flammebalansen og kuttkvaliteten, og en deformert boring kan ikke korrigeres – spissen må skiftes ut. Rengjør alle åpninger individuelt med et lett fileslag, blås deretter gjennom spissen med lavtrykkstrykkluft for å fjerne rusk før du installerer dem igjen.
Ansiktsinspeksjon av seter
Sitteflaten på spissen – den maskinerte overflaten som passer sammen med brennerhodet – må være flat, glatt og fri for grader. En skadet sitteflate gjør at gass kan omgå tetningen mellom spiss og brenner, og skaper en lekkasje som produserer en uregelmessig flamme og introduserer tilbakeslagsrisiko. Inspiser sitteflaten etter hver spissfjerning. Lette overflatemerker kan poleres med fint slipepapir på en flat overflate; Enhver spiss som viser dype groper, sprekker eller betydelig overflateuregelmessighet bør skiftes ut umiddelbart.
Tilbakeslag og tilbakeslagsforebygging
Et tilbakeslag – der flammen spretter tilbake inn i tuppen og tennes på nytt ved tuppflaten – er oftest forårsaket av å operere ved trykk under minimum for spissstørrelsen, holde tuppen for nær arbeidsflaten, eller delvis blokkerte åpninger som begrenser gassstrømmen. Hvis det oppstår et tilbakeslag, lukker du først acetylenventilen, deretter oksygenventilen, lar spissen avkjøles, inspiserer og rengjør åpninger, og kontroller trykkinnstillingene før tenning igjen. Et tilbakeslag – der flammen beveger seg inn i slangene og regulatorene – er en mer alvorlig hendelse som krever tilbakeslagsstoppere installert på både drivstoff- og oksygenledningene ved brennerens kropp eller regulatoruttak. Tilbakeslagsavledere er obligatoriske for acetylensystemer i de fleste jurisdiksjoner og anbefales sterkt uavhengig av lokale krav.
Velge riktig tips for oppsettet ditt
Å velge en acetylenskjærebrennerspiss på riktig måte krever at du arbeider gjennom fire sekvensielle avgjørelser. Å bruke dem i rekkefølge eliminerer de fleste valgfeil før de oppstår.
- Trinn 1 — Bekreft kompatibilitet med drivstoffgass. Kontroller at oppsettet ditt bruker acetylen, ikke propan, propylen eller MAPP. Kun spisser i ett stykke produsert spesielt for acetylen skal brukes på acetylensystemer. Bruk av en todelt spiss med alternativt drivstoff på en acetylenbrenner gir feil flammegeometri og uforutsigbar gassoppførsel.
- Trinn 2 — Bestem metalltykkelsen på sitt maksimum. Velg en spiss som er vurdert til å kutte den tykkeste delen du vil møte i jobben, ikke den gjennomsnittlige tykkelsen. Å kutte en seksjon som er 10 % tykkere enn en spiss nominelle kapasitet gir et ufullstendig eller fillete kutt; Bruk av en spiss som er underdimensjonert for den tykkeste delen og forsøk på å kompensere med høyere trykk risikerer tilbakeslag og skade på spissene.
- Trinn 3 — Velg boretype basert på applikasjon. Håndskjæreoperasjoner krever rett boringsspisser ved 40–60 PSI kutteoksygen. Maskin- eller automatiserte kutteoperasjoner drar nytte av divergerende boringsspisser ved 70–100 PSI for 25 % hastighetsfordelen de gir ved rette kutt i plate.
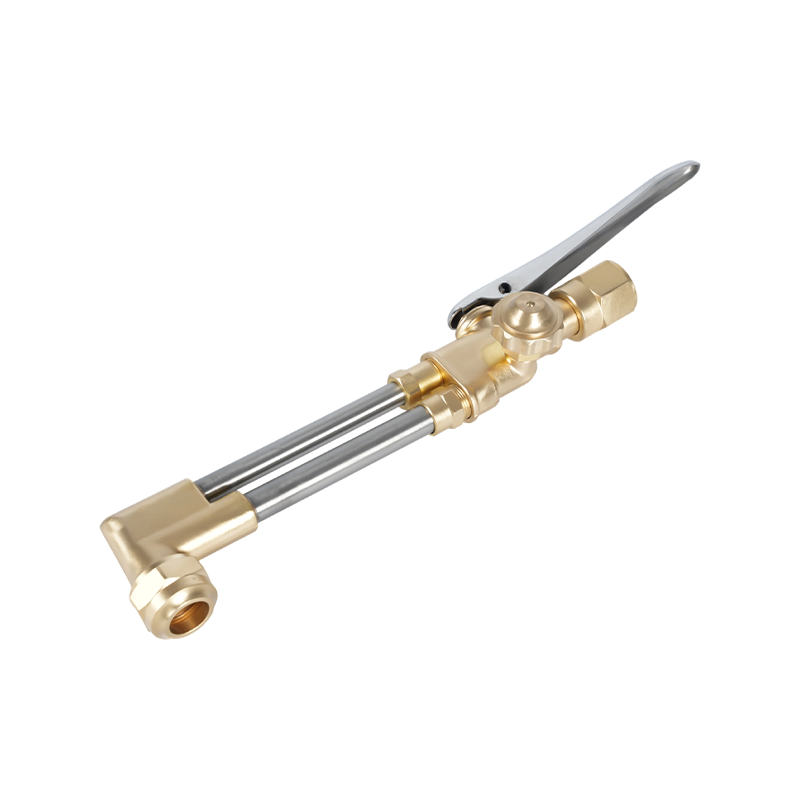
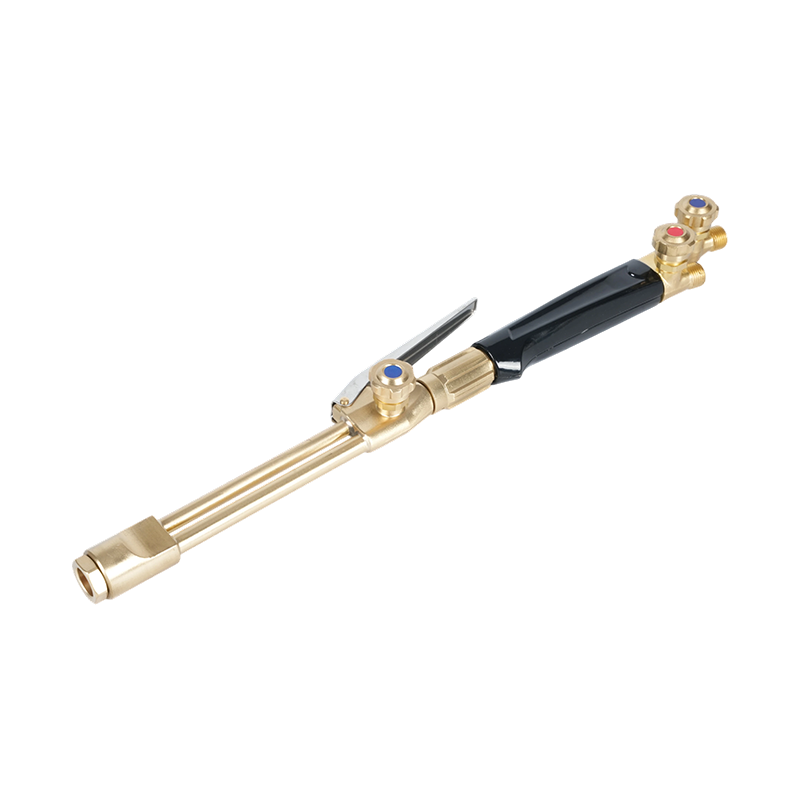
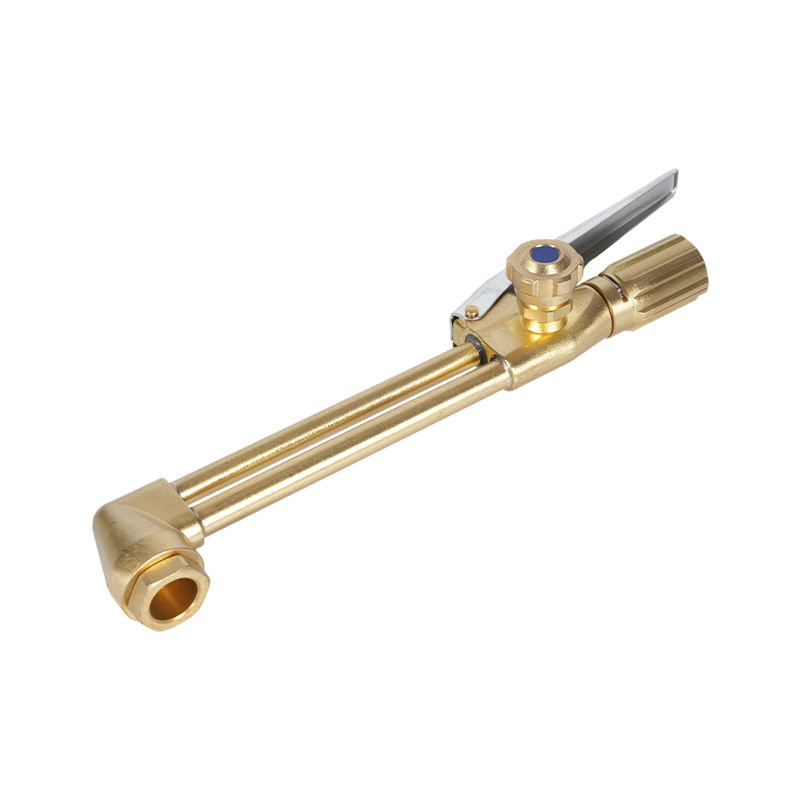
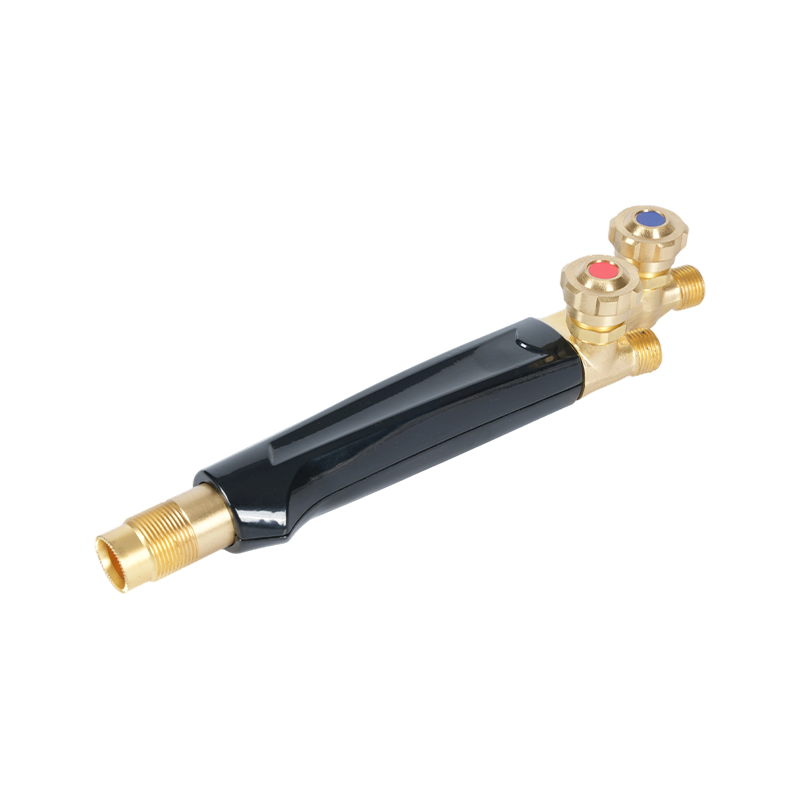
- Trinn 4 — Bekreft kompatibilitet med lommelykthåndtak og hode. Kuttespissene må sitte riktig mot brennerhodet de er montert på. Spisstråd, setegeometri og hodetråd må alle stemme overens. Vår skjærebrennerhåndtak er produsert med standardiserte spissgjenger og setespesifikasjoner; sammenkobling av dem med matchede spisser fra samme system eliminerer lekkasjen og flammeinstabiliteten som følge av blanding av inkompatible komponenter fra forskjellige produsenter.
For operatører som utstyrer en ny stasjon eller erstatter et helt oksy-fuel-oppsett, eliminerer en komplett systemtilnærming – brennerhåndtak, skjæreutstyr, regulatorer, slanger og matchende spisser kjøpt sammen – kompatibilitetsusikkerhet i begynnelsen. Vår skjærebrennersett er satt sammen som matchede systemer med dokumentert spisskompatibilitet, trykkspesifikasjoner og acetylenklassifiserte komponenter gjennomgående, og gir et pålitelig utgangspunkt for både verksted- og feltskjæreapplikasjoner.