En riktig justert oksy-acetylenbrenner produserer en nøytral flamme på omtrent 3300°C (6000°F) på spissen av den indre kjeglen, og normale arbeidsverdier holder seg i området 3100–3300°C (5600–6000°F). Det gjør den til den heteste praktiske gassflammen innen metallbearbeiding, klart foran oksygen-propan- eller oksygen-MAPP-flammer.
Denne varmen er grunnen til at oksy-acetylen-utstyr fortsatt er standard for gassveising, skjæring, lodding og lokal oppvarming etter mer enn et århundre med industriell bruk. Avsnittene nedenfor forklarer hvor temperaturen kommer fra, hvordan den er fordelt over flammen, og hva det betyr når du velger, setter opp eller bruker en lommelykt.
Nøyaktig hva vi måler når vi snakker om flammetemperatur
En "acetylenfakkel" på butikkspråk er en oksy-acetylenfakkel: acetylenbrensel blandet med oksygen i stedet for atmosfærisk luft. Flammen er ikke en enhetlig varmeblokk. Den har tre soner med svært forskjellige temperaturer, og det er viktig for hver jobb å vite hvilken sone som måles.
| Flammesone | Omtrentlig temperatur | Rolle i jobben |
|---|---|---|
| Innerkjegle (primær flamme) | 3.100–3.300 °C (5.600–6.000 °F) | Hotteste sone; brukes til sveising og til skjæring av forvarme |
| Midtkonvolutt (sekundær flamme) | 1800–2800 °C (3300–5100 °F) | Mykere oppvarmingsområde for lodding og forvarming |
| Ytterkant av flammen | 500–1200 °C (900–2200 °F) | Skjerming; sprer varme over et større område |
For de fleste skjære- og sveiseoperasjoner er tallet som betyr noe temperaturen på den indre kjeglen, fordi det er punktet du sikter mot metallet. Den kjøligere ytre konvolutten er fortsatt varm nok til å forvarme arbeidsstykker og lodding. De tre flammeinnstillingene endrer bildet:
- Nøytral flamme — balansert oksygen og acetylen; gir den høyeste rene arbeidsvarmen og er den riktige innstillingen for praktisk talt all skjæring og sveising.
- Karburerende flamme - overskudd av acetylen; kjører kjøligere, produserer sot og tilfører karbon. Bruk den kun til spesielle tilfeller som flammeherding.
- Oksiderende flamme - overflødig oksygen; brenner med et skarpere sus og kan være litt varmere, men det oksiderer sveisemetallet og er reservert for noen få bronsejobber.
Så når noen siterer temperaturen på en acetylenfakkel, mener de den nøytrale flammens indre kjegle. Fordi den nøytrale flammen er referansepunktet, bruker resten av denne artikkelen den med mindre annet er oppgitt.
Hvorfor acetylen produserer den varmeste gassflammen
Acetylen (C2H2) frigjør en stor mengde varme per enhet gass under forbrenning, men det alene er ikke derfor det vinner. Den avgjørende egenskapen er flammehastighet. Acetylen-oksygen-reaksjonen forplanter seg mye raskere enn propan- eller MAPP-reaksjoner, så den frigjorte energien konsentreres i en liten, intens sone i stedet for å spre seg. Propan leverer mer total energi per kilo drivstoff, men flammen er bredere og kjøligere fordi reaksjonen er langsommere.
| Drivstoffgass | Omtrentlig maksimal temperatur med oksygen |
|---|---|
| Acetylen (C2H2) | 3.100–3.300 °C (5.600–6.000 °F) |
| MAPP gass | 2.900–3.000 °C (5.300–5.400 °F) |
| Propan (C3H8) | ca. 2800°C (5100°F) |
| Naturgass (metan) | ca. 2700°C (4900°F) |
Hvis du kjører acetylen med vanlig luft, synker temperaturen til omtrent 2400°C (4400°F), og det er grunnen til at butikkluftforsyninger ikke brukes til å kutte stål. Den høye temperaturen, kombinert med konsentrert varmeavgivelse, er også grunnen til at acetylen fortsatt er den foretrukne gassen for smeltesveising av stål fremfor bare for oppvarming.
Hva 3300°C (6000°F) betyr i praksis
Den fulle flammetemperaturen er ikke det som smelter stål ved skjæring. Oksydrivstoffskjæring fungerer ved å bringe karbonstål til tenningstemperaturen i en oksygenstrøm, omtrent 870–980 °C (1600–1800 °F) avhengig av legeringen. Fakkelflammen utfører forvarmingen; oksygenhendelen brenner så det varme jernet og blåser det bort. Det er grunnen til at en tykk plate trenger lengre forvarming, men kuttet går da med jevn hastighet.
- Kutting — forvarm kanten til knallrød, og start deretter oksygenstrålen; den indre kjegletemperaturen gir god margin selv i kalde verksteder.
- Fusjonssveising — den indre kjeglen smelter basismetallet raskt nok til at fyllstaven og uedelt metall smelter sammen i en sølepytt uten å overopphete området rundt.
- Lodding og sølvlodding — den kontrollerbare ytre flammen varmer opp parrende deler raskt samtidig som fyllmetallet holdes under smelteområdet til du trenger det.
- Oppvarming, bøying og retting — den brede flammekonvolutten hjelper til med å krympe og rette ut sjakter og plater der langsom, jevn oppvarming betyr mer enn topptemperatur.
Kort sagt, den høye topptemperaturen gir deg hastighet og kontroll. En flamme med lavere temperatur som propan kan fortsatt kutte stål hvis operatøren er tålmodig, men produksjonsbutikker velger oxy-acetylen fordi varmen kommer raskt og kan siktes nøyaktig.
Hvorfor den ekte flammen går varmere eller kjøligere enn bokverdien
Produsenter siterer ideelle flammetemperaturer målt i et laboratorium. På en ekte benk er det flere ting som trekker arbeidsverdien bort fra det tallet:
- Gassforhold — å drive fra den nøytrale innstillingen endrer flammens karakter; en karburerende flamme avkjøler sonen og belegger verket med sot.
- Spissen størrelse — en spiss valgt for tynne ark produserer en liten flamme som sulter tykk plate av varme; en spiss for stor for jobben skaper støy og sløsing.
- Spissens tilstand — karbonoppbygging, sprut eller et skadet sete forvrenger flammekjeglen og reduserer effektiv varmeoverføring kraftig.
- Arbeidsavstand — den indre kjeglen skal sveve omtrent 2–4 mm fra verket; for langt tilbake og mesteparten av varmen går tapt til luften.
- Gassforsyningskvalitet — fuktighet, lekkasjer eller feilaktige trykkinnstillinger gjør at flammen sputter og avkjøler sonen ujevnt.
Ingen av disse problemene betyr at lykten ikke kan nå den nominelle temperaturen. De betyr at innstillingen og tilstanden til utstyret bestemmer hva du faktisk får ved arbeidsstykket.
Velge en spiss og lommelykt som leverer varmen
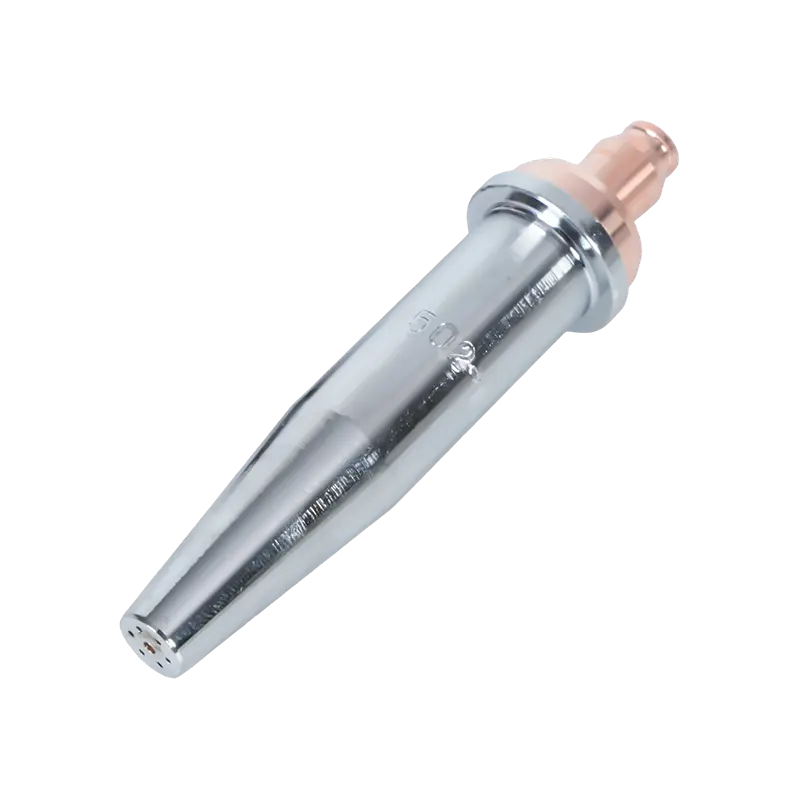
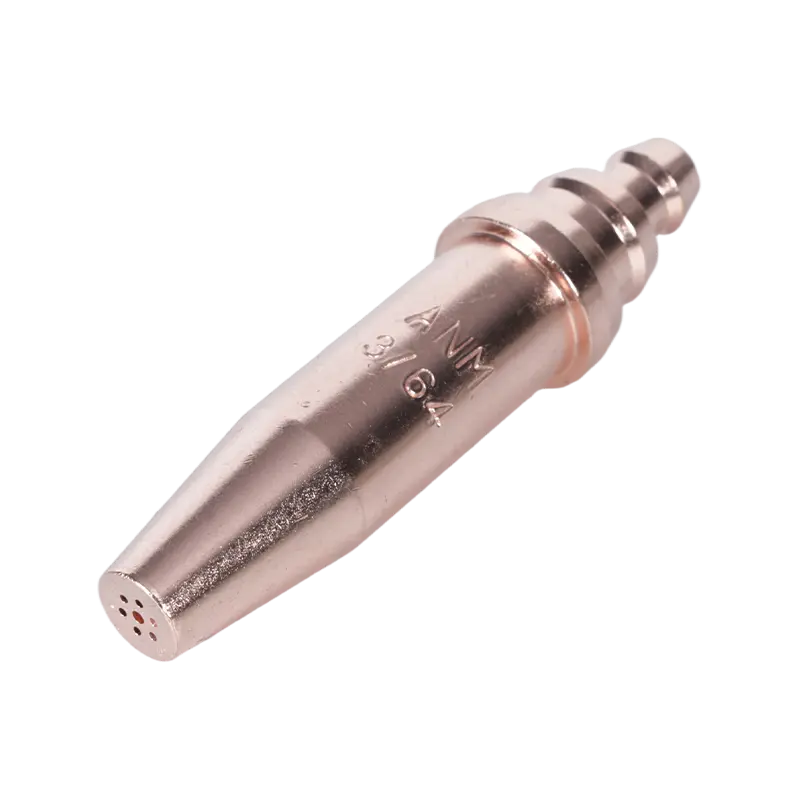
Den enkleste måten å miste mesteparten av den teoretiske temperaturfordelen ved acetylen er å bruke feil dyse. Acetylenskjærespisser har mindre gasspassasjer enn propanspisser, og de kan ikke byttes mellom drivstofftyper. For enhver jobb, match tre ting: spissserien til brenneren, spissstørrelsen til platetykkelsen og skjærefestet til håndtaksklassen (lett, middels eller tung). I vår egen produksjon ser vi at et sett som ikke samsvarer nesten alltid er årsaken til at en butikk rapporterer at lommelykten «ikke blir varm nok».
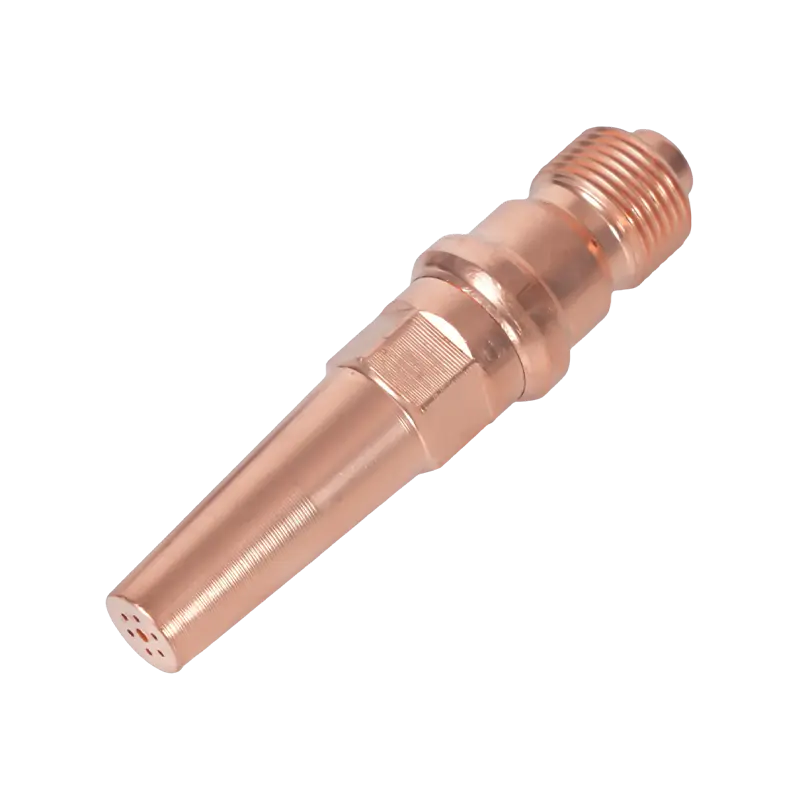
Acetylenspisser produseres i mange nummererte serier for å passe til forskjellige brennermerker og regionale standarder. Hvis du setter opp en stasjon, er det verdt å lese valg og vedlikeholdsveiledning for skjærebrennerspisser og dyser slik at du bestiller riktig setestørrelse og gassboring første gang.
 1-101-serien Acetylen-skjærebrennerspisser Disse standardiserte 76 mm acetylenspissene passer til flere lommelyktmodeller og håndterer stål fra 5 til 200 mm, noe som gjør dem til et praktisk valg når du velger riktig spissstørrelse for stasjonen din. Se produkt →
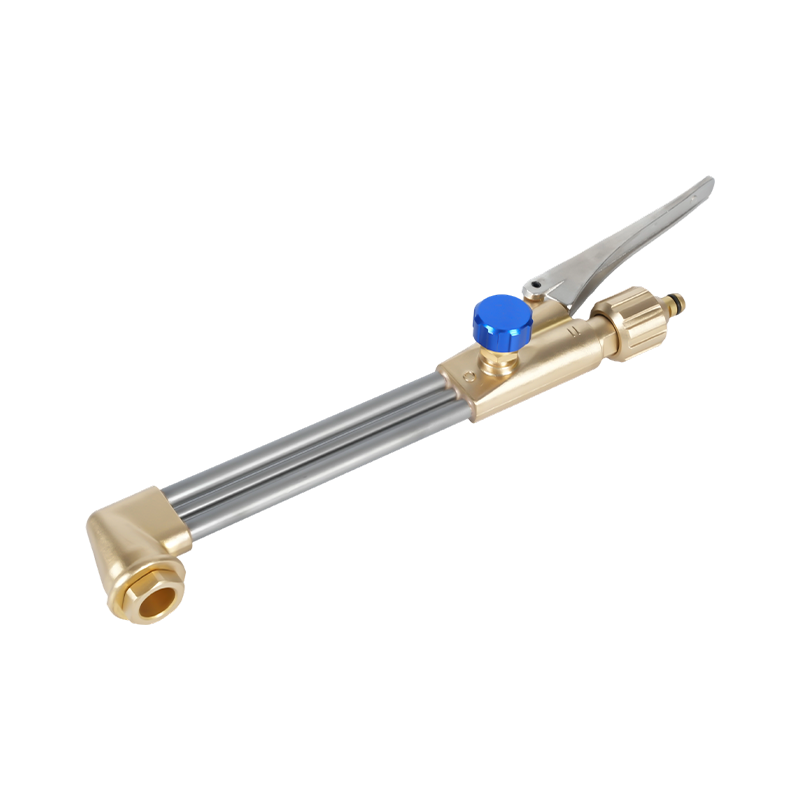
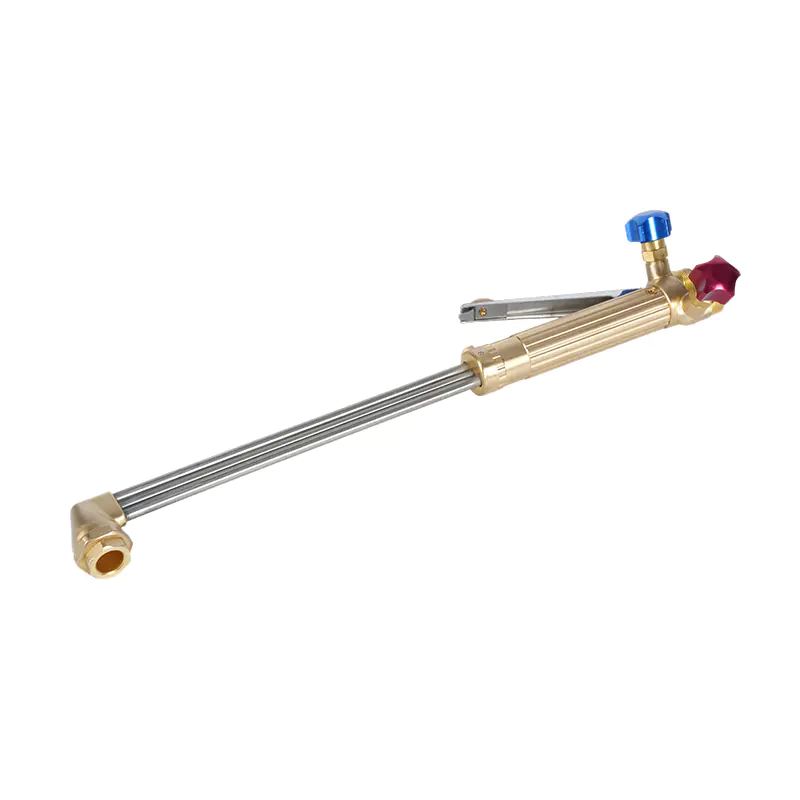
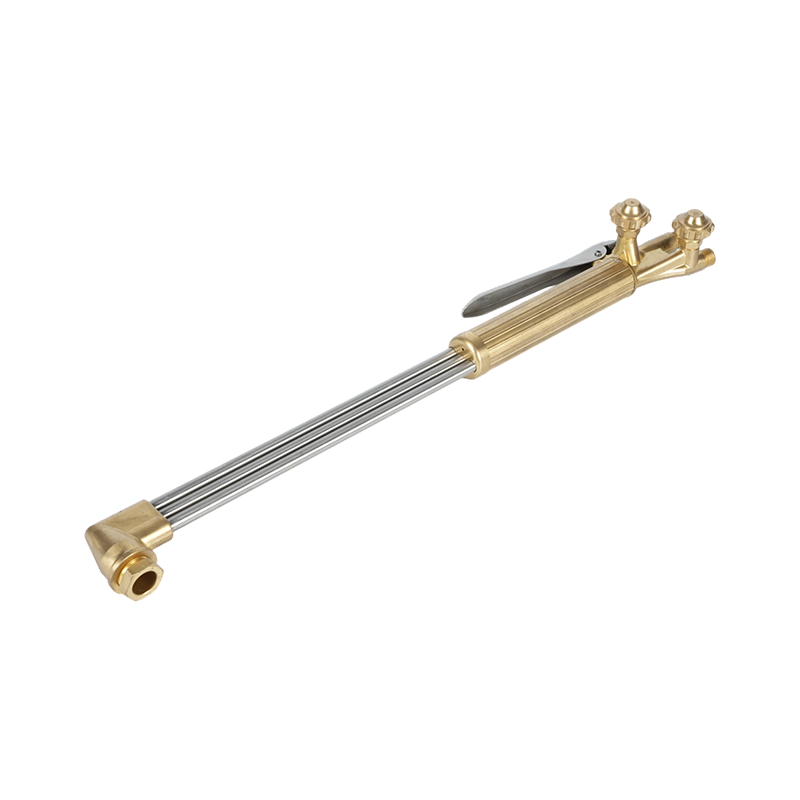
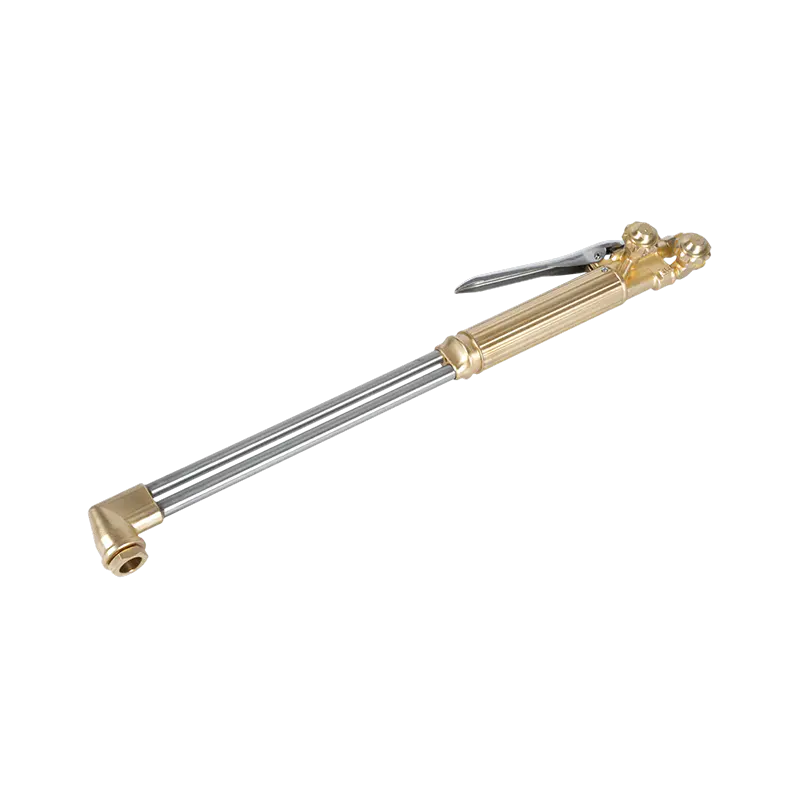
På brennersiden er en kraftig skjærebrenner det riktige grunnlaget for daglig stålskjæring: den holder festet godt, gir jevn gassstrøm og håndterer tykkere plate med kortere forvarmingstider. For brukere som arbeider med både oksy-acetylen og propan, er en lommelykt designet for å bytte mellom de to gassene praktisk, forutsatt at feste og spisser byttes sammen.
 A217 Heavy Duty Oxy Acetylen Propan Cutting Torch Kit Dette kraftige settet parer A212-tilbehøret med A211-håndtaket, og tilbyr jevn gassstrømkontroll for kutting, lodding eller oppvarming. Den passer for brukere som trenger en robust, allsidig lommelykt. Se produkt →
Sjekk også den regionale stilen før du kjøper komponenter: amerikansk-stil, australsk-stil, britisk stil og japansk-stil fakler og tips er ikke utskiftbare. Kjøp fra en produsent som dekker din lokale standard, slik at erstatningsspissene forblir tilgjengelige i hele brennerens levetid.
Arbeid trygt ved disse temperaturene
Ved 3300°C er den virkelige risikoen ikke selve flammen, men alt rundt den. Tilbakestrømning av flammen inn i slangen eller mikseren skaper et tilbakeslag, som kan sprenge en linje eller skade fakkelen i løpet av millisekunder. Standardbeskyttelsen er en tilbakeslagssperre montert ved fakkelen og ved regulatoren, pluss en tilbakeslagsventil der forskriftene krever en.
 B288 Series Oxy Acetylene Flashback Arrestor Designet for å forhindre tilbakeslag og reversere gassstrøm, gir denne avlederen viktig beskyttelse til lommelykten og regulatoren. Det bidrar til å holde gassledningene trygge under skjærearbeid med høy temperatur. Se produkt →
- Acetylentrykk — still aldri acetylenregulatoren over 15 psi (ca. 1,0 bar); acetylen blir ustabilt og kan brytes ned ved høyere trykk.
- Sylinderhåndtering – hold acetylenflasker stående, fest dem og oppbevar dem borte fra varmekilder.
- Fittings og slanger — hold oksygenfittingene fri for olje og fett, og inspiser slangene for sprekker før hver tung jobb.
- Ventilasjon og PPE — arbeid i et ventilert rom og bruk sveisehansker og skyggelagt øyevern som passer til gassarbeid.
Ingenting av dette er valgfritt ved disse temperaturene. En tilbakeslagsavleder koster lite sammenlignet med ledningen den beskytter, og den samme logikken gjelder for en skikkelig rengjort spiss: hver komponent i gassbanen er en del av verktøyets ytelse.
Hvis du setter opp en stasjon og vil ha ett pålitelig svar: Den nøytrale oksy-acetylenflammen når omtrent 3100–3300°C (5600–6000°F) ved den indre kjeglen, og arbeidstemperaturen avhenger av spissens størrelse, spissens tilstand og hvor nært du holder flammen til metallet. Drivstoffet er ikke den begrensende faktoren; matching av lommelykt, spiss, trykk og sikkerhetsutstyr er.
Hvis du kjøper brennerkropper, skjæreutstyr eller erstatningsspisser, kontakt teamet vårt med platetykkelsen, drivstoffgassen og den regionale standarden du jobber etter, og du kan få komponenter tilpasset flammetemperaturen jobben din faktisk trenger.