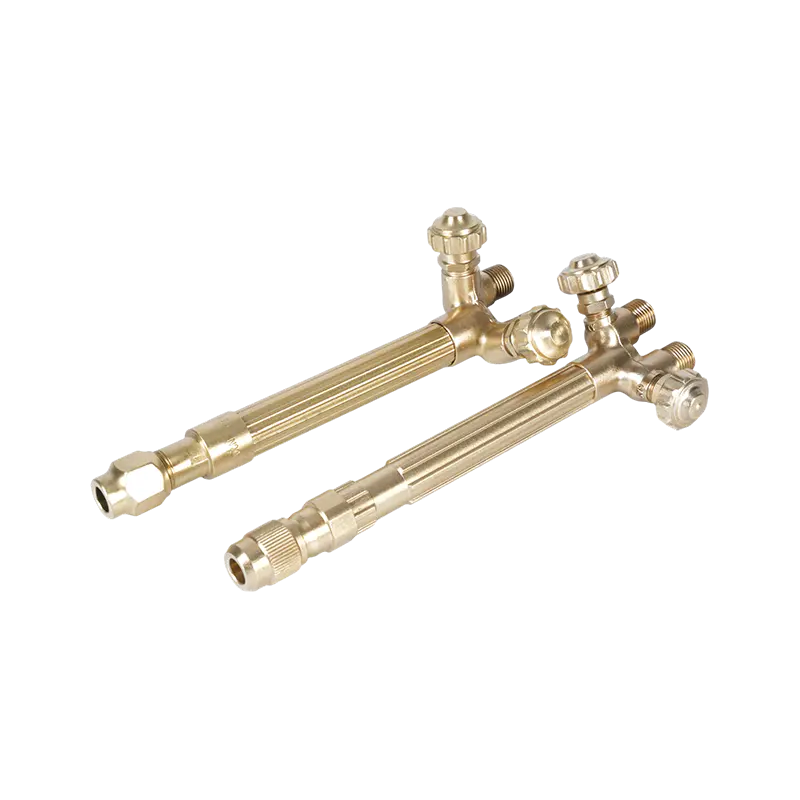
En produsent som forbereder seg på å kutte 25 mm stålplate har et praktisk spørsmål: hvor varm er en acetylenbrenner? Det nyttige svaret er omtrent 3 150 til 3 330 °C (5 700 til 6 030 °F) når acetylen brenner med oksygen i en riktig justert lommelykt. Det er den maksimale flammetemperaturen, ikke temperaturen på metallet eller gjennomsnittstemperaturen på hele flammen. Den varmeste regionen er en liten sone like foran den lyse indre kjeglen.
Acetylen brent i luft er mye kjøligere, omtrent 2400 til 2500 °C. Det er fortsatt varmt nok for lodding og små oppvarmingsjobber, men det er ikke flammen som brukes til seriøs stålskjæring. Når oksygen er tilsatt, stiger flammetemperaturen kraftig, og brenneren kan kutte, sveise, lodde eller varme opp metall raskt. Tallet beveger seg med gassforhold, spissstørrelse, oksygenrenhet og driftstrykk, så behandle en enkelt figur som et arbeidsområde i stedet for en laboratoriekonstant.
Det korte svaret: Hvor varm er en acetylenfakkel?
I en nøytral oksy-acetylenflamme er maksimumstemperaturen vanligvis oppgitt til 3150 °C. Andre pålitelige referanser plasserer toppen nærmere 3300 °C. Forskjellen kommer fra målemetode, oksygenrenhet, spissdesign og det nøyaktige punktet hvor temperaturen er tatt. For butikkplanlegging er et område på 3150 til 3330°C praktisk og ærlig.
Flammen har to hovedsoner. Den indre kjeglen er der acetylen og oksygen begynner å reagere. Den ytre konvolutten er der de gjenværende gassene brenner med omgivende luft. Den høyeste temperaturen er ikke ved tuppmunnen og ikke i den lange ytre fjæren. Den sitter like utenfor den indre kjeglen, der primærforbrenningen er mest fullstendig. Det er derfor en sveiser justerer flammen med øyet: lengden og formen på den indre kjeglen forteller mer om varmekonsentrasjonen enn en måleravlesning alene.
Hvorfor en oksy-acetylenflamme når så høy varme
Acetylen er C2H2, et kompakt hydrokarbon med høy forbrenningsvarme. Når den reagerer med rent oksygen, frigjør den primære reaksjonen en stor mengde energi i et veldig lite volum. Flammen har også høy flammehastighet, slik at reaksjonen holder seg stabil på spissen og gir en konsentrert varmekilde.
Propan, naturgass og MAPP-gass kan alle kutte stål når de kobles sammen med oksygen, men deres flammetemperaturer er lavere. Lavere temperatur er ikke automatisk en ulempe. Propan er ofte billigere og tryggere å lagre, og det gir et bredere varmemønster som kan være nyttig til oppvarming. For rask forvarming, smale snitt og høytemperatursveising eller lodding, er acetylen fortsatt benchmark drivstoffgass.
Flammetemperatursammenligning for vanlige drivstoffgasser
| Brennstoffgass med oksygen | Typisk topp flammetemperatur | Praktisk merknad |
|---|---|---|
| Acetylen | 3 150–3 330 °C (5 700–6 030 °F) | Høyeste temperatur; rask forvarming og konsentrert flamme |
| Propan | 2.800–2.900 °C (5.070–5.250 °F) | Lavere temperatur; bra for oppvarming og langsommere skjæring |
| MAPP | 2.900–3.000 °C (5.250–5.430 °F) | Midtområde; brukes ofte der lagring av acetylen er begrenset |
| Naturgass | 2700–2800 °C (4890–5 070 °F) | Laveste av denne gruppen; praktisk der rørgass er tilgjengelig |
| Acetylen in air | 2.400–2.500 °C (4.350–4.530 °F) | Ikke brukt til tung kutting; liten oppvarming og lodding |
For skjæring trenger ikke flammen å smelte stålet. Den må bringe en liten flekk til opptenningstemperaturen, omtrent 870 °C for bløtt stål, hvoretter oksygenstrømmen brenner jernet. En varmere acetylenflamme når det punktet raskere og legger mindre totalvarme inn i platen, noe som hjelper til med å kontrollere forvrengning.
 1502-serien Acetylen-skjærebrennerspiss for metallskjæring Acetylen cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Se produkt →
Hva endrer den virkelige temperaturen på spissen
Flere variabler avgjør om flammen oppfører seg som et 3150°C-verktøy eller et skuffende 2800°C-verktøy. Det er de samme variablene som bestemmer kuttkvalitet, gassforbruk og sikkerhet.
- Oksygenrenhet: 99,5 % oksygen gir en skarpere, varmere flamme enn oksygen med lavere renhet eller forurenset forsyning.
- Gassforhold: En nøytral flamme har en klar, avrundet indre kjegle. En oksiderende flamme er kortere og sterkere; en karburerende flamme har et fjæraktig acetylenoverskudd. Kun den nøytrale eller svakt oksiderende flammen brukes til det meste av skjæring.
- Spissens størrelse og tilstand: En slitt, forstørret eller blokkert åpning endrer gasshastighet og flammeform. En spiss vurdert for platetykkelsen holder varmen konsentrert.
- Regulatortrykk og strømning: For lite strøm gir en myk flamme. For mye strøm kan løfte flammen eller avgassen uten å tilføre nyttig varme.
- Spissensergjøring og sprut: Smuss, slagg og olje forstyrrer gassblandingen. Rene spisser kutter raskere og sikrere.
- Teknikk: Reisehastighet, standoff og forvarmingstid avgjør hvor mye av flammens varme som når metallet.
En brenner som er riktig tilpasset jobben gir en stabil indre kjegle og en jevn oksygenstrøm. Hvis flammen endrer form når skjærespaken trykkes inn, er spiss- eller trykkinnstillingen feil, og den effektive varmen ved skjæringen vil falle.
Hvor varmt er varmt nok for skjæring, sveising og oppvarming?
Kutting
For oksy-acetylenskjæring forvarmer flammen stålet til dets antennelsestemperatur, vanligvis rundt 870 °C (1600 °F) for bløtt stål. På det tidspunktet reagerer oksygenstrålen med jern og blåser smeltet oksid ut av snittet. Flammetemperaturen på 3000°C eller mer gir stor margin, så skjærehastigheten avhenger mer av forvarmingseffektivitet og oksygenstrøm enn av rå flammetemperatur.
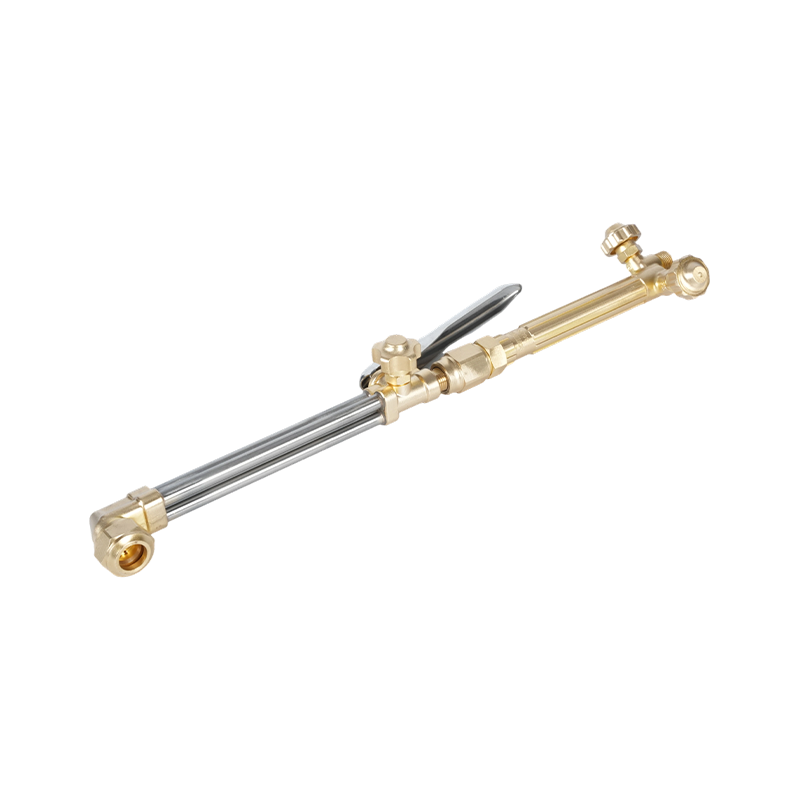
 E250 Heavy-Duty håndholdt acetylenbrenner for profesjonell skjæring Kraftig håndholdt lommelykt for acetylen- eller propanskjæring, med håndtak i rustfritt stål, nåleventiler og opptil 250 mm kapasitet. Se produkt →
Sveising og lodding
Stål smelter ved omtrent 1370 til 1530 °C, avhengig av legering. En oksy-acetylenflamme overgår lett det, og det er grunnen til at den kan sveise stål, lodde kobberlegeringer og sølv-loddeforbindelser. Risikoen er overoppheting. En flamme som er for varm for fyllstoffet og uedelt metall kan brenne legeringselementer, skape porøsitet eller deformere tynne deler.
Oppvarming
Oppvarming jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Sikkerhet og utstyrsvalg som påvirker temperaturen
Temperatur er også et problem med energilagring. En fakkelflamme over 3000 °C kan antenne nærliggende materialer, skade slanger og gjøre et lite tilbakeslag til et tilbakeblikk. Tilbakeslagssperre, tilbakeslagsventiler og riktige regulatorinnstillinger senker ikke flammetemperaturen, men de hindrer flammen i å bevege seg tilbake i slangen eller sylinderen.
Bruk tilbakeslagsavledere på både oksygen- og drivstoffgassrørene. Hold slangene unna varmt metall og slagg. Se etter lekkasjer med såpevann, aldri en flamme. Rens ledningene i henhold til lommelyktprodusentens prosedyre. Hvis flammen dukker opp, hviner eller endrer farge mens du jobber, slå av fakkelen og finn årsaken før du fortsetter. Disse vanene betyr mer enn noen enkelt temperaturvurdering.
 C588 Series Acetylene fakkel Flashback Arrestor Tilbakeslagsavleder i messing for acetylensveising og -skjæring, støtter sikker gasslevering og beskyttelse mot omvendt strømning i fabrikasjons-, konstruksjons- og vedlikeholdsarbeid. Se produkt →
For en dypere sjekkliste, se denne veiledningen til sikkerhetstiltak ved bruk av skjærebrenner .
Praktiske kjøpshensyn for acetylenfakler
Når du sammenligner acetylen fakler og tips, ikke kjøp bare på den angitte topptemperaturen. Se på gasstjenesten, pliktvurderingen og måten spissen er maskinert på. Et kraftig håndtak med messingkropp tåler gjentatt oppvarming og motstår trådslitasje bedre enn et lett håndtak. En skjæretupp med en ren, riktig størrelse åpning gir en stabil flamme og en smal snitt.
Tilpass spissen til platetykkelsen og drivstoffgassen. Acetylenspisser kan ikke byttes ut med propanspisser fordi åpnings- og strømningsegenskapene er forskjellige. Regionale standarder har også betydning: Amerikanske, australske, britiske og japanske brennerforbindelser bruker forskjellige gjenger og setevinkler. Hvis du bytter ut en lommelykt på en eksisterende manifold, bekreft tilkoblingsstilen før du bestiller.
For produsenter og store produsenter er konsistens et problem i forsyningskjeden. En leverandør som smir egne håndtak og maskinspisser internt kan holde åpningstoleranser og legeringskvalitet fra batch til batch. Hvis fakkelen må passe til en eksisterende tegning eller gasspanel, send tegning, gasstype og arbeidstrykk til leverandøren før produksjon. Du kan kontakt produsenten for å bekrefte kompatibilitet og ledetid.
For å oppsummere: en acetylenfakkel med oksygen når omtrent 3150 til 3330°C på det varmeste punktet, og den varmen konsentreres like utenfor den indre kjeglen. Det nøyaktige antallet i butikken din avhenger av oksygenrenhet, gassforhold, spisstilstand og trykkinnstillinger. Sett en nøytral flamme, bruk riktig spiss, og behandle sikkerhetsinnretninger som en del av temperaturkontrollsystemet. Gjør det, og flammen vil kutte, sveise eller varme forutsigbart i stedet for bare å brenne varmt.