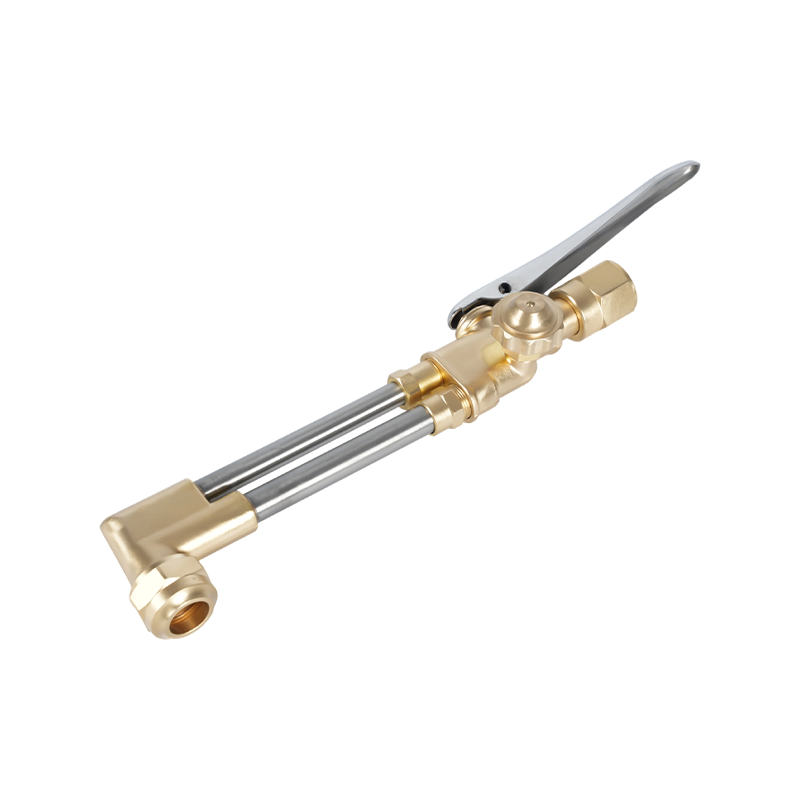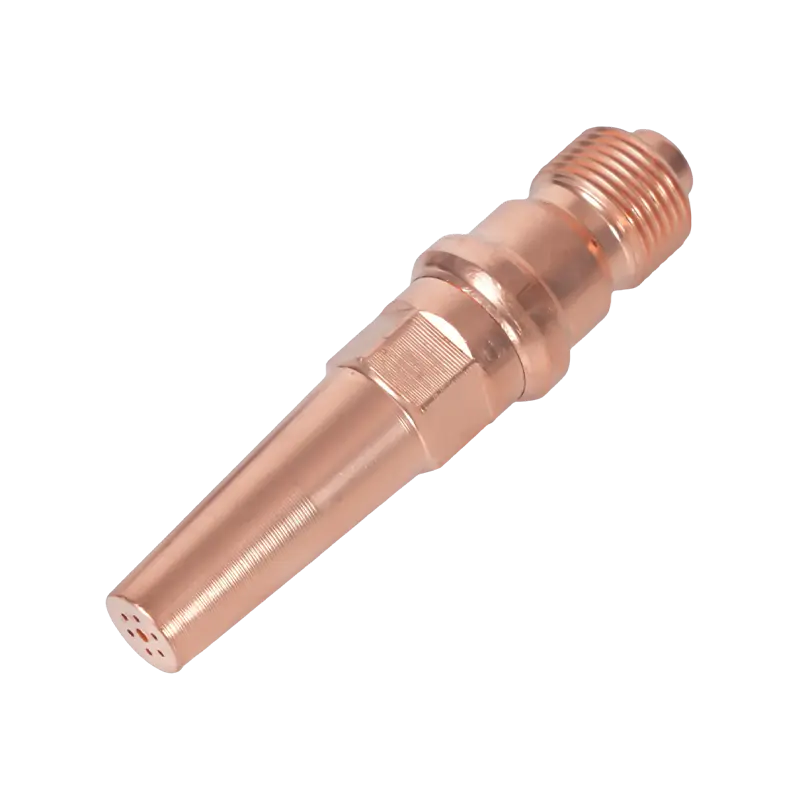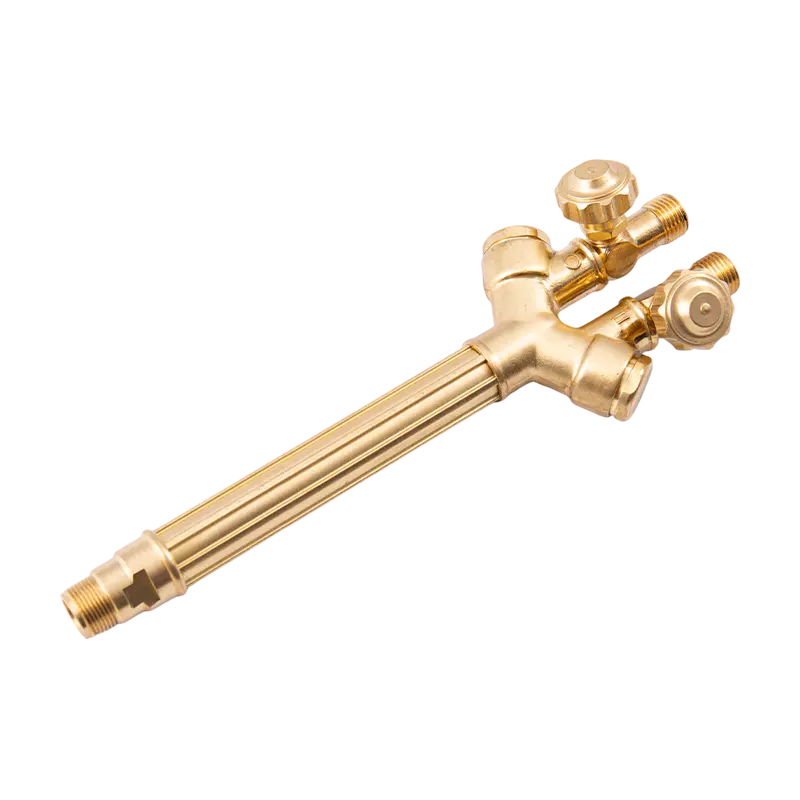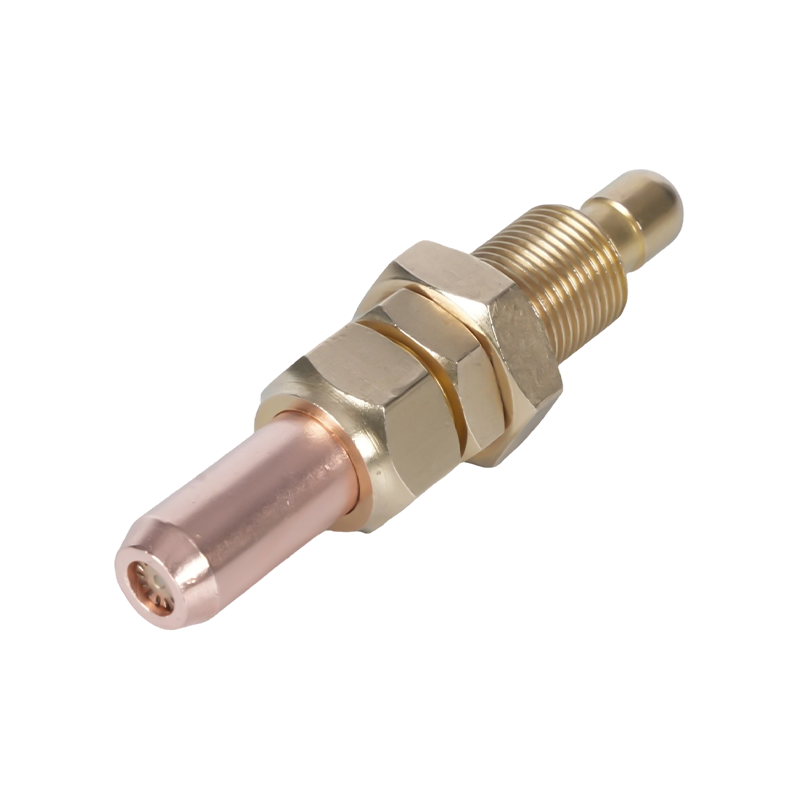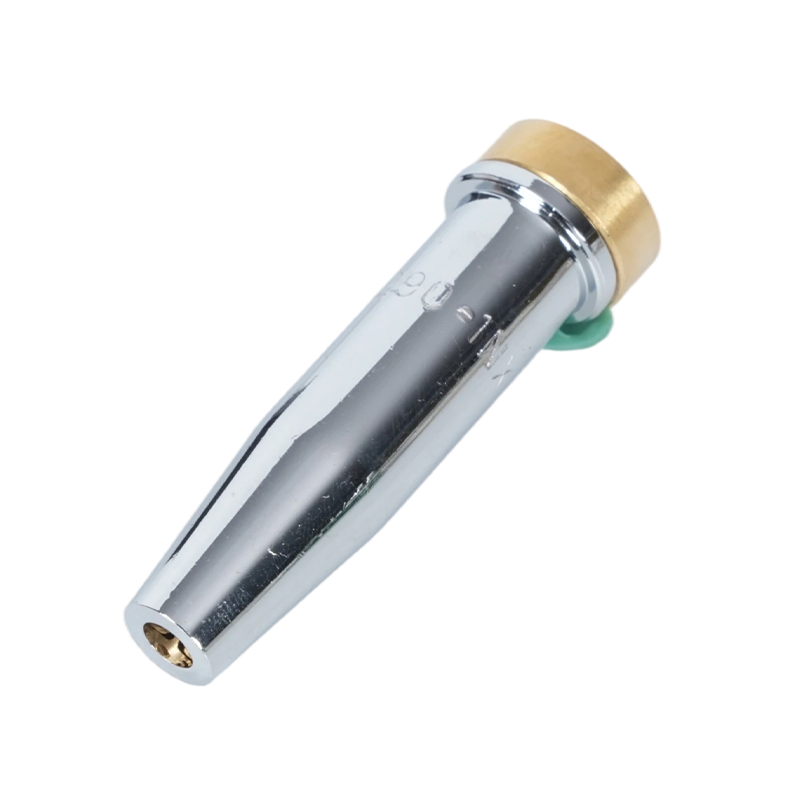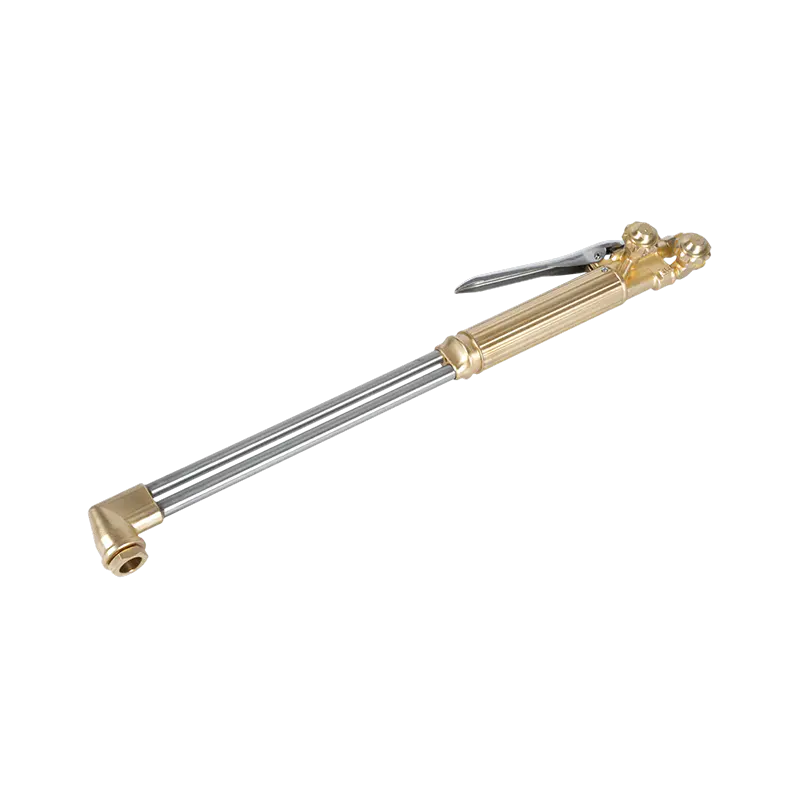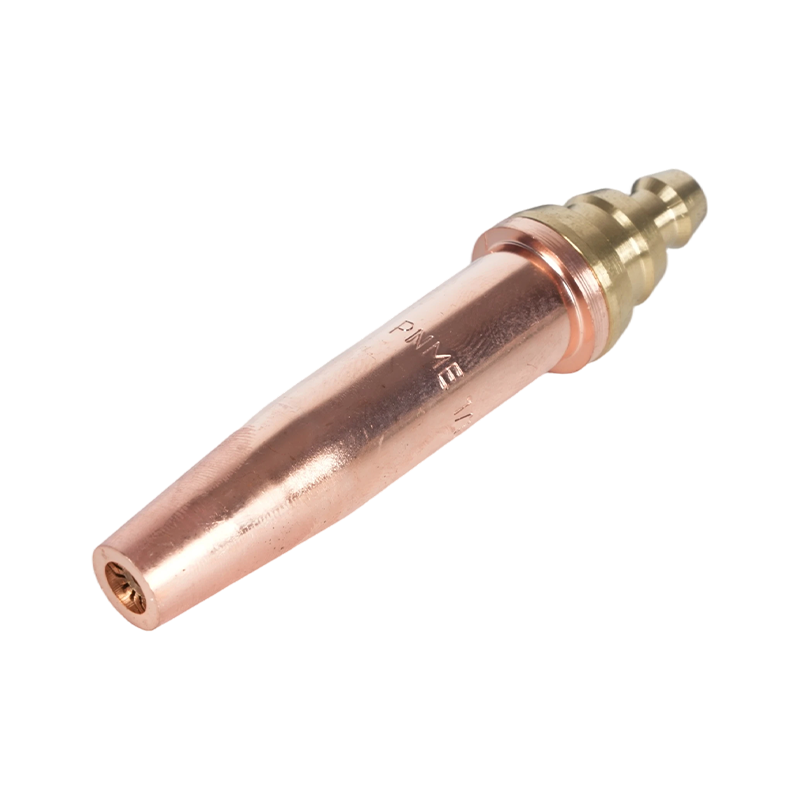
Denne artikkelen fokuserer spesielt på skjærebrennerspisser og skjærebrennerdyser brukes i oxy-fuel metallskjæring. Den dekker typer tips, hvordan du velger riktig dyse for en jobb, riktig oppsett og trykkveiledning, vedlikehold og rengjøring, feilsøking av vanlige skjæreproblemer og sikkerhetshensyn. Informasjonen er praktisk og beregnet på sveisere, produsenter og vedlikeholdsteknikere som trenger handlingsrettede trinn og referansetabeller for daglige skjæreoppgaver.
Typer skjærebrennerspisser og dyser
Skjærebrennerspisser og dyser er konstruert for spesifikke oppgaver. Å forstå typen hjelper deg med å matche spissen til materialtykkelse og ønsket kuttkvalitet. Hovedkategoriene er listet opp nedenfor med funksjonelle forskjeller og hvor hver er hensiktsmessig.
Håndskjæringstips (manuelle).
Håndtips er vanlig for mobilt arbeid og små butikker. De har en enkelt skjærende oksygenåpning og et forvarmingsstrålearrangement. Størrelsene varierer etter tykkelsen de vil kutte rent; mindre spisser brukes til tynnplate og store spisser for tung plate. Håndspisser er enkle å reparere (bytt ut dyseinnsatsen) og brukes med en håndholdt lommelykt.
Maskin- og linjekuttedyser
Maskindyser er designet for portalsystemer, CNC-skjærebord for oksyfuel eller automatiserte bærere. De er ofte mer robuste, tilbyr utskiftbare åpninger, og kan inkludere spesialiserte blandekamre for å forbedre forvarmingskonsistensen ved høyere reisehastigheter. Maskindyser krever ofte mer presis trykkkontroll og rengjøringsdisiplin.
Tips for dra og graving
Draspisser er formet for kontinuerlig kontakt eller nærkontakt med arbeidsstykket (brukes til lange rette kutt eller fuging). Fugespisser og dyser har bredere, ofte flere dyser for å fjerne metall i stedet for å lage tynne, presise kutt – nyttig for forberedelse av sveisefuger eller fjerning av feil.
Hvordan velge riktig spiss: størrelse, åpning og form
Å velge en spiss krever at dysens åpningsstørrelse, strålekonfigurasjon og spissgeometri tilpasses til platetykkelsen, stålkvaliteten og skjæremetoden (hånd vs maskin). Nedenfor er de viktigste utvalgskriteriene og hvordan du bruker dem.
Spissstørrelse vs platetykkelse
Produsenter vurderer tips etter nominell skjærekapasitet. Bruk en konservativ tilnærming: velg en spiss som er litt over platetykkelsen for et effektivt kutt og redusert slagg. For repeterende arbeid, behold et lite utvalg av spissstørrelser for å dekke typiske jobber i stedet for å skifte spisser kontinuerlig.
| Typisk spissstørrelse | Anbefalt karbonståltykkelse | Typisk skjærende oksygentrykk (psi) |
| Tips 0 (veldig liten) | 1–6 mm (1/16"–1/4") | 20–40 psi |
| Tips 1–2 | 6–12 mm (1/4"–1/2") | 30–50 psi |
| Tips 3–5 | 12–25 mm (1/2"–1") | 40–60 psi |
| Tips 6 og oppover (stor) | 25–100 mm (1"–4" ) | 50–90 psi |
Disse verdiene er typiske områder – se produsentens spissdiagram for nøyaktige åpningsdiametre, kutteoksygentrykk og anbefalte reisehastigheter for din spesifikke spissmodell og stålkvalitet.
Materiale og belegg
Det meste av oxy-fuel skjæring gjøres på bløtt stål. Rustfritt og høylegert stål krever forskjellige tilnærminger (f.eks. plasmaskjæring eller spesielle teknikker) fordi de ikke oksiderer på samme måte. Spissene er vanligvis messing eller kobberlegering; velg en dyse med utskiftbar åpning hvis du forventer stor slitasje eller hyppig forurensning.
Riktig oppsett: Trykk, forvarming og reisehastighet
Riktig gasstrykk, justering av forvarmingsstråle og kjørehastighet er like viktig som spissens design. Nedenfor er praktiske oppsettstrinn og parameterområder som vanligvis brukes for oksy-fuel-skjæring av karbonstål.
Trinn-for-trinn oppsett
- Inspiser spissen og munnstykket for rusk, skårede seter eller skadet åpning.
- Still inn forvarmingstrykket for drivstoff (acetylen/propan) i henhold til anbefalinger fra lommelyktprodusenten.
- Åpne forvarmingsstråler og juster indre flammekjegler til en nøytral eller lett karburerende flamme hvis du skjærer tynt metall.
- Still inn kutteoksygentrykket til produsentens anbefalte verdi for spissstørrelsen og platetykkelsen.
- Utfør et testkutt på skrap for å verifisere ren hull, riktig kjørehastighet og akseptabel slaggdannelse.
Typisk trykk- og hastighetsveiledning
Reisehastigheter avhenger av spissstørrelse og platetykkelse; en spiss optimalisert for en gitt tykkelse vil tillate en høyere reisehastighet og et smalere snitt med mindre slagg. Bruk alltid reisehastighetsdiagrammer fra dyseprodusenten som utgangspunkt og avgrens for din spesielle brenner- og ståltilstand.
Vedlikehold: Rengjøring, spissreparasjon og levetid
Regelmessig vedlikehold holder dyseytelsen forutsigbar. Vanlig vedlikehold inkluderer rengjøring av forvarmeporter, fjerning av slagg fra åpningsområdet og utskifting av slitte åpninger eller spissinnsatser. Følg en tidsplan: inspiser tips daglig på tunge linjer, og rengjør etter enhver mesjing eller lange løp.
Rengjøringsmetoder og verktøy
- Bruk anbefalte tupprømmere og forvarm jetbørster – bruk aldri trådspiker som kan forstørre eller forvrenge åpninger.
- Bløtlegg sterkt forurensede spisser kort i et løsemiddel designet for skjæreutstyr for å løse opp fett og slagg (følg produsentens veiledning).
- Skift ut spissinnsatser når åpningen viser erosjon (ujevn diameter) eller setet er skåret - ytelsen reduseres før synlige store skader vises.
Forventet levetid
Levetiden varierer etter materialkuttet, spissmateriale og forurensningsnivå. En godt vedlikeholdt spiss brukt på rent bløtt stål kan vare i mange måneder ved periodisk bruk; produksjonsmiljøer kan trenge utskiftninger med noen ukers mellomrom. Spor timer med bruk og ha ekstra innsatser tilgjengelig for å unngå nedetid.
Feilsøking Vanlige problemer med dyse og dyse
Når kutt er dårlige, sparer det tid å diagnostisere om spissen/dysen er feil. Følgende problemløsningspar er vanlige i verksteder.
- Problem: Overdreven slagg og sakte skjæring. Rett opp: Reduser kjørehastigheten litt, kontroller kutteoksygentrykket, inspiser åpningen for delvis tilstopping eller erosjon, og se etter en stump forvarmingsflamme.
- Problem: Vanskelig å starte pierce eller inkonsekvent pierce. Rett opp: Øk forvarmingen for å sikre at overflateoksidasjon fjernes; verifiser spissens størrelse er tilstrekkelig for platetykkelsen; sjekk for skadet åpning eller blokkering av indre blandekammer.
- Problem: Uregelmessig flamme eller tilbakeblikk. Rett opp: Stopp umiddelbart, sjekk tilbakeslagsventiler og tilbakeslagssperre, og bytt ut skadede slanger eller koblinger. Ikke bruk spissen før systemet har bestått lekkasje- og tilbakestrømningstester.
- Problem: Svært bredt snitt eller overdreven metallsmelting. Rett opp: Spissen kan være overdimensjonert for jobben eller åpningen skadet – bytt til en mindre spiss og reduser kutteoksygentrykket og reisehastigheten etter behov.
Sikkerhet og beste praksis når du arbeider med kuttedyser
Å jobbe trygt rundt oxyfuel-systemer er ikke omsettelig. Riktig tipshåndtering og utstyrsvalg reduserer tilbakeslagsrisiko og beskytter personell og eiendom.
- Bruk alltid tilbakeslagssperre og tilbakeslagsventiler ved regulatorer og fakler; erstatte dem ved første tegn på skade.
- Bruk passende PPE: skinnhansker, øyebeskyttelse med riktig filterskjerm for skjæring, hørselsvern i støyende omgivelser og flammebestandige klær.
- Lagre sylindre stående og lenket; sikre fakler og slanger for å unngå utilsiktet ventilskade. Steng av sylinderventilene når de ikke er i bruk og luft ledningene før lagring.
Tips om kjøp og kompatibilitet
Ikke alle tips er krysskompatible mellom produsenter – setetilpasning, gjengestigning og åpningsgeometri varierer. Vurder disse punktene når du kjøper erstatningsspisser eller dyser.
OEM vs ettermarked
OEM-spisser samsvarer med originalutstyrstoleranser og inkluderer ofte nøyaktige åpningsdimensjoner og erstatningsinnsatser. Kvalitetstips for ettermarked kan være kostnadseffektive, men verifiser passform og materialspesifikasjoner. For produksjonskritiske applikasjoner, favoriser OEM eller kvalifiserte tredjepartsdeler med dokumenterte toleranser.
Hva du skal ha på lager
- Et utvalg av de 2–3 mest brukte spissstørrelsene for arbeidsflyten din.
- Ekstra spissinnsatser/åpninger, forvarm jetinnsatser og spissrenseverktøy (rømmer, børster).
- Minst én ekstra tilbakeslagssperre og en reserveregulator for hver gasstjeneste.
Fører logg over skjærebrennerspiss ytelse (timer/oppgaver) og merking av reservespisser med sin nominelle skjæretykkelse gjør jobboppsettet raskere og reduserer skrot på grunn av upassende spisser.
Sammendrag: Praktisk sjekkliste før hvert kutt
- Bekreft riktig spissstørrelse for platetykkelsen.
- Inspiser og rengjør spissen og forvarme dysene; skift ut slitte innsatser.
- Still inn forvarming og skjæreoksygentrykk i henhold til tipsdiagrammet; gjør en skraptest og juster kjørehastigheten.
- Bekreft at sikkerhetsanordninger (tilbakeslagssperre, tilbakeslagsventiler) er på plass og fungerer.
Bruk av disse praktiske valg-, oppsett- og vedlikeholdstrinnene vil forlenge spissens levetid, forbedre kuttekvaliteten og redusere nedetiden. For nøyaktige åpningsdimensjoner, trykkdiagrammer og anbefalinger om reisehastighet, se alltid dyseprodusentens tekniske datablad for den spesifikke dysemodellen du bruker.