Tenn en riktig justert oksy-acetylen-brenner og tuppen av den indre kjeglen sitter et sted mellom 5600°F og 6300°F (3100–3480°C). Det gjør acetylen, når det brennes med rent oksygen, til den varmeste av de vanlige drivstoffgassene som brukes i håndholdt sveise- og skjæreutstyr. Disse tallene er ikke bare trivialiteter. De forteller deg hvilke metaller brenneren kan sveise, hvor raskt den kan kutte en plate, og hvorfor tilbakeslagsbeskyttelse hører hjemme i gassledningen.
Hvor den varmeste temperaturen faktisk er
Flammen fra en oksy-acetylen-fakkel er ikke en jevn varmekule. Den har en skarp indre kjegle, hvor acetylen og oksygen blandes og reagerer først, og en større ytre konvolutt som er kjøligere. Temperaturen på tuppen av den indre kjeglen er figuren folk siterer når de sier at en acetylenfakkel når omtrent 5600°F. Den konsentrerte sonen er der du plasserer arbeidet når du ønsker maksimal varmetilførsel.
Tre vanlige flammeinnstillinger gir litt forskjellige temperaturer:
- Nøytral flamme (omtrent lik oksygen og acetylen): ca 5600°F (3100°C). Best for de fleste sveising og lodding fordi det verken tilfører karbon eller overflødig oksygen til sveisebassenget.
- Karburerende flamme (overflødig acetylen): rundt 5000–5400 °F. Etterlater en karbonrik sone, nyttig for hardfacing, men ikke for rene stålsveiser.
- Oksiderende flamme (overflødig oksygen): kan nå den øvre delen av området, opp til ca. 6300°F. Det brenner varmere, men tilfører oksygen; den brukes hovedsakelig til messing- og bronsearbeid og enkelte skjæreoperasjoner.
Ren acetylen som brenner i luft, uten oksygenflasken, når bare 2200°C (4000°F). Oksygentilførselen er det som presser flammen forbi 5000°F, og derfor er en full oxy-acetylen-rigg standarden for seriøs skjæring og sveising.
Hvordan acetylen sammenlignes med andre drivstoffgasser
Acetylen er ikke det eneste drivstoffet du kan putte i en lommelykt, men det gir den høyeste flammetemperaturen på en nøytral innstilling. Hvis du veier acetylen mot et billigere drivstoff som propan eller propylen, forklarer temperaturgapet det meste av ytelsesforskjellen.
| Drivstoffgass | Oksydrivstoff-flammetemperatur (ca.) | Typisk bruk |
|---|---|---|
| Acetylen | 5600–6300 °F (3100–3480 °C) | Kutting, sveising, lodding, oppvarming |
| Propan | ~4100°F (2250°C) | Kutting, oppvarming, lodding |
| Propylen | ~5200°F (2870°C) | Kutting, oppvarming |
| MAPP gass | ~5300°F (2930°C) | Lodding, lodding, lett kutting |
| Luft-acetylen | ~4000°F (2200°C) | Lettlodding, lodding, VVS-arbeid |
Propan ligger omtrent 1500 °F under acetylen når begge brennes med oksygen. Du kan fortsatt kutte platestål med propan, men forvarmingen tar lengre tid, skjærehastighetene faller, og du trenger propanspesifikke tips. Acetylen gir også en mer konsentrert varmesone, og det er grunnen til at montører stadig kommer tilbake til det når sveisekvalitet og hastighet betyr noe.
Hva disse temperaturene betyr for metallet
Flammetemperaturen setter taket; hva som faktisk skjer avhenger av hvor mye av varmen som når arbeidsstykket. Her er omtrentlige smeltepunkter sammenlignet med hva fakkelen kan levere:
| Materiale | Smeltepunkt (ca.) | Oksy-acetylen resultat |
|---|---|---|
| Aluminium | ~1220 °F (660 °C) | Smelter lett; lommelykt som brukes til lodding og tynnarbeid |
| Messing / bronse | ~1700–1900°F | Smelter; vanligvis loddet med en oksiderende flamme |
| Kobber | ~1 084 °C | Smelter; lommelykt som brukes til lodding og oppvarming |
| Støpejern | ~2200 °F (1200 °C) | Smelter; kan sveises med støpejernsstenger |
| Karbonstål | ~2500–2800 °F (1370–1540 °C) | Sveiser og skjærer lett |
| Wolfram | ~6170°F (3410°C) | Kan ikke smeltes med en håndlykt |
Tabellen svarer også på et spørsmål som dukker opp ofte: hvis flammen når 6300°F og wolfram smelter ved ca 6170°F, hvorfor kan en lommelykt ikke smelte wolfram? Fordi arbeidsstykket aldri ser flammens topptemperatur. Den varme indre kjeglen er liten, og varme tapes kontinuerlig til luften rundt, brennerens kropp og ledning gjennom selve metallet. Før en 6000 ° F flamme over en blokk med wolfram og overflaten blir veldig varm, men den kan ikke samle nok energi til å nå smeltepunktet før varmen forsvinner.
For å kutte stål trenger du ikke å smelte hele platen. Fakkelen forvarmer stålet til omtrent 1600–1800°F til det lyser knallrødt, deretter blåser oksygenhåndtaket rent oksygen på stedet. Stålet brenner, i betydningen rask oksidasjon, og det smeltede oksidet blåser ut av snittet. Det er derfor en skjærebrenner har en separat oksygenblåsing, og hvorfor skjærespissens design betyr like mye som flammetemperaturen.
Virkelige faktorer som endrer varmen du leverer
To identiske lommelykter kan oppføre seg svært forskjellig basert på forbruksvarer og gassinnstillinger. Hvis skjæretuppen har feil størrelse, setet har et hakk eller trykket er av, kan flammen se normal ut mens arbeidsstykket aldri blir varmt nok.
- Spissen størrelse og tilstand. En spiss dimensjonert for tykk plate har større porter og gir mer varme. En slitt eller skitten spiss forvrenger flammen og bremser kuttet.
- Gasstrykk. For lavt og flammen spretter eller går tilbake; for høyt og det løfter seg av spissen. Begge forholdene reduserer varmen som faktisk overføres til metallet.
- Avstand fra arbeidet. Den varmeste sonen ligger omtrent 1/8 til 1/4 tomme forbi den indre kjeglespissen. Holder du fakkelen lenger unna, faller temperaturen overraskende raskt.
- Arbeidsstykkemasse. En tung støping trekker varmen bort raskere enn tynn plate. Du kompenserer med en større spiss eller en lengre forvarming.
- Oksygenrenhet. Oksygen bør være minst 99,5 %. Forurenset gass reduserer flammetemperaturen og etterlater en grov kuttekant.
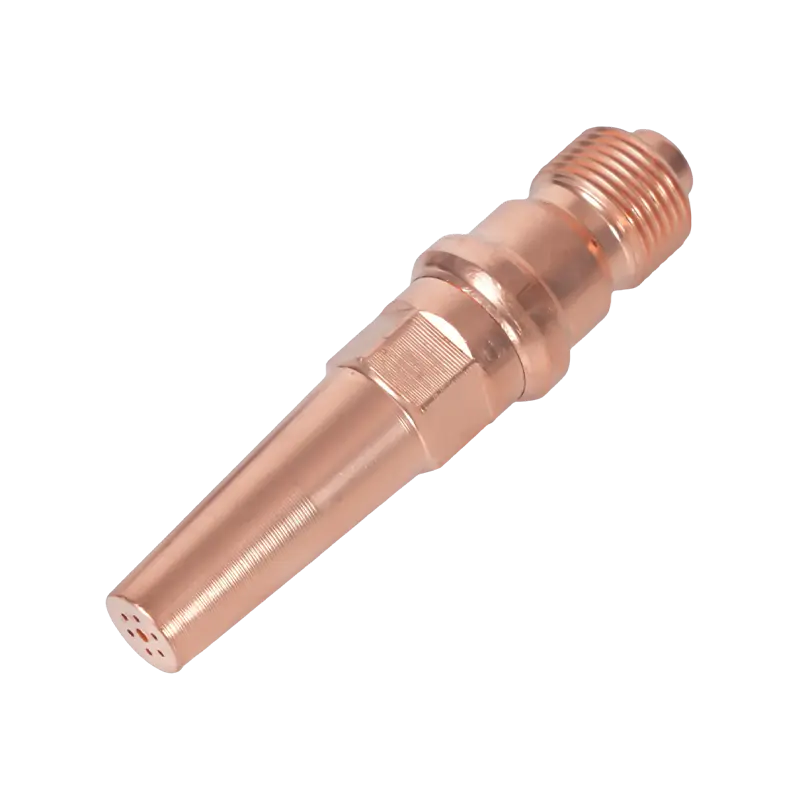
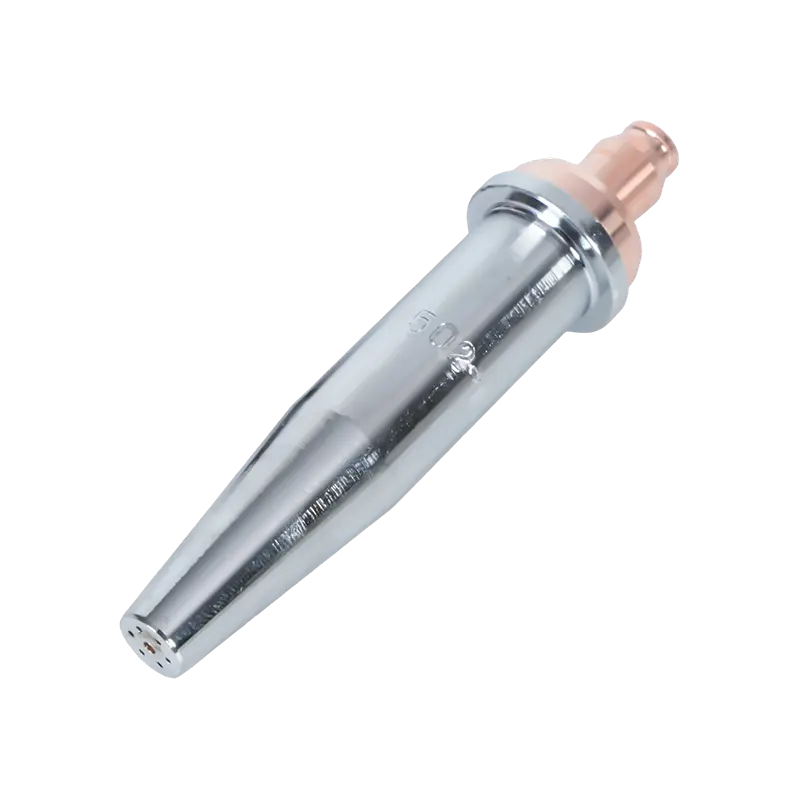
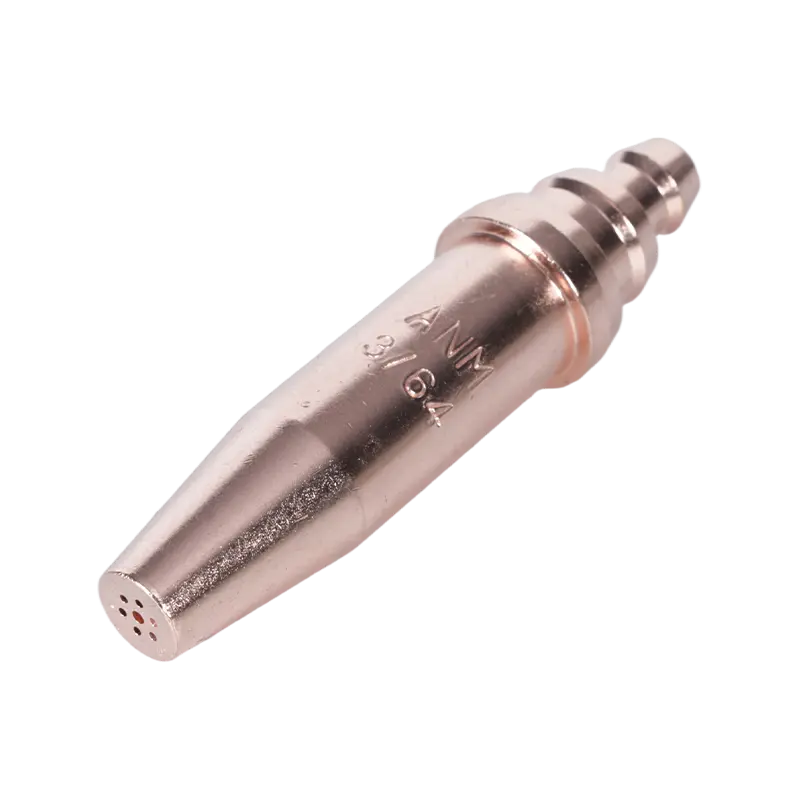
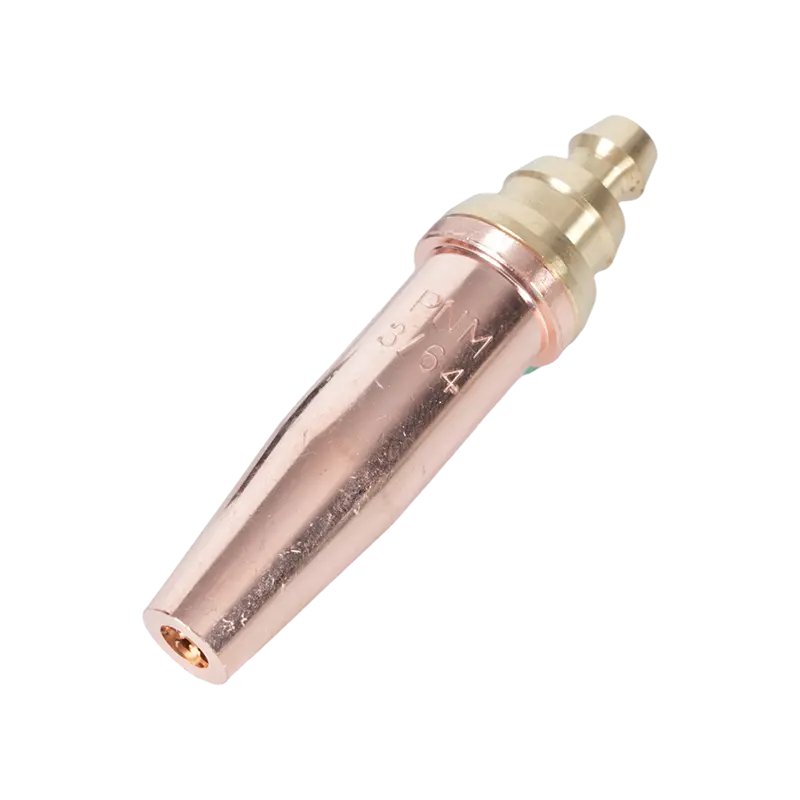
Disse variablene er grunnen til at butikker har en rekke spissstørrelser i skuffen. For et tungt kutt på rent stål, leverer en riktig dimensjonert amerikansk standard acetylenspiss, slik som 6290-serien, forvarmingen og skjærestrålestrømmen jobben trenger.
 6290-serien Acetylen-skjærespissdyse for amerikansk-stil brennere Denne acetylenspissen dekker skjæretykkelser fra 1 mm til 300 mm og passer til A735- og A623-brennere, noe som gjør den til et allsidig valg for butikker som trenger én dyse for variert stålarbeid. Se produkt →
Velge en lommelykt som holder flammen konsistent
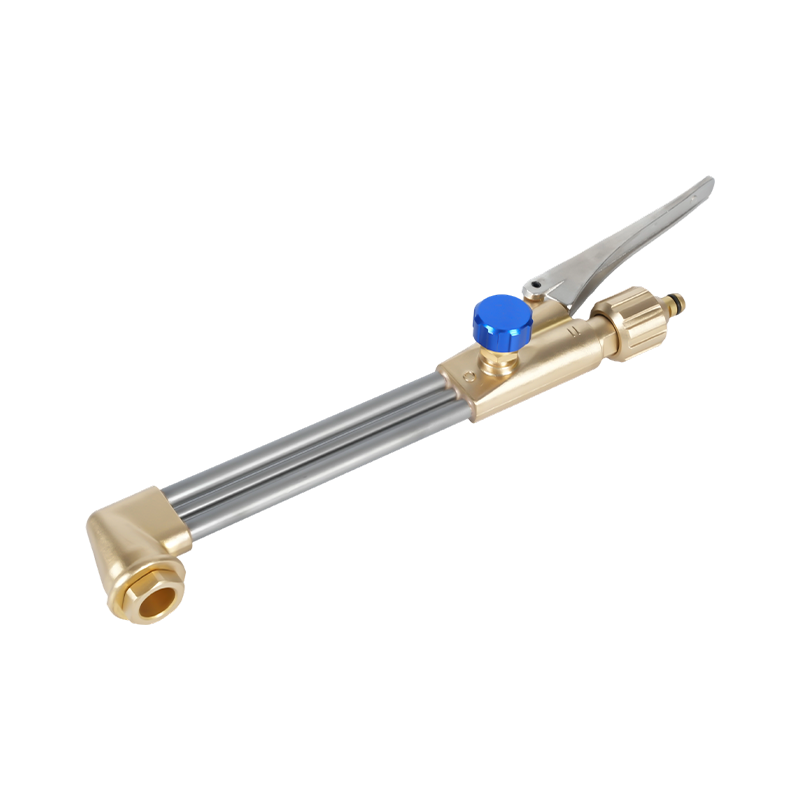
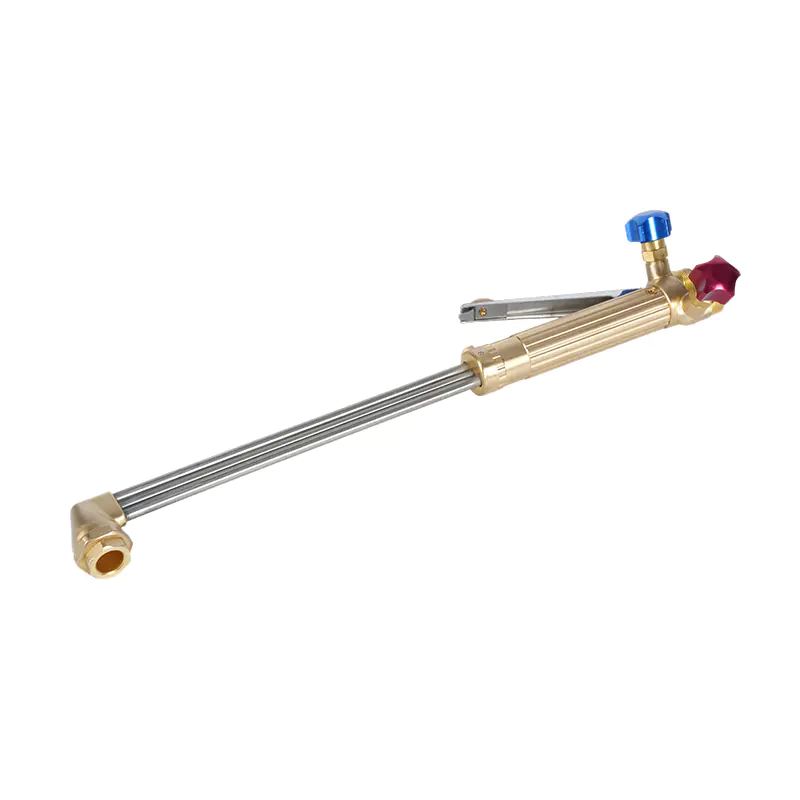
Fakkelkroppen og håndtaket er ansvarlige for å blande gassene i riktig forhold og holde flammen stødig. En velbygd håndbrenner tetter ventilene skikkelig, holder spissen godt fast og leverer de samme flammeegenskapene i årevis. For håndholdt kutte-, reparasjons- og vedlikeholdsarbeid gir en kraftig oksy-acetylen-håndbrenner i B400-klassen deg en komfortabel håndtakslengde og gassstrømmen de fleste butikker trenger.
 B400 Heavy-Duty håndholdt oksy-acetylen skjærebrenner Et smidd messinghode og torørsdesign støtter skjæring av opptil 300 mm tykt stål, med utskiftbare acetylen- og propandyser for fleksibel, tung bruk. Se produkt →
Uansett hvilken lommelykt du velger, hold forbruksmateriell tilpasset jobben. Et skjæreutstyr og en håndbrenner kan godta samme spissfamilie, men deres interne gasspassasjer er forskjellige, så bruk produsentens tipsoversikt. Det samme prinsippet for spissvalg og stell er dekket mer detaljert i velge og vedlikeholde skjærebrennerspisser .
Varme og tilbakeslagssikkerhet
Temperaturer i området 6000 °F kutter ikke bare stål. De antenner alt brennbart i nærheten, og de gjør flashback til en reell risiko. Tilbakeslag oppstår når flammen forsvinner tilbake i spissen og fortsetter å brenne inne i brennerens kropp eller slange, noe som kan ødelegge utstyr og skade operatøren på sekunder. Den mest direkte beskyttelsen er en tilbakeslagssperre installert mellom fakkelen og regulatoren. For oksy-acetylenarbeid stopper en kvalitetsmodell som B288-serien den omvendte strømmen og slukker flammen før den går oppover linjen.
 B288 Series Oxy-Acetylen Flashback Arrestor Installert mellom brenneren og regulatoren forhindrer denne avlederen flammevandring og reversert gassstrøm, og gir viktig sikkerhet for oksy-acetylen-skjæring og sveiseoperasjoner. Se produkt →
Behandle hver sylinder som en høytrykkskilde: Åpne acetylenventilen omtrent tre fjerdedeler av en omdreining, tøm slangene før tenning, og bruk aldri olje eller fett i nærheten av oksygenfittings. Hvis en fakkel slår tilbake gjentatte ganger, slå av alt og inspiser spissen, setet og slangene før du tenner på nytt. Følg standard skjærebrennerens sikkerhetstiltak trinn for trinn, og hold et brannslukningsapparat innen rekkevidde.
En acetylenbrenner blir varm nok, omtrent 5600–6300°F når den kombineres med oksygen, til å sveise de fleste vanlige metaller, kutte stålplater og håndtere lodde- og varmearbeid som elektrisk verktøy ikke lett kan matche. Den virkelige ferdigheten er å konvertere den flammetemperaturen til nyttig varme ved arbeidsstykket: riktig spiss, riktige gassinnstillinger og en lommelykt og sikkerhetslinje du kan stole på, støttet av en produsent som bygger sveise- og skjæreutstyr internt.