Spør en hvilken som helst produsent hvor varm en oksy-fuel skjærebrenner blir, og du vil høre forskjellige svar avhengig av om de snakker om flammen, stålet eller selve kuttet. Det direkte svaret er at en oksygen-acetylenflamme når omtrent 3.160 °C (5.720 °F) ved den indre kjeglen, mens en oksygen-propanflamme topper rundt 2.828 °C (5.120 °F). Det praktiske svaret er mer nyttig: temperaturen som faktisk gir et rent kutt er lavere, fordi oksy-fuel-skjæring drives av en oksygen-stål-reaksjon, ikke av flammen som smelter materialet.
Flammetemperatur ved drivstoffgass
Temperaturverdiene nedenfor forutsetter en nøytral flamme, tørre gasser og en lommelykt i god stand. De er referansepunkter, ikke garanterte verdier for hver dyse på hvert håndtak.
| Drivstoffgass | Maks flammetemperatur i oksygen | Typisk bruk |
|---|---|---|
| Acetylen | ca. 3160°C (5720°F) | Kutting, sveising, lodding; konsentrert varme |
| Propan | ca. 2828°C (5120°F) | skjæring, oppvarming, skjerf; større forvarming |
| Propylen | ca. 2850°C (5160°F) | Kutting, lodding; god balanse |
| MAPP gass | ca. 2900°C (5250°F) | Lodding, skjæring, lodding |
| Naturgass | ca. 2770°C (5020°F) | Plantekutt i stort volum |
Acetylen holder fortsatt toppposisjonen for konsentrert varmelevering. Propan produserer en bredere flamme, som kan forvarme et bredere område, men senker topptemperaturen. Det er derfor mange butikker holder begge deler: acetylen for finskjæring og sveising, propan for kraftig forvarming og generell produksjonsskjæring.
Leser den indre kjeglen
Den indre kjeglen i en nøytral oksy-acetylenflamme er den varmeste regionen. Når du justerer fakkelen fra en karburerende flamme til en nøytral flamme, blir den indre kjeglen skarpt definert og temperaturen stiger nær maksimum. En myk, fillete kjegle betyr at blandingen ikke er riktig, og den effektive kuttetemperaturen synker selv om gasstrykket ikke har endret seg.
Acetylen versus propan i praksis
Tabellen forklarer hvorfor acetylen brukes når en konsentrert varmekilde er nødvendig. Propan koster mindre og gir en mykere, større flamme. For å kutte stålplater kan begge gassene fungere, men tuppdesignet må passe til gassen. En spiss dimensjonert for acetylen vil ikke gi riktig flammestruktur med propan, og omvendt.
Hvorfor skjæretemperaturen ikke er flammetemperaturen
Oksydrivstoffskjæring smelter ikke stålet bort. Den bruker forvarmingsflammen til å bringe lavkarbonstål opp til antennelsestemperaturen, og leder deretter en høytrykksoksygenstrøm inn i den oppvarmede sonen. Jernet oksiderer raskt, og frigjør varme som opprettholder kuttehandlingen under overflaten.
Forvarm og kutte oksygenstrømmen
For lavkarbonstål trenger forvarmingen bare å bringe en liten sone til omtrent 870 °C til 930 °C (1600 °F til 1700 °F). Når skjæreoksygen flyter, tilfører oksidasjonsreaksjonen mesteparten av varmen som holder kuttet i bevegelse. Dette er grunnen til at en skjærebrenner kan skjære gjennom tykk plate selv om flammen alene ikke kan smelte den samme platen raskt.
Hvorfor en varmere flamme ikke alltid er et raskere kutt
En flamme som er for varm kan smelte overkanten før oksygenstrømmen kan etablere et rent snitt. Resultatet er en avrundet toppkant, tungt slagg og lavere reisehastighet. Den riktige tilnærmingen er å sette en nøytral flamme, bruke riktig spissstørrelse for platetykkelsen og bevege seg med en hastighet som holder skjæreoksygen foran smeltelinjen.
Oksygenrenhet setter taket
For oxy-fuel-skjæring er oksygenrenhet en del av temperaturligningen. Industriell kutteoksygen er normalt 99,5 % eller bedre. Hvis renheten faller, avtar oksidasjonsreaksjonen, snittet blir ujevnt, og kuttet krever mer forvarming. En lommelykt kan vise riktig flammetemperatur, men likevel kutte dårlig når oksygentilførselen er forurenset.
Dette forklarer også hvorfor oxy-fuel-skjæring fungerer bra på lavkarbonstål, men ikke på rustfritt stål eller aluminium. Disse metallene danner oksider som ikke opprettholder den samme reaksjonen, så en høyere flammetemperatur gjør dem ikke lettere å kutte.
Praktisk valg av lommelykt og spiss
Temperaturtall betyr mest når de er koblet til utstyret. Drivstoffgassen setter varmetaket, men brennerspissen styrer hvor denne varmen leveres og hvor stabil flammen forblir under skjæreforhold.
Spissstørrelse og flammeform
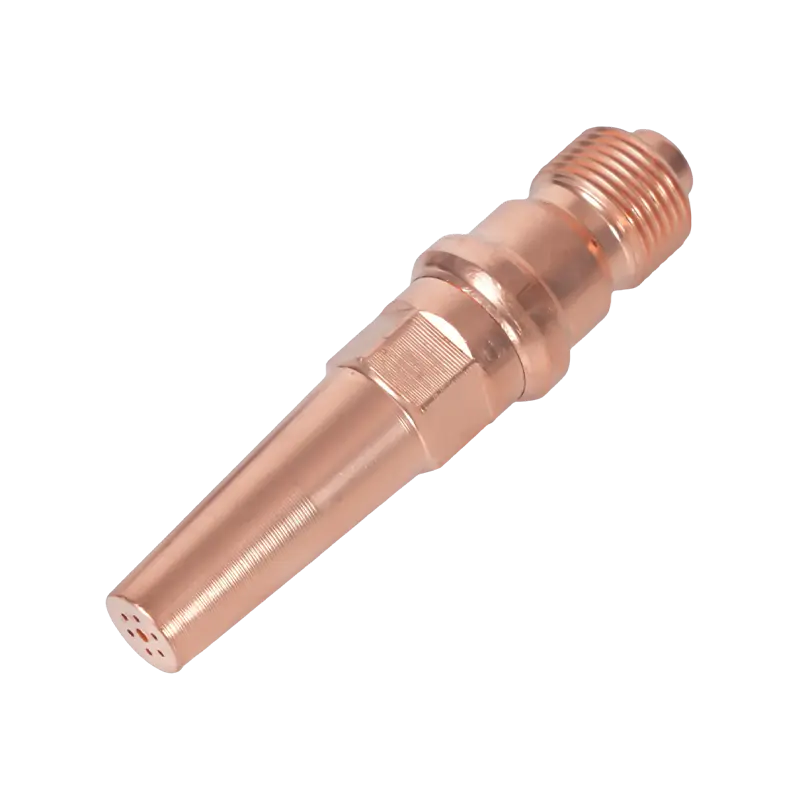
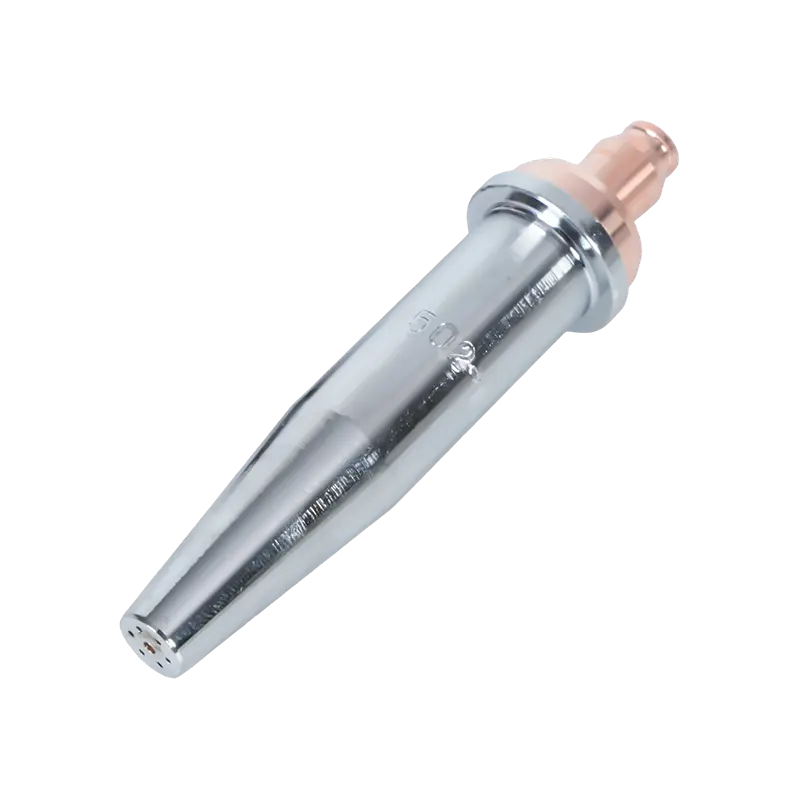
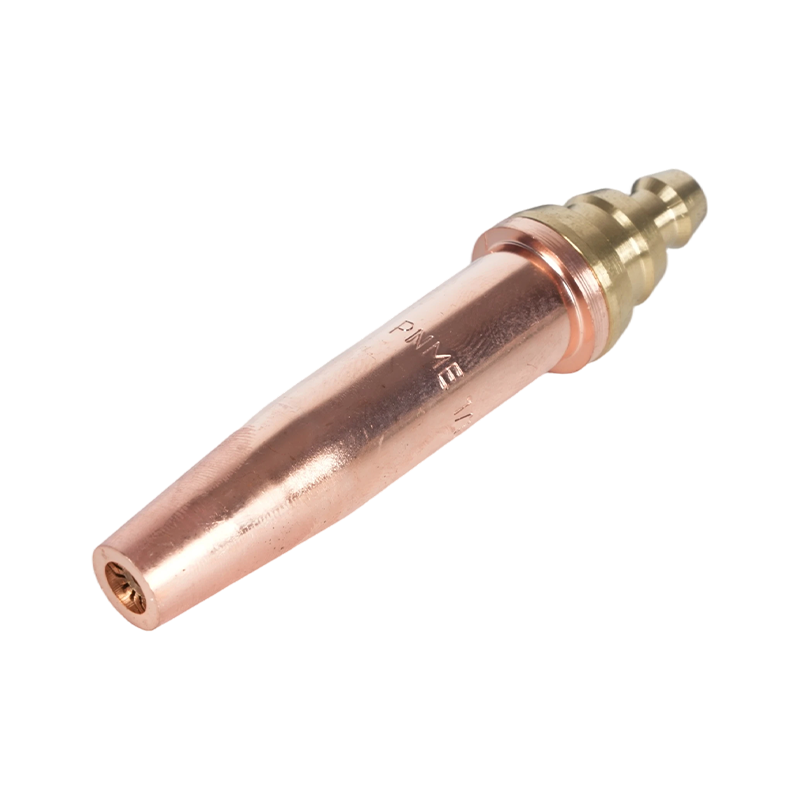
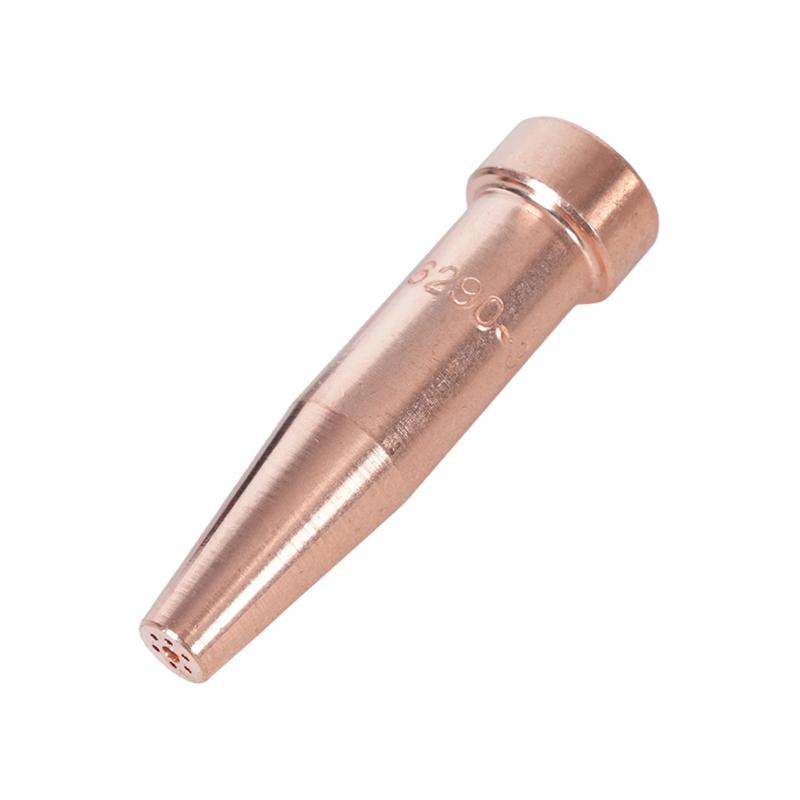
Spissvalg er det første stedet operatører føler forskjeller i temperaturkontroll. Hvis spissen er for liten, mangler forvarmingsflammen den varmetilførselen som trengs for å holde tenningstemperaturen foran skjæringen. Hvis den er for stor, overopphetes flammen overkanten og utvider snittet. For fakler i amerikansk stil er et pålitelig utgangspunkt en spiss tilpasset både fakkelhåndtaket og drivstoffgassen, som f.eks. 6290-serien acetylen-skjærespisser for amerikansk-stil lommelykter . Disse tipsene opprettholder den indre kjeglestabiliteten som holder kuttetemperaturen konsentrert der den hører hjemme.
 6290-serien acetylen skjærespiss munnstykke for amerikansk stil skjærebrenner Suppli WELDMAN er topp Kina 6290-serien acetylen-skjærespissdyse for leverandør og selskap for skjærebrenner i amerikansk stil, engros 6290-serien... Se produkt →
Fakkelkropp og driftsklasse
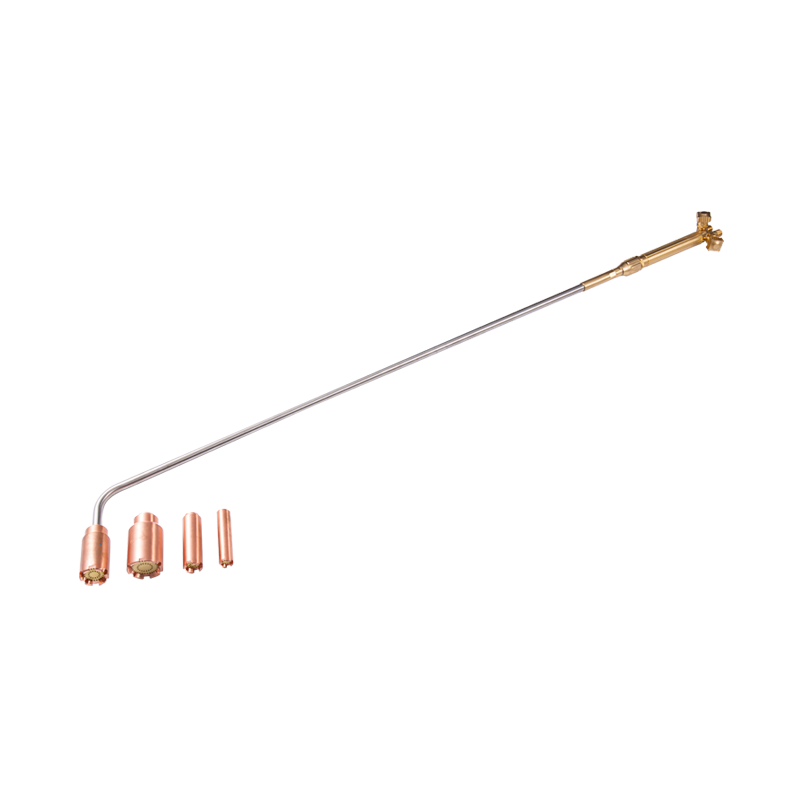
Lommelykten endrer også hvordan den temperaturen føles i operatørens hender. En lett lommelykt kan være behagelig for korte jobber, men for lengre skjæring på plate holder en kraftig design samme spissvinkel med mindre tretthet til operatøren og holder seg kjøligere nær ventilene. A kraftig håndholdt oksy-acetylen skjærebrenner med riktig justerte rør er lettere å kontrollere, noe som igjen gir en mer konsistent kuttetemperatur over hele platens lengde.
 B400 Heavy-Duty håndholdt oksygen acetylen skjærebrenner leverandører, engros Com WELDMAN er toppleverandør og selskap for Kina B400 Heavy-Duty Håndholdt Oxygen Acetylen Cutting Torch, engros B400 Heavy-Duty Håndholdt Oxy... Se produkt →
Gassforsyning og regulatoroppsett
Regulatoren er en del av temperaturkjeden. En regulator som driver eller kryper vil endre gasshastigheten og flammeformen selv om spissen forblir den samme. Start med trykket som er oppført for spissstørrelsen, sett en nøytral flamme, og finjuster deretter til den indre kjeglen er skarp. For hele kontrollsekvensen, start med vår skjærebrennerspissen valg, oppsett og vedlikeholdsveiledning , som dekker dysestørrelser, sitteflater og vanlige oppsettsfeil.
Sikkerhet og gasshåndtering
Den samme høye temperaturen som gjør oxy-fuel kutting praktisk, kan starte en alvorlig brann på sekunder. Noen få gram olje i en oksygenkobling, en sprukket slange eller en manglende tilbakeslagssperre kan gjøre et normalt kutt til en nødsituasjon i butikken.
Trykk, tilbakeslagsbeskyttelse og slanger
Høy flammetemperatur er bare trygt når drivstoffgassen ikke kan strømme bakover inn i oksygenslangen. Tilbakeslagsventiler alene stopper ikke et tilbakeslag. En skikkelig oxy-acetylen flashback arrestor som f.eks B288-serien oksy-acetylen tilbakeslagssperre stopper reaksjonen før den går lenger opp på linjen. Operatører må også inspisere slanger, sylinderbeslag og regulatorforbindelser på en vanlig tidsplan. Hele regelsettet er dekket i vår oppsummering av sikkerhetstiltak for oksygen-brenselbrenner , men den korte versjonen er: ingen olje, ingen skadede slanger, ingen improviserte reparasjoner.
 B288 Series Oxy Acetylene Flashback Arrestor Suppliers, Wholesale Company - NING WELDMAN er toppen Kina B288 Series Oxy Acetylene Flashback Arrestor Supplier and Company, Engros B288 Series Oxy Acetylene Flashback Arr... Se produkt →
Sette skjærebrennerens temperatur i arbeid
Når du velger et skjæreoppsett, bruk temperaturtabellen som utgangspunkt, ikke det endelige svaret. Drivstoffgassen bestemmer varmetaket, spissens design styrer hvor denne varmen leveres, og sikkerhetsutstyret avgjør om systemet er brukbart. Hvis du ønsker å matche en lommelykt, håndtak og gasskonfigurasjon til platetykkelsen og driftssyklusen, kontakt vårt ingeniørteam med dine driftsbetingelser.