Pinnesveising vs. buesveising: Rydd opp i forvirringen
Denne sammenligningen slår folk opp før den i det hele tatt starter, fordi de to tingene som sammenlignes egentlig ikke er separate kategorier. Stangsveising er en type buesveising — ikke en konkurrerende prosess ved siden av. "Buesveising" er paraplybetegnelsen for enhver prosess som bruker en elektrisk lysbue for å smelte metall, og stick, MIG, TIG og fluks-kjerne faller alle under den paraplyen.
Det de fleste mener når de spør "stick vs. arc" er egentlig "stick vs. de andre buesveiseprosessene" - vanligvis MIG eller TIG. Sticks formelle navn er skjermet metallbuesveising (SMAW), noen ganger kalt manuell metallbuesveising utenfor USA. Den fikk kallenavnet "buesveising" blant eldre håndverkere ganske enkelt fordi det i flere tiår var lysbueprosessen alle brukte som standard.
Hvordan stavsveising (SMAW) faktisk fungerer
En stavsveiser kjører strøm gjennom en forbrukselektrode - en metallstang belagt med fluss - holdt i en klemme. Å slå stangen mot arbeidsstykket skaper en bue, og varmen smelter både grunnmetallet og selve stangen. Når flussbelegget brenner av, produserer det en beskyttelsesgass rundt sveisebassenget og etterlater et lag med slagg på toppen av kjølemetallet, som begge hindrer atmosfærisk oksygen og nitrogen fra å forurense skjøten.
Det slagglaget er avveiningen for hvor tilgivende prosessen er. I motsetning til MIG eller TIG, som trenger en beskyttelsesgass matet gjennom pistolen og en relativt ren overflate for å fungere godt, kan en stavelektrode brenne rett gjennom mølleskala, lett rust eller maling og fortsatt produsere en god sveis. Kostnaden er et flis- og stålbørstetrinn etter hver passering for å fjerne slagget før det neste går ned.
Stick vs. andre buesveiseprosesser: MIG, TIG, Flux-Core
Når staven er riktig innrammet som én buesveiseprosess blant flere, er den mer nyttige sammenligningen hvordan den står opp mot de andre på beregningene som faktisk påvirker en jobb.
| Faktor | Stick (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Utstyrskostnad | Laveste | Moderat | Høyest |
| Utendørs/vind bruk | Utmerket | Dårlig | Dårlig |
| Overflateforberedelse er nødvendig | Minimal | Betydelig | Betydelig |
| Opprydding etter sveising | Slaggskjæring kreves | Minimal | Minimal |
| Best på tykt materiale | Ja, over ⅜ tomme | Bedre på tynt materiale | Bedre på tynt materiale |
| Læringskurve | Moderat to steep | Enkleste | Bratteste |
Sticks største strukturelle fordel er uavhengighet - ingen dekkgassflaske betyr at ingen gass blir blåst bort av vinden, og en pinnemaskin kan være liten nok til å frakte til arbeidsplassen i stedet for å kjøres til den. MIG bytter den portabiliteten for hastighet og en mye kortere læringskurve, og det er grunnen til at den dominerer butikkfabrikasjonsarbeid. TIG bytter hastighet for kontroll og sveisekvalitet, noe som gjør det til et valg når utseende og presisjon betyr mer enn produksjonshastighet.
Når stavsveising er den rette oppfordringen
Stick tjener seg i situasjoner der de andre prosessene sliter. Utendørs konstruksjonsarbeid, reparasjon av gårds- og ranch, rørledningsbygging og feltarbeid generelt favoriserer stokk fordi det ikke er noen beskyttelsesgass å miste i en lek. Tykkere konstruksjonsstål - plate og bjelke over ⅜ tomme - tåler en stavsveis godt, og prosessen håndterer skittent, rustent eller malt metall som ville ødelegge kvaliteten til en MIG-sveis uten omfattende sliping først.
Det vinner også på utstyrets enkelhet. En stavsveiser, en håndfull elektrodebokser og en jordklemme er et komplett oppsett som passer i en lastebil, noe som betyr noe for alle som utfører reparasjonsarbeid utenfor en fast butikk.
Beyond the Arc: What Else a Welding Shop Needs
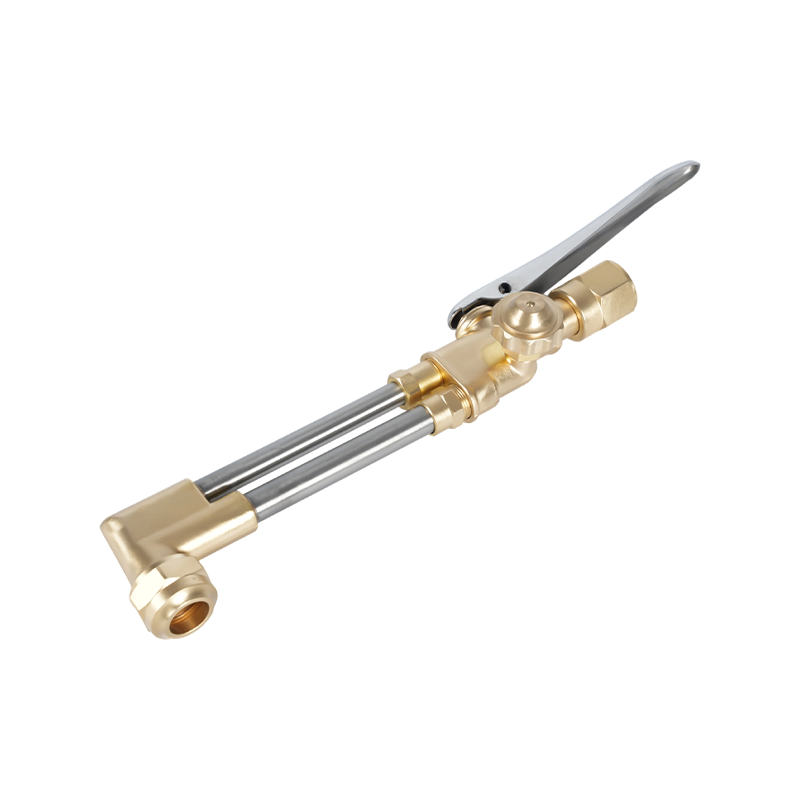
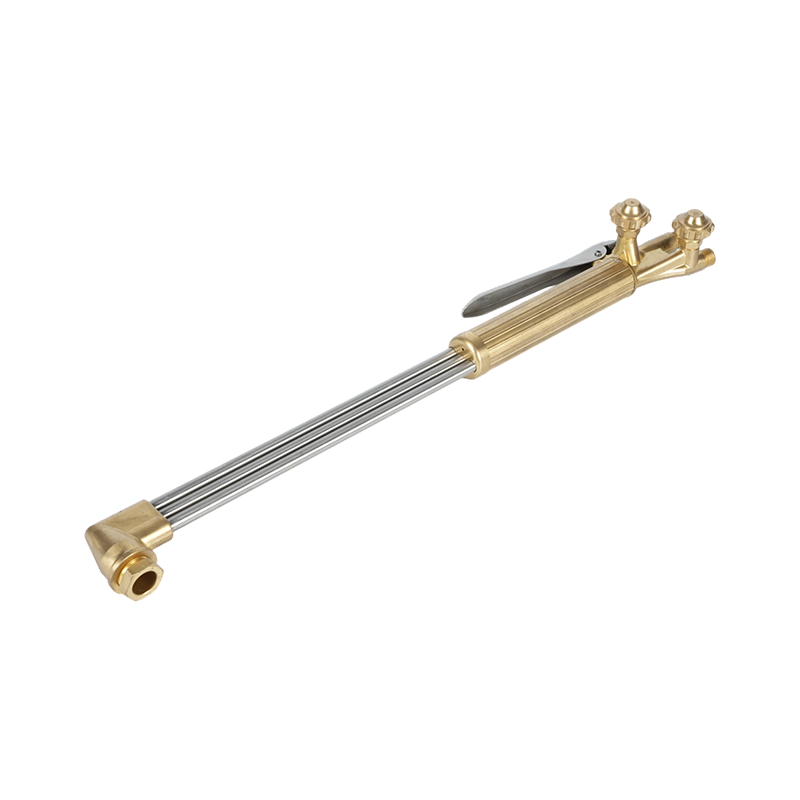
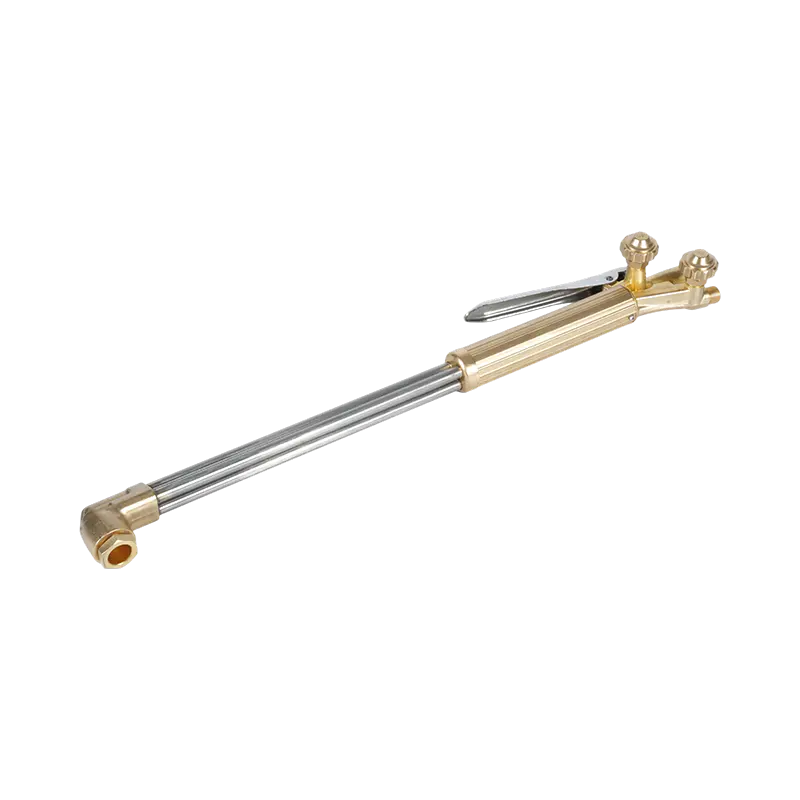
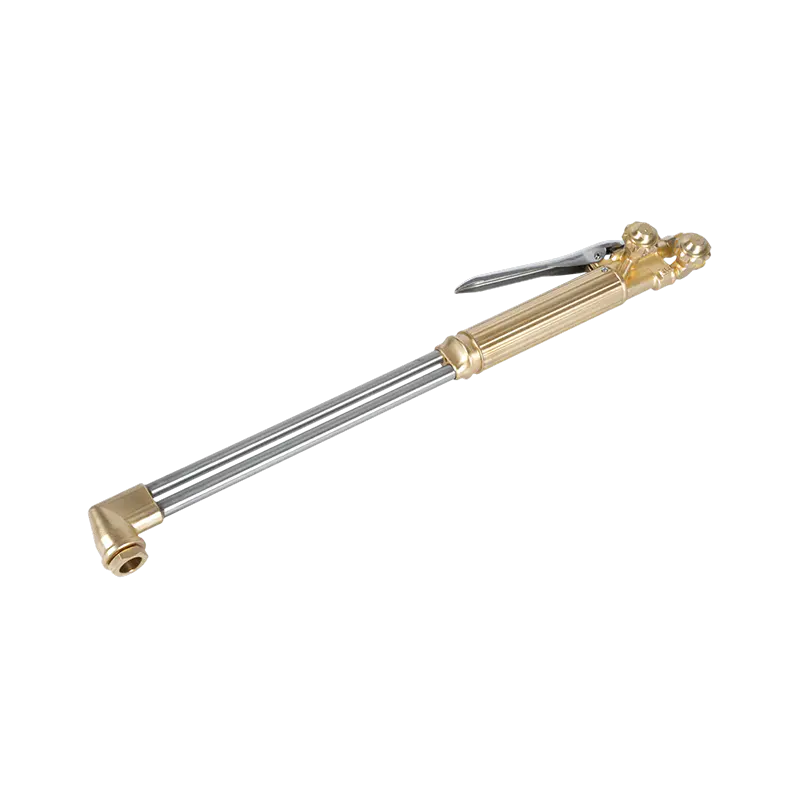
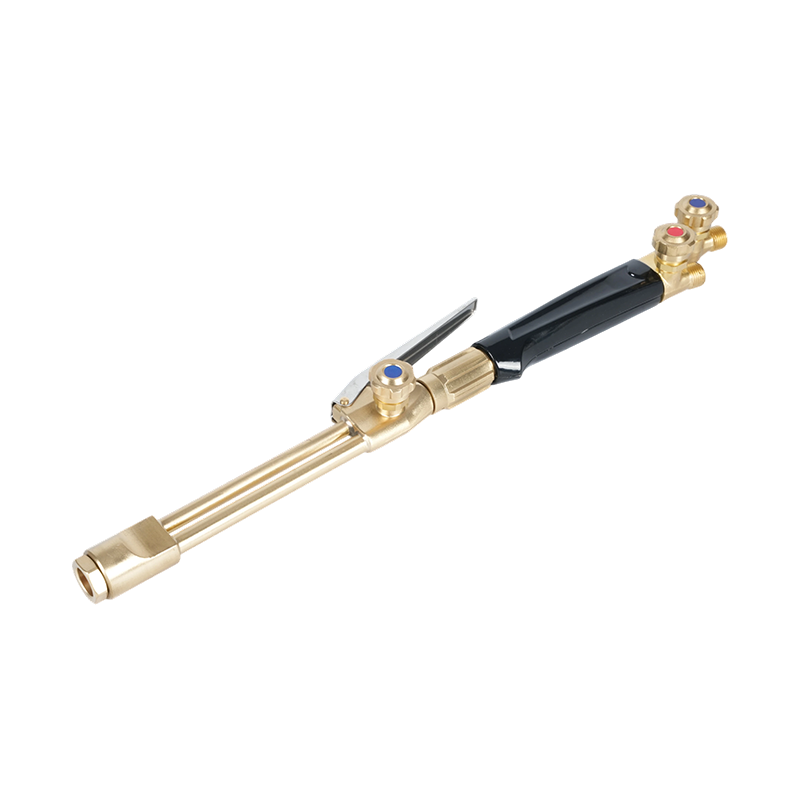
Å velge en lysbueprosess er bare en del av arbeidsflyten. De fleste stavsveisejobber starter og slutter med trinn som ikke har noe med selve lysbuen å gjøre. Stål må vanligvis kuttes i størrelse før det noen gang når sveisebordet, som er der håndskjærebrennere for prepping og dimensjonering av stål før sveising kommer inn — oxy-fuel kutting er fortsatt standardmåten å kutte tykk plate på stedet uten plasmabord.
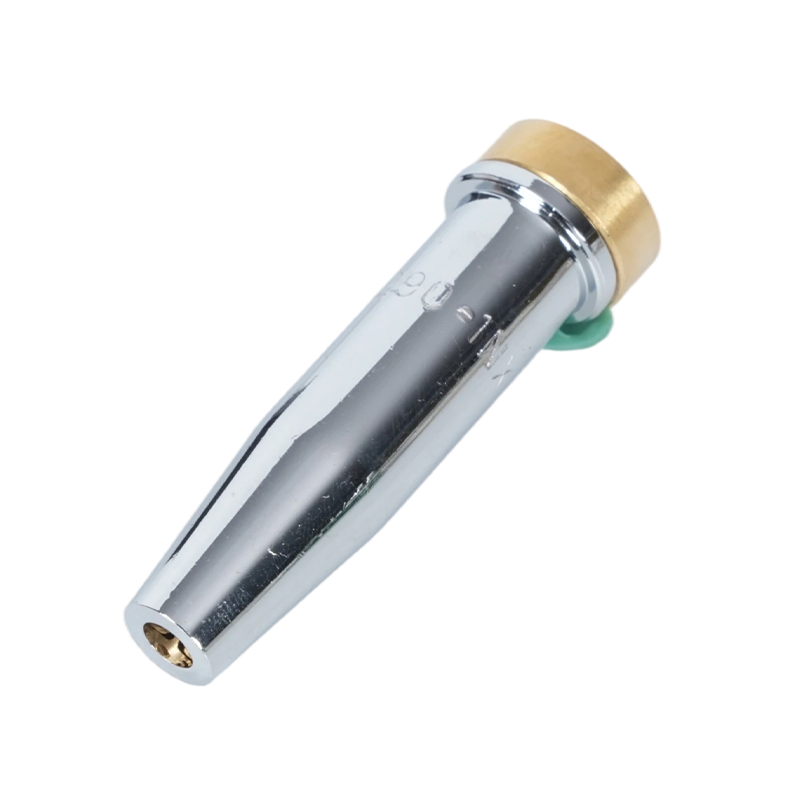
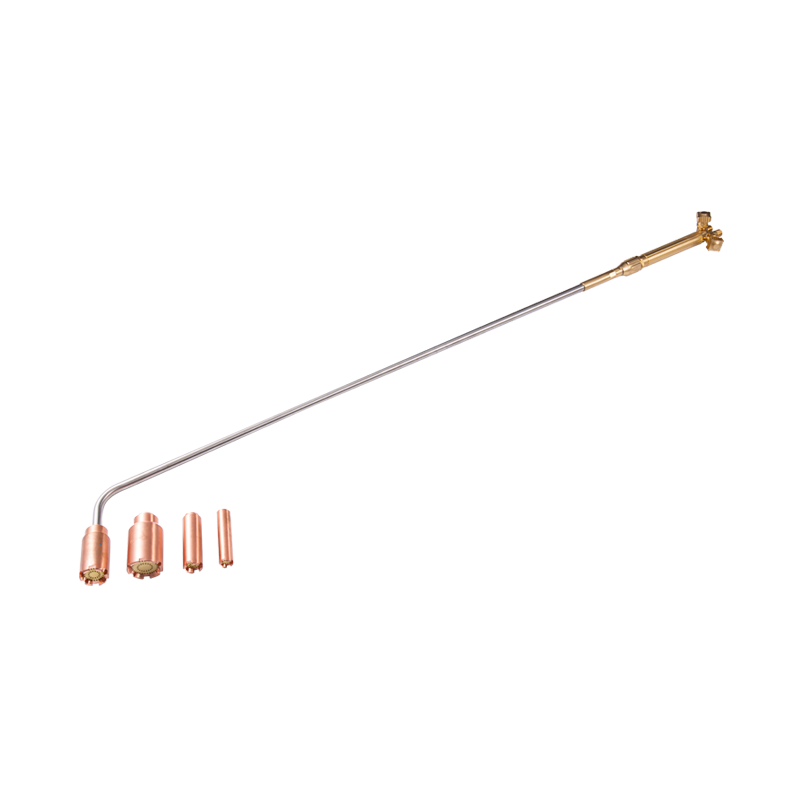
Tykke seksjoner drar også nytte av en forvarmingspassasje før elektroden noen gang berører skjøten, siden å bringe kaldt stål opp til temperatur reduserer risikoen for sprekker når sveisen avkjøles. En oxy-fuel varmebrenner for å forvarme tykt stål før sveising håndtak som tråkker på materialet for tungt til at en enkel lommelyktspiss kan varmes jevnt. Å få riktig flammestørrelse for jobben er også viktig – skjærebrennerspisser tilpasset metalltykkelsen hold kuttet rent og reduser bortkastet gass både ved forberedelse og trimming etter sveising.
Hold deg trygg rundt buesveiseutstyr
Buesveising har sine egne farer atskilt fra alt oxy-fuel arbeid som skjer i samme butikk. Elektrisk støt er den primære bekymringen med pinneutstyr spesielt, og OSHAs standard for buesveising og skjæring angir krav til jording, plassering av elektrodeholder og kabeltilstand spesifikt for å redusere denne risikoen.
Der stavsveising deler en arbeidsplass med utstyr for skjæring eller oppvarming av oksygen, trenger sikkerheten på gasssiden like stor oppmerksomhet. A riktig vurdert gasstrykkregulator holder sylindertrykket innenfor sikre grenser for brenneren nedstrøms, og tilbakeblikkstoppere som stopper en brann fra å reise tilbake til gassledningen er ikke omsettelige på enhver slange som går til åpen flamme. For en nærmere titt på fakkelspesifikke forholdsregler, vår sikkerhetsveiledning for bruk av skjærebrenneren dekker PPE, gasshåndtering og vedlikeholdskontroller i mer dybde.