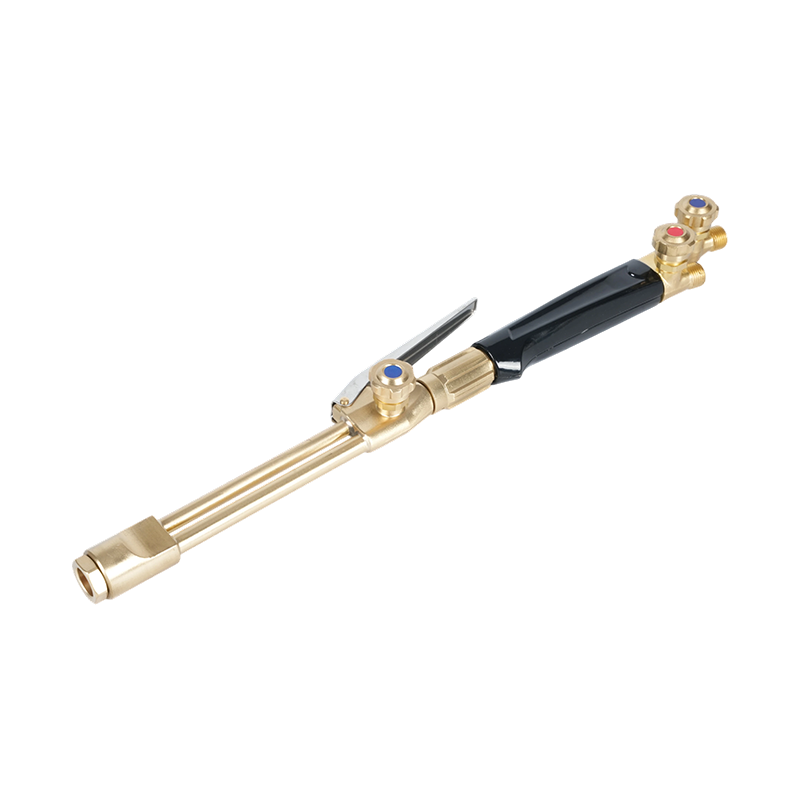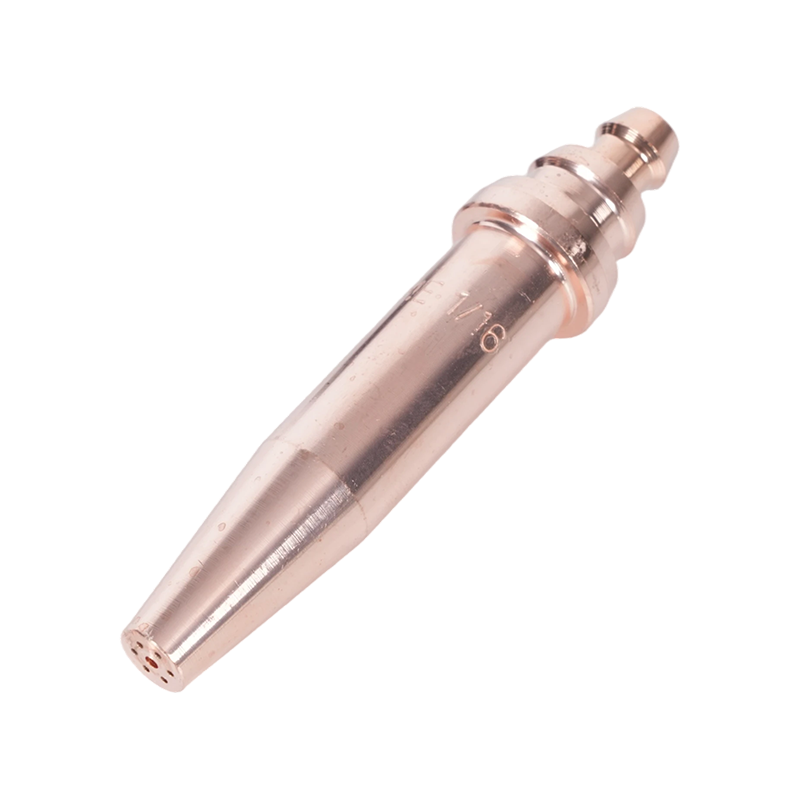
Hva skiller oksy-acetylen tips fra andre drivstoff tips
Ikke alle skjærebrennerspisser er utskiftbare, og forskjellen begynner med drivstoffgassen. Oksygen-acetylen-spisser er konstruert rundt acetylens unike forbrenningsegenskaper: den brenner varmere enn noen annen kommersielt tilgjengelig drivstoffgass, og når flammetemperaturer på omtrent 3500°C (6332°F) ved den indre kjeglen. Denne varmeeffekten gjør det mulig for acetylen å forvarme metall til tenningspunktet for oksygenskjæring raskere enn propan, naturgass eller propylen - og det er grunnen til at oksy-acetylen fortsatt er det dominerende valget for skjæring av strukturelt stål og presisjonsmetallproduksjon til tross for konkurranse fra alternative drivstoffsystemer.
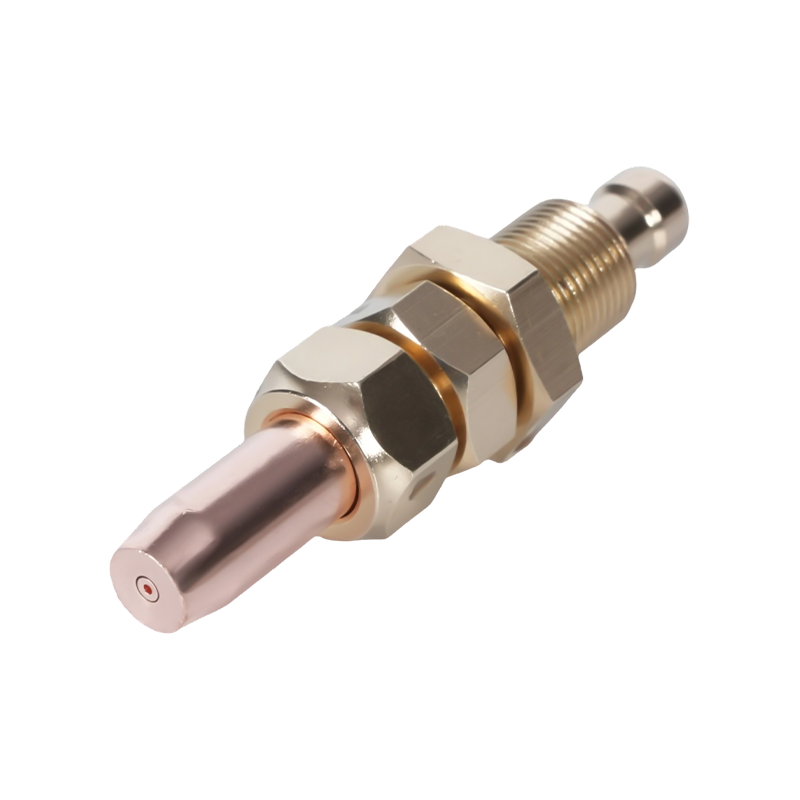
Spissens design gjenspeiler dette: Acetylenspisser bruker vanligvis en kuttestråle med én åpning omgitt av flere forvarmingsporter, alle integrert i en kobberkropp. Forvarmingsportene og skjæreoksygenkanalen er kalibrert spesifikt for acetylens brennhastighet og trykkkurve. Bruk av en acetylenspiss med et langsommere brennende drivstoff som propan gir en ubalansert flamme, karbonoppbygging og uforutsigbar kutteytelse. Omvendt kan ikke en propanspiss på et acetylenoppsett levere forvarmingsintensiteten drivstoffet er i stand til. Å matche spissen til drivstoff er ikke valgfritt. For en undersøkt komplett utvalg av acetylen-skjærebrennerspisser som dekker standard, kraftige og spesialiserte profiler, bør utvalget alltid hentes fra produsentserien til fakkelhåndtaket for å sikre et gasstett sete og klassifisert trykkkompatibilitet.
En ekstra faktor som er unik for acetylen: 1/7-regelen. Acetylenflasker må aldri trekkes med en hastighet som overstiger en syvendedel av sylinderens totale innhold per time. Høyflyt-spisser på store skjærejobber kan presse uttakshastigheten forbi denne terskelen, og føre til at aceton (stabilisatoren) kommer inn i gasstrømmen – en alvorlig sikkerhets- og utstyrsfare. Valg av spissstørrelse er derfor også en sylinderstyringsbeslutning for arbeid med høy ytelse.
One-Piece vs Two-Piece Tips Design: Hvilken trenger du
Gå gjennom en hvilken som helst industriell sveiseleverandør, og du vil finne to distinkte spisskonstruksjoner på hyllen. Å forstå hva som skiller dem avgjør hvilken som hører hjemme på lommelykten din.
A spiss i ett stykke er maskinert fra et enkelt kobberemne. Den skjærende oksygenkanalen går gjennom midten; forvarmingsportene omgir den, alle støpt inn i samme kropp. Denne konstruksjonen gir spissen tette dimensjonstoleranser - gasspassasjene er presise og konsistente fra produksjonsøyeblikket. Spisser i ett stykke er standarden for oksy-acetylenarbeid fordi acetylens høye flammetemperatur og relativt høye trykk er godt tilpasset den termiske ledningsevnen til fast kobber. Spissen sprer varmen effektivt, motstår tilbakeslag og holder kalibreringen over mange arbeidstimer når den er riktig vedlikeholdt.
A todelt spiss består av et ytre kobberskall og et separat indre element, som skaper en serie forvarmingsflammespor mellom de to komponentene. Denne designen ble utviklet spesielt for langsommere brennende drivstoff – propan, naturgass, propylen og MAPP – som krever en lengre forvarmingsflammebane og lengre blandetid før gassen kommer ut av spissflaten. Den rillede utformingen øker kontaktflaten mellom gass og ferdigblandet oksygen, og kompenserer for den lavere flammetemperaturen til disse drivstoffene ved å utvide forbrenningssonen. Todelte spisser på acetylen produserer overdreven tilbakeslag fordi drivstoffet brenner før blandingen er nødvendig; spisser i ett stykke på propan sulter flammen av blandegeometrien den krever.
Den praktiske regelen: hvis oppsettet ditt brenner acetylen, bruk tips i ett stykke. Hvis du kjører propan, naturgass eller propylen gjennom et oxy-fuel-system, bruk todelte tips designet for det drivstoffet. Anta aldri at spissene er krysskompatible på tvers av drivstofftyper, selv om gjengen og setet ser ut til å passe til brenneren.
Spissstørrelse og åpning: Passer til metalltykkelse
Spissens dimensjonering for oksy-acetylenskjæring styres av én primær variabel: tykkelsen på metallet som kuttes. Størrelsestallet – fra 000 på det minste til 8 på det største i de fleste produsentsystemer – tilsvarer diameteren til skjæreoksygenåpningen i spissens sentrum. Dette er hullet som leverer høytrykksoksygenstrålen som faktisk utfører kuttet; forvarmingsportene som omgir den bringer bare stålet til antennelsestemperatur. Spissens størrelse velges alltid basert på kutteoksygenåpningens diameter, ikke størrelsen på forvarmingshullet.
| Tipsstørrelse | Metalltykkelse | Kutte O₂ (PSI) | Acetylen (PSI) | Reisehastighet (IPM) |
|---|---|---|---|---|
| 000 | Opptil 1/8" | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20–35 | 3–5 | 20–28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13–19 |
| 3 | 2"–2-1/2" | 40–50 | 4–10 | 10–15 |
| 4 | 3" | 40–50 | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 | 5–15 | Varierer |
Et kritisk punkt operatører overser ofte: spissen dimensjonering er ikke standardisert på tvers av produsenter . En tupp i størrelse 2 fra ett merke kan ha en annen åpningsdiameter enn en størrelse 2 fra et annet. Kryssreferer alltid lommelyktprodusentens tipsdiagram i stedet for å anta numerisk ekvivalens mellom merkene. For tunge strukturelle applikasjoner som krever konsekvente kutt med høy ytelse kraftig hånd-acetylen-brennerspiss for krevende kutt er designet med åpningsgeometri og kobberkvalitet for å opprettholde høytrykksoksygenstrøm uten for tidlig erosjon av skjærekanalen.
Én størrelsesfeil å unngå: å velge en overdimensjonert spiss for å "få mer varme." En spiss for stor for materialet som kuttes gir mer forvarming enn nødvendig, oksiderer snittkantene, øker drivstofforbruket og øker risikoen for tilbakeslag når den reduserte gasshastigheten faller under flammens forplantningshastighet. Riktig dimensjonering av spissen til materialet er mer effektivt og gir et renere, smalere snitt.
Kutting, fuging og oppvarming: Tre spisstyper forklart
Tiptype – atskilt fra spissstørrelse – bestemmer hva fakkelen faktisk gjør med metallet. Oksy-acetylen-systemer bruker tre funksjonelt distinkte spisskonfigurasjoner, og å forveksle dem gir dårlige resultater og potensielle sikkerhetsfarer.
Klippetips er standardkonfigurasjonen: en senterskjærende oksygenstråle omgitt av fire til seks forvarmingsporter anordnet symmetrisk rundt den. Forvarmingsflammen bringer ståloverflaten til opptenningstemperaturen (omtrent 870°C / 1600°F for bløtt stål), hvorved åpning av skjæreoksygenhendelen dirigerer en høytrykksstrøm som oksiderer og støter ut det smeltede metallet nedover gjennom snittet. Disse tipsene er designet for rene, gjennomskjæringer i bløtt stål og lavlegert stål. De er ikke egnet for rustfritt stål, aluminium eller støpejern ved bruk av standard oxy-fuel kutteprosess - disse materialene krever alternative prosesser.
Gipstips bruke en fundamentalt forskjellig åpningsgeometri. I stedet for en smal, sirkulær skjærestråle, produserer hullingsspissen en bred, vifteformet eller langstrakt oksygenstrøm designet for å fjerne materiale fra overflaten i stedet for å skjære gjennom den. Dette skaper et U-formet spor i grunnmetallet – nyttig for å fjerne sveisedefekter, forberede skjøter for ny sveising og skjære platekanter. Den oksy-acetylen-fugespisser for materialfjerningsarbeid er bygget med den langstrakte portgeometrien som kreves for å opprettholde en stabil, kontrollerbar hulling ved operatørens reisehastighet. Bruk av en kuttespiss for fuging gir et grovt, inkonsekvent spor og skader spissen raskt.
Oppvarmingstips eliminere kutteoksygenkanalen helt. De leverer kun en forvarmingsflamme med stort volum – ingen skjærestråle – noe som gjør dem til det riktige verktøyet for stressavlastning, bøying, retting, lodding og forvarming av tykke sveisinger før buesveising. Den oxy-acetylen og propan fakkelvarme tips er tilgjengelige i flere portkonfigurasjoner for å matche varmespredningen som kreves for forskjellige oppvarmingsapplikasjoner - fra smal konsentrert oppvarming for bøyeoperasjoner til bredområdeoppvarming for stressavlastning på store fabrikasjoner.
Trykkinnstillinger etter spissstørrelse
Å stille inn gasstrykket riktig er like viktig som å velge riktig spiss – en underdimensjonert trykkinnstilling gir et svakt, oksiderende kutt; en overdimensjonert innstilling sløser med gass, utvider snittet og kan forårsake turbulens i skjærestrømmen som gjør snittflaten ru.
Det generelle rammeverket: oksygentrykkskalaer med spissstørrelse og materialtykkelse, mens acetylentrykk holder seg innenfor et smalt område uavhengig av spissstørrelse. Acetylentrykket bør aldri overstige 15 PSI ved regulatoren – over den terskelen blir gassen ustabil og eksplosjonsrisikoen øker betydelig. De fleste produksjonsskjærearbeid kjører acetylen mellom 3 og 10 PSI avhengig av spissstørrelsen, med de større spissstørrelsene mot den øvre enden.
Oksygen fungerer over et mye bredere område. Tynnmaterialspisser (000–0) kjører vanligvis 20–35 PSI kutteoksygen; mid-range tips (1–2) bruker vanligvis 30–45 PSI; spisser med stor diameter for platearbeid (3–5) kan kreve 40–60 PSI eller mer. Forvarm oksygen – der brennerens design skiller forvarming og skjærende oksygenforsyninger – er satt lavere enn skjærende oksygen, typisk 3–17 PSI avhengig av spissstørrelse. For den autoritative trykkreferansen fordelt på spissstørrelse, åpningsdiameter og skjærehastighet, er Harris skjærebrennerspissdiagram som dekker valg av spissstørrelse, trykkinnstillinger og kuttkvalitetsreferanse gir data fra produsenten som gjelder for de fleste standard tippserier.
Still alltid inn trykk med brennerventilene åpne og gassen strømmer – ikke med ventilene lukket. Statiske trykkavlesninger er meningsløse for innstilling av arbeidstrykk; regulatorens leveringstrykk faller under strømning, og det arbeidstrykket er det som bestemmer flammekvaliteten på spissen.
Tipsvedlikehold, rengjøring og når det skal skiftes
En forurenset eller skadet spiss er den vanligste årsaken til dårlig kuttkvalitet som operatører feilaktig tilskriver gasstrykk eller teknikk. Spissvedlikehold er enkelt, men krever riktig verktøy og konsekvent praksis.
Karbonoppbygging i forvarmingsportene er det hyppigste problemet. Sprut fra skjæreprosessen, kombinert med lett drivstoffrike flammeinnstillinger, legger karbon inne i portene og på tuppen. Dette begrenser gassstrømmen, forvrenger forvarmingsflammemønsteret og får flammen til å løfte seg eller slukke uforutsigbart. Rengjør forvarmningsportene med en spissrenser tilpasset portdiameteren – ikke med et bor, som fjerner kobber og forstørrer åpningen. Den skjærende oksygenkanalen skal rengjøres med en glatt ledning som passer uten å tvinge; enhver forstørrelse av skjæreåpningen endrer strømningsegenskapene spissen ble kalibrert for.
Spissens ansiktstilstand betyr like mye. Sitteflaten på spissen - der den møter brennerhodet - må være ren og uskadet for en gasstett forsegling. En spiss som lekker ved setet forårsaker uregelmessig flammeadferd og er en brannfare. Hvis spissflaten viser erosjon, gropdannelse eller tilbakebrenningsskade fra en tilbakeslagshendelse, bør spissen erstattes i stedet for å slipes på nytt. Ettersliping endrer forvarmingsportens geometri og anbefales ikke for presisjonsarbeid.
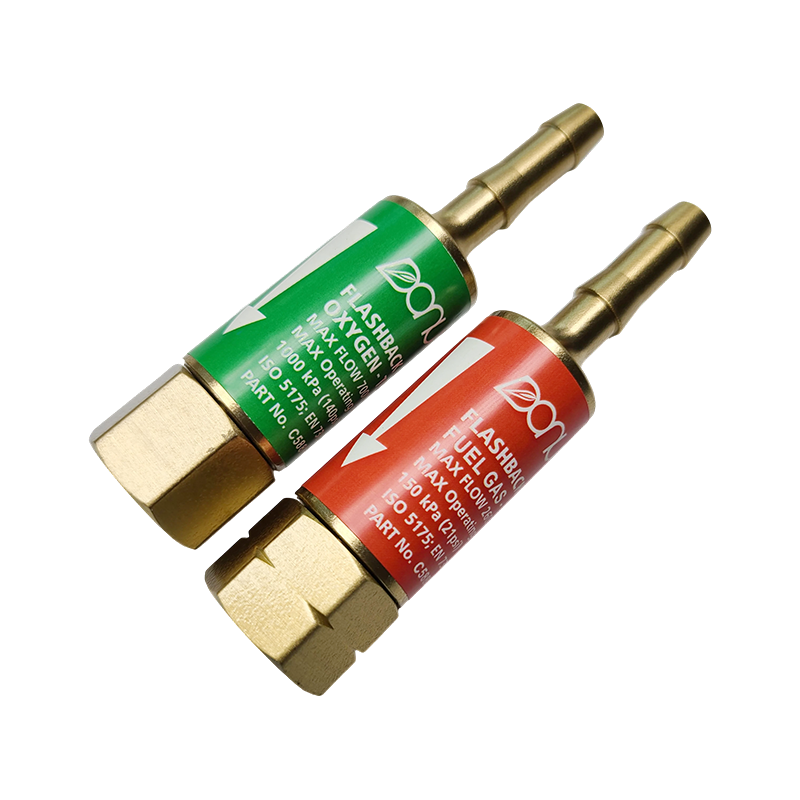
Tilbakeslag – der flammen beveger seg bakover inn i fakkelkroppen – er den mest alvorlige tipsrelaterte sikkerhetshendelsen. Den produserer en susende eller squealing-lyd, synlig flamme ved fakkelhodet og rask overoppheting av håndtaket. Hvis det oppstår et tilbakeslag, lukk begge brennerventilene umiddelbart, deretter sylinderventilene. Inspiser spissen, brennerens kropp og slanger før du tenner på nytt. En riktig montert oksy-acetylen tilbakeslagssperre for fakkelbeskyttelse installert ved fakkelinntakene inneholder og slukker et tilbakeslag før det når slangene eller sylindrene – en viktig sikkerhetskomponent på ethvert oksy-acetylen-oppsett som opererer nær designgrensene.