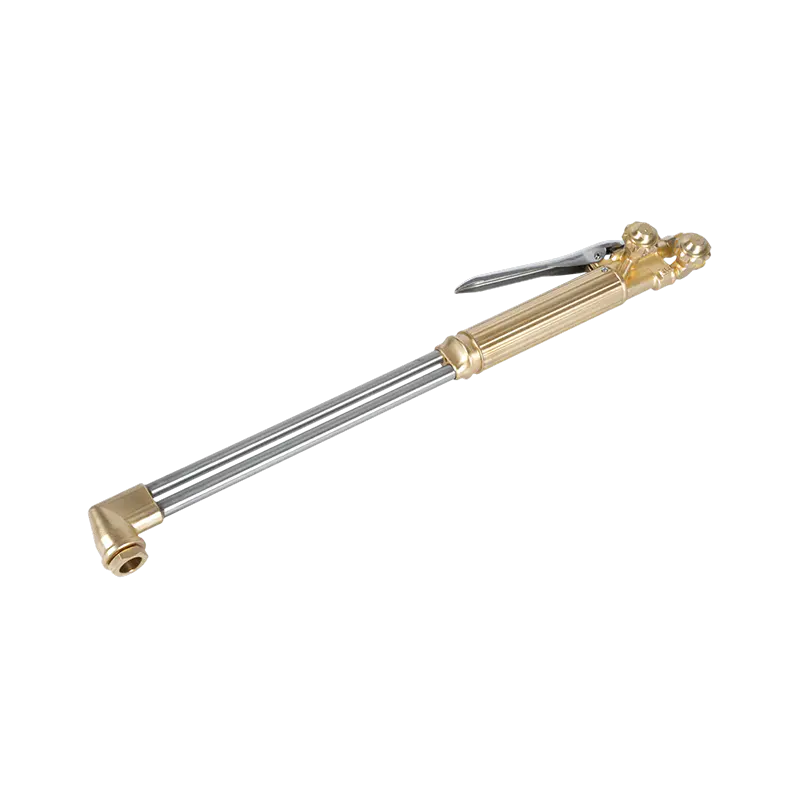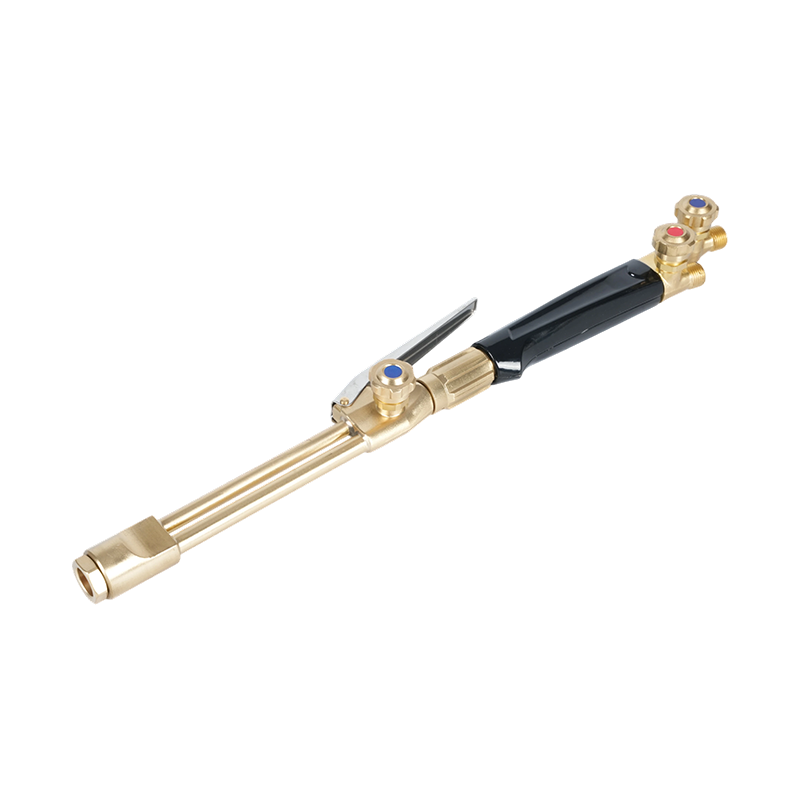
Temperaturen en skjærebrenner produserer er en av de hyppigst siterte - og oftest misforståtte - tallene i oksy-fuel-skjæring. Folk spør hvor varm en skjærebrenner blir, får et tall i tusenvis av grader, og antar at høyere alltid er bedre. Virkeligheten er mer nyansert: flammetemperatur er én faktor i skjæreytelsen, men ikke den eneste, og ikke alltid den viktigste. Å forstå hva temperaturtallene faktisk betyr, hjelper deg med å velge riktig gass, riktig spiss og riktig oppsett for det aktuelle arbeidet.
Hvor varm blir en skjærebrenner?
Forvarmingsflammen til en skjærebrenner – flammeringen som omgir skjærespissen før skjæreoksygenhendelen aktiveres – når temperaturer mellom 4400°F og 6000°F (omtrent 2400°C til 3300°C), avhengig av drivstoffgassen som brukes i forholdet mellom oksygen og drivstoff. Denne serien dekker alle vanlige oppsett for oxyfuel-skjæring, fra propan i den nedre enden til oxy-acetylen i den øvre enden.
Forvarmingsflammen tjener et spesifikt formål: å heve basismetallet til opptenningstemperaturen, som for mildt karbonstål er omtrent 1600 °F (870 °C). Ved denne temperaturen når stålet en lys oransje farge og begynner å vise gnister ved overflatekanten. Først på dette tidspunktet er metallet klart for kutting. Når operatøren åpner kutteoksygenhendelen, introduseres en høytrykksstrøm av rent oksygen til det forvarmede området - og selve kuttingen begynner.
Viktigere, selve skjærende oksygenstrømmen tilfører ikke betydelig flammetemperatur . Det den gjør er å sette i gang og opprettholde en kjemisk reaksjon mellom oksygenet og jernet i stålet. Den reaksjonen - ikke fakkelflammen - gjør selve arbeidet med å kutte.
Hvorfor kutte brennertemperatur bare er en del av historien
Skillet mellom flammetemperatur og varmeeffekt er et som erfarne skjæreoperatører forstår, men nybegynnere savner ofte. Temperaturen måler hvor varm flammen er i kjernen. Varmeeffekt - målt i BTU per kubikkfot forbrukt gass - måler hvor mye termisk energi flammen overfører til arbeidsstykket over tid. Disse er relaterte, men ikke identiske, og optimalisering for den ene optimaliserer ikke automatisk for den andre.
Acetylen produserer den varmeste oxyfuel-flammen av all vanlig tilgjengelig gass, men dens totale varmeeffekt (BTU-innhold) er lavere enn propylen og propan fordi den brenner raskere med mindre drivstoffvolum. En propylenflamme brenner noe kjøligere enn acetylen, men den ytre flammekjeglen leverer betydelig mer BTU-innhold - noe som betyr at den kan varme opp en større masse stål mer effektivt for visse bruksområder, selv om topptemperaturen er lavere.
Selve kutteprosessen er også grunnleggende kjemisk snarere enn termisk. Når stålet når opptenningstemperatur, oksiderer den skjærende oksygenstrømmen jernet - i hovedsak brenner det - i en eksoterm reaksjon som genererer sin egen varme. Brennerens forvarmingsflamme opprettholder denne reaksjonen når brenneren beveger seg langs kuttet, men energien som driver kuttet er stort sett selvopprettholdende når den først er etablert. Dette er grunnen til at en skjærebrenner ikke bare smelter gjennom stål slik en sveiser kan forvente: den omdanner kjemisk en smal bane av jern til flytende jernoksid (slagg), som blåses ut av snittet av oksygentrykket.
Sammenligning av drivstoffgasstemperatur
Fire gasser står for det store flertallet av bruken av oxyfuel-skjæring. Deres temperatur- og varmeeffekt er forskjellige på måter som gjør hver enkelt bedre egnet til visse oppgaver:
| Drivstoff Gass | Flammetemperatur (med O₂) | Primær flamme BTU/ft³ | Beste applikasjon |
|---|---|---|---|
| Acetylen | ~5600°F (3100°C) | ~507 BTU/ft³ | Rask forvarming, tynt til middels stål, presisjonsskjæring |
| Propylen | ~5300°F (2930°C) | ~440 BTU/ft³ (primær); høy sekundær | Tykt stål, skråskjæring, skrapskjæring, kostnadseffektivitet |
| Propan | ~4600°F (2540°C) | ~255 BTU/ft³ (primær) | Tykk stålvarme, sakte skjæring, forvarming av store deler |
| MAPP / MAP-Pro | ~5300°F (2930°C) | Ligner på propylen | Oppvarming av små deler, lodding, høytrykksskjæring |
Merk at BTU-verdier varierer etter kilde og målemetode. Tallene ovenfor reflekterer primær (indre kjegle) varmeavgivelse, som er den mest relevante verdien for forvarmingshastighet. BTU-innhold av sekundær flamme (ytre kjegle) er en tilleggsfaktor — spesielt viktig for propylen, som leverer mer enn det dobbelte av acetylens sekundære flamme BTU-effekt.

Acetylen: Varmeste flamme, raskeste forvarming
Oksy-acetylen produserer den høyeste flammetemperaturen av noen vanlig skjæregass - omtrent 3100 °C (5600 °F) med et oksygen-til-drivstoff-forhold på 1:1. Dette oversetter seg direkte til de raskeste forvarmingstidene, noe som betyr noe i produksjonsmiljøer der kuttesyklustiden påvirker gjennomstrømningen. For presisjonsarbeid på tynnere lager, leverer acetylens konsentrerte indre kjegle målrettet varme med minimal spredning, og reduserer varmepåvirkede soner på deler hvor dimensjonsnøyaktighet er kritisk.
Acetylen har to betydelige begrensninger. For det første må den aldri brukes ved trykk som overstiger 15 PSI - over denne terskelen blir gassen ustabil og kan dekomponere eksplosivt uten en tennkilde. Dette trykktaket begrenser den maksimale strømningshastigheten som kan oppnås, som igjen begrenser skjærehastigheten på svært tykk plate. For det andre betyr acetylens høyere tilbakeslagstendens sammenlignet med alternative gasser at tilbakeslagsstoppere ikke er valgfrie – de er et sikkerhetskrav for ethvert oksy-acetylenoppsett. Gassen er også kun tilgjengelig i sylindere med en maksimal kapasitet på omtrent 400 kubikkfot, noe som gjør det mer kostbart å opprettholde forsyningen for skjæreoperasjoner med høyt volum.
Propan og propylen: Lavere temperatur, høyere BTU
Propan brenner ved omtrent 4600 °F (2540 °C) med oksygen - betydelig kjøligere enn acetylen - men dets høye BTU-innhold av sekundær flamme gjør det effektivt for oppvarming av store masser av stål og kutting av tykk plate ved lavere hastigheter. Den lengre forvarmingstiden som kreves er en akseptert avveining i applikasjoner der kuttkvalitet på tunge seksjoner betyr mer enn syklushastighet. Propan er allment tilgjengelig, kan leveres i bulk eller via rørledning, og er vesentlig rimeligere enn acetylen per enhet levert varme.
Propylen inntar en midtposisjon: flammetemperaturen på omtrent 5300 °F (2930 °C) er nær acetylen, men dens totale BTU-innhold - som kombinerer primær og sekundær flamme - er omtrent det dobbelte av acetylen per kubikkfot gass. Denne kombinasjonen gjør propylen til det foretrukne valget for skjæring av tykt stål, skråskjæring, skrapbehandling og flammesprøyting. Det er også omtrent 50 % billigere enn acetylen, 20 ganger mer stabilt (med en svært lav tilbakeslagstendens), og en 100-pundssylinder med propylen kan erstatte omtrent fem store acetylensylindere ved typisk kuttebruk. For virksomheter som i dag bruker acetylen til generell kutting og ønsker å redusere gasskostnadene uten vesentlig tap av ytelse, er propylen det mest direkte alternativet.
Både propan og propylen krever injektor-lignende brennerspisser i stedet for liketrykkspissene som brukes med acetylen. Bruk av feil dysstype for gassen som er i bruk forringer kuttkvaliteten og kan skape sikkerhetsrisikoer – spissvalget må samsvare med drivstoffgassen.
Hvordan kuttespissen påvirker varmelevering
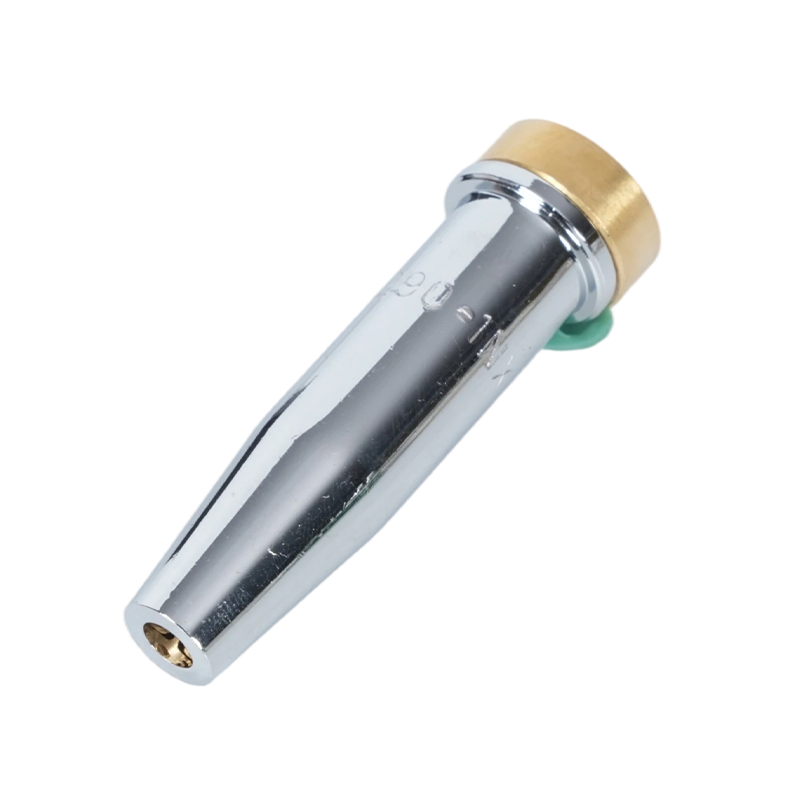
Kuttespissen er komponenten som omsetter gasstrykk og strøm til en effektiv forvarmingsflamme og skjærende oksygenstrøm. Dens utforming - antall, størrelse og vinkel på forvarmingsåpningene og diameteren til den sentrale skjæreoksygenboringen - bestemmer hvordan flammetemperaturen leveres til arbeidsstykket i praksis, uavhengig av hva gassen selv teoretisk er i stand til.
En spiss som er for liten for bruken begrenser oksygenstrømmen og forlenger forvarmingstiden utover det gassens temperatur skal kreve. En spiss som er for stor for tynt materiale sprer varme over et større område enn nødvendig, øker forvrengningen og reduserer kuttkvaliteten. Slitte eller skadede spisser – med forstørrede eller deformerte åpninger fra gjentatt varmesykling eller feil rengjøring – produserer en uregelmessig flamme som ikke kan opprettholde konsistent opptenningstemperatur på tvers av kuttebanen, noe som fører til grove kanter og ukuttede flekker uavhengig av hvor varm flammen teoretisk sett brenner.
Spissens materiale har også betydning: spisser produsert med nøyaktige åpningstoleranser opprettholder konsistente flytegenskaper over levetiden, mens spisser av lavere kvalitet kan ha dimensjonsvariasjoner som gir inkonsekvente resultater fra første gangs bruk. Acetylen-skjærebrennerspisser designet for høytemperaturskjæring av oksy-drivstoff er konstruert med åpningsgeometrien og materialspesifikasjonene som oksy-acetylens trykk- og temperaturkrav krever. For propan og alternativt drivstoff oppsett, propanskjærebrennerspisser for alternativt drivstoff med høy BTU-oppsett bruk injektor-stilen som alternative gasser med lavere trykk trenger for å oppnå riktig drivstoff-oksygenblanding på spissen.

Administrere temperatur for trygge og rene kutt
Å bruke en skjærebrenner ved riktig temperaturområde er like mye en sikkerhetssak som en ytelsessak. Overoppheting av fakkelkroppen - gjennom overdreven tilbaketenning (en kort flamme dukker opp igjen i spissen) eller tilbakeslag (flammen brenner tilbake i slangen eller regulatoren) - kan skade utstyr og skape alvorlige farer.
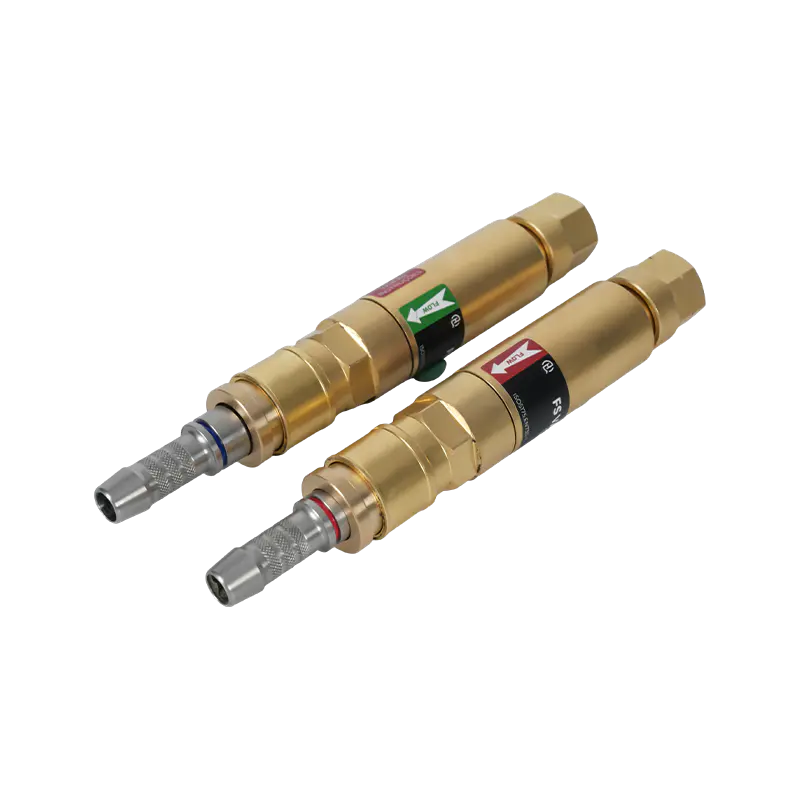
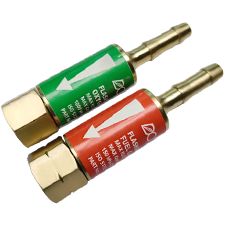
Tilbakeslag skyldes vanligvis at tuppen berører arbeidsstykket, feil gasstrykk eller en skitten eller skadet spissåpning. Flammen slukkes med en skarp knall og kan tennes på nytt. Tilbakeblikk er mer alvorlig: flammen beveger seg tilbake forbi tuppen inn i brennerens kropp og slange, produserer en hvesende eller hvinende lyd og når potensielt gasstilførselen. Moderne brenneroppsett adresserer denne risikoen med tilbakeslagssperre - enheter installert mellom slangen og brennerens kropp (eller regulator) som inneholder en tilbakeslagsventil og termisk avskjæring for å stoppe omvendt gassstrøm før den kan nå sylindrene. Tilbakeslagssperre for sikker drift av skjærebrenneren er en nødvendig sikkerhetskomponent for ethvert oxy-fuel-system – ikke et valgfritt tilbehør – og bør inspiseres regelmessig for skade eller blokkering.
Temperaturstyring under skjæring innebærer også å opprettholde riktig avstand mellom brenneren og arbeidet. For nærme og sprut forurenser spissens åpning og kan forårsake tilbakeslag; for langt og forvarmingsflammen mister effektivitet, noe som forlenger forvarmingstiden og forringer kuttekvaliteten. Den korrekte avstanden varierer etter spissens størrelse og gasstype og er spesifisert i spissens produsentens data for hvert tipsnummer.
Velge riktig oppsett for dine temperaturbehov
Det praktiske spørsmålet er ikke "hvilken gass brenner varmest?" men "hvilken gass- og spisskombinasjon gir den riktige varmen til mitt spesifikke materiale og applikasjon effektivt og sikkert?" Svaret avhenger av ståltykkelse, nødvendig kuttekvalitet, produksjonsvolum og gasstilgjengelighet.
For tynt til middels stål (opptil omtrent 1 tomme) der kuttkvalitet og hastighet er prioritert, er oksy-acetylen med en matchet acetylenspiss standardvalget. For skjæring av tykke plater, skrapbehandling eller høyvolumoperasjoner der gasskostnadene er en viktig faktor, gir propylen med riktig injektorspiss nesten acetylenytelse til betydelig lavere driftskostnader. For sporadisk bruk eller steder der acetylentilførsel er upraktisk, gir propan et pålitelig alternativ med tilstrekkelig ytelse for de fleste strukturelle kutteoppgaver.
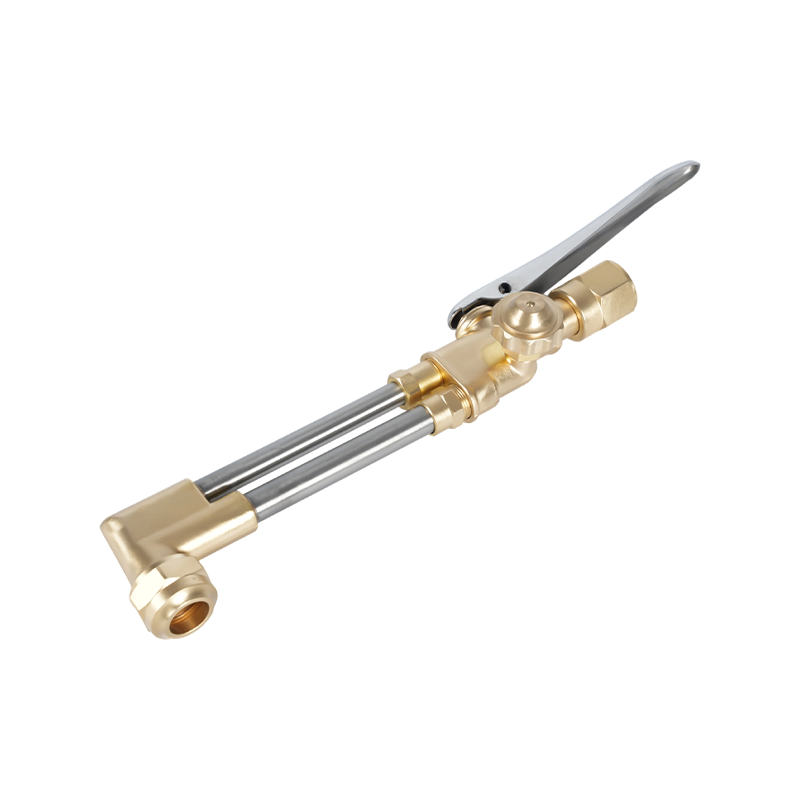
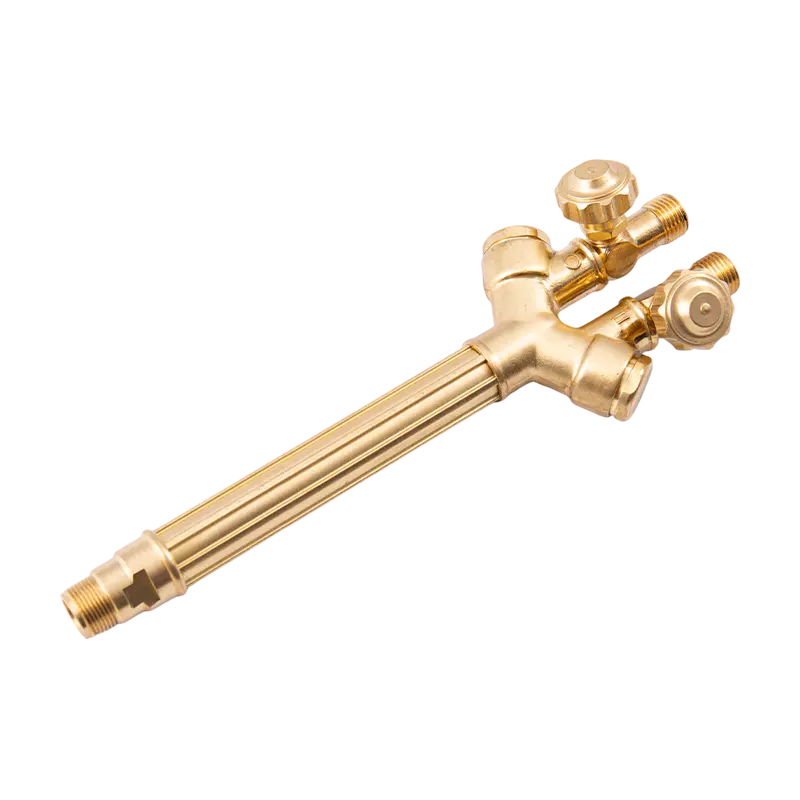
Uansett hvilken gass- og spisskombinasjon som velges, må brennerhåndtaket, skjæreutstyret og regulatorene være kompatible med den gassen og klassifisert for trykket som er involvert. Komplette skjærebrennersett for oksy-fuel kutteoppsett gi matchede komponenter – håndtak, feste, tips og slanger – som er konstruert for å fungere sammen ved riktig trykk og strømningshastigheter for en gitt gasstype. For operatører som allerede har et brennerhåndtak og trenger å legge til kutteevne, skjæreutstyr som er kompatible med de viktigste brennerhåndtakssystemer la kuttefunksjonen legges til uten å erstatte hele oppsettet — forutsatt at tilbehøret er klassifisert for drivstoffgassen som er i bruk.