Hva en sveisedyse gjør - og hvorfor det betyr noe
Hver sveis eller kutt starter med en flamme eller lysbue - men ingen av dem kan fungere pålitelig uten en dyse som styrer det som omgir den. Munnstykket er det siste punktet gjennom hvilket dekkgass, brenngass eller oksygen kommer ut av brenneren og når arbeidssonen. Jobben dens høres enkel ut. I praksis bestemmer den alt fra sveiseporøsitet til skjærekantkvalitet til hvor ofte du stopper for å rense sprut fra utstyret ditt.
I gassskjermede lysbuesveiseprosesser som MIG/GMAW, skaper dysen en beskyttende omhylling av beskyttelsesgass rundt sveisebassenget, og blokkerer atmosfærisk oksygen og nitrogen fra å forurense det smeltede metallet. Uten tilstrekkelig gassdekning oksiderer sveisen, porøsiteten vises og de mekaniske egenskapene faller. Ved skjæring og sveising av oksy-fuel kontrollerer dysen geometrien til selve flammen – og bestemmer forholdet mellom forvarmingsflamme og skjærende oksygenstrøm og spredningen av varme over arbeidsstykket.
En slitt, tilstoppet eller feil størrelse dyse reduserer ikke bare kvaliteten – den multipliserer forbrukskostnader og nedetid. Oppbygging av sprut begrenser gassstrømmen, og forårsaker turbulens som undergraver skjermingsdekningen. En dyseboring som er for liten for bruken øker mottrykket, og forstyrrer flammen eller lysbuen. Å forstå dysen er i praksis å forstå halvparten av det som styrer prosessstabiliteten din.
Dysetyper etter sveiseprosess
Dyser er ikke utskiftbare på tvers av prosesser. Det riktige utgangspunktet for ethvert dysevalg er å identifisere sveise- eller skjæreprosessen som brukes - hver av dem har forskjellig dysegeometri, materialkrav og funksjon.
MIG / GMAW dyser er sylindriske eller formede forbruksvarer som festes foran på MIG-pistolen og omgir kontaktspissen. Deres primære funksjon er å lede beskyttelsesgass - typisk argonrike blandinger eller CO₂ - over sveisebassenget. De kommer i slip-on og gjengede festestiler. Slip-on dyser monteres og fjernes raskere, noe som betyr noe på høyproduksjonslinjer; gjengede dyser gir en sikrere gasstetning og er mindre sannsynlig at de løsner under vibrasjon. Begge stilene er tilgjengelige i standard og kraftige konstruksjoner, sistnevnte har tykkere vegger og isolatorer vurdert for 400–600 ampere applikasjoner.
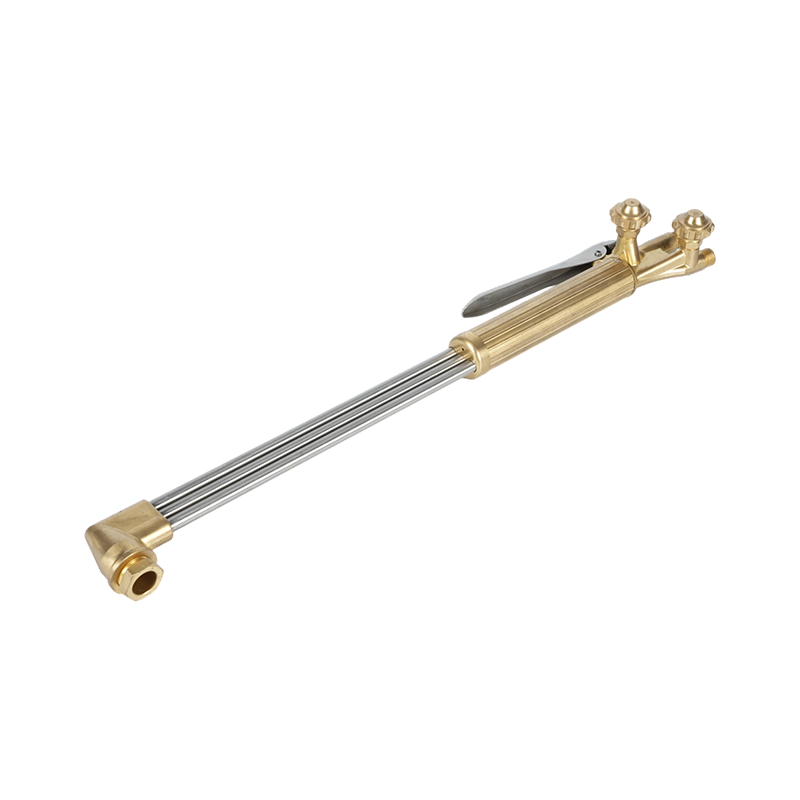
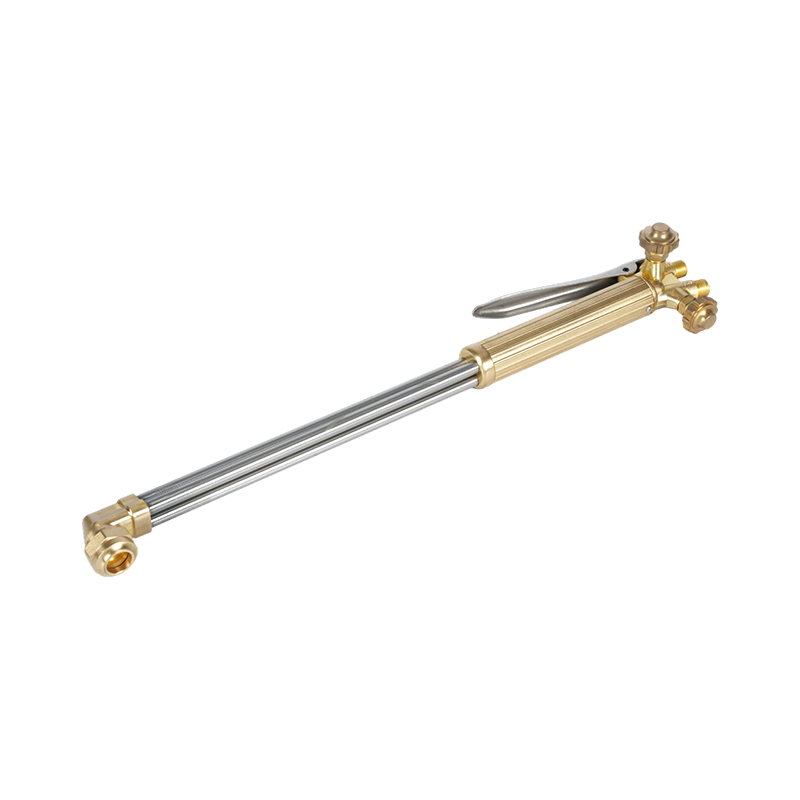
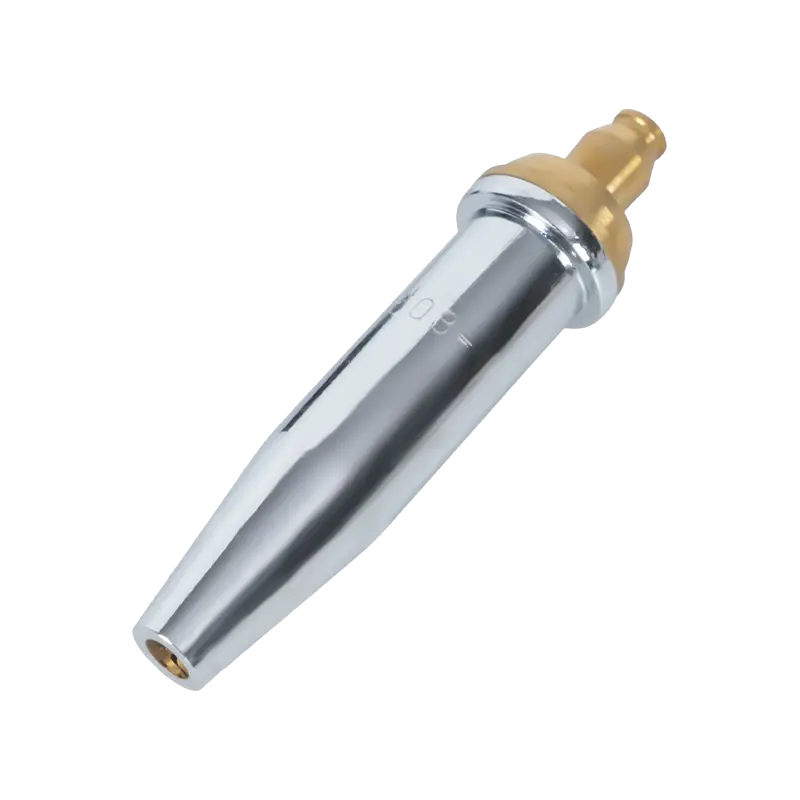
Oksy-fuel kutte- og sveisedyser — ofte kalt skjærespisser eller brennerspisser — fungerer annerledes. I stedet for å skjerme et sveisebasseng, blander de og dirigerer brenngass (acetylen eller propan) og oksygen for å produsere en presis flamme med høy temperatur. Kuttespisser har en sentral høytrykks oksygenåpning omgitt av forvarme flammeporter; forvarmingsflammen bringer stålet til antennelsestemperatur, og den skjærende oksygenstrålen oksiderer og støter ut det smeltede materialet. Acetylen skjærebrennerspisser for bruk med oxyfuel leverer den varmeste flammen av vanlig brenselgass (rundt 3500°C), noe som gjør dem til førstevalget for skjæring av tykkere stål og for applikasjoner som krever rask forvarming. Propan skjærebrennerspisser designet for stabil flammelevering operere ved en lavere flammetemperatur, men tilby en bredere, jevnere varmekonvolutt - spesielt effektiv for oppvarming, bøying og kutting av tynnere seksjoner der en konsentrert acetylenflamme vil forårsake lokal forvrengning. For applikasjoner som kun er fokusert på varme i stedet for kutting, varmespisser for kontrollert flammefordeling har flere forvarmingsporter arrangert for å spre varmen jevnt over et bredere overflateområde, uten den sentrale oksygenkanalen.
TIG / GTAW dyser (også kalt gasskopper eller hylselegemer) direkte argon dekkgass rundt wolframelektroden. De er vanligvis laget av linsekonfigurasjoner av aluminiumoksyd, keramikk, glass eller gass. I motsetning til MIG-dyser, kommer ikke TIG-kopper i kontakt med verket og velges først og fremst basert på wolframdiameter, skjøtetilgang og behovet for laminær versus diffus gasstrøm. Gasslinseenheter – som bruker en mesh-innsats for å lage en mer laminær gasskolonne – foretrekkes for presisjonsarbeid og sveising utenfor posisjon der konsekvent skjerming er kritisk.

Dyseformer og borestørrelser forklart
Innenfor hver prosesskategori har dysegeometri en direkte effekt på gassdekning, felles tilgjengelighet og sprutavstand. For MIG-sveising dekker fire former de fleste bruksområder:
- Sylindrisk (rett): En boring med konstant diameter fra base til spiss. Tilbyr maksimalt gassstrømningsvolum og er standardvalget for flate eller horisontale sveiser uten tilgangsbegrensninger. Borestørrelser varierer fra ⅜" til ⅞" (omtrent 10–22 mm), og som en generell regel bør borediameteren øke med strømstyrken - større boringer støtter høyere gassstrømningshastigheter som er nødvendige for å dekke bredere, varmere sveisebassenger.
- Flaskeform (flaskehals): Trinn ned til en mindre ytre diameter nær arbeidsenden. Den reduserte profilen forbedrer sikten og tilgangen til avgrensede ledd. Spesielt godt egnet for automatisert sveising og robotsveising fordi den smale tuppen tømmer armaturer lettere og kan rengjøres mer effektivt med brennerrømmestasjoner.
- Kort og lang avsmalning: En gradvis avsmalning fra basen mot spissen. God fellestilgang med bedre gassdekning enn flaskeformen. Lange avsmalninger foretrekkes for rørsveising og hjørneskjøter; korte avsmalninger balanserer tilgjengelighet med gassstrømeffektivitet for generell fabrikasjon.
- Konisk: En bredere, utoverflatende profil på spissen. Maksimerer gassdekningsområdet – nyttig for bredere sveisebassenger, høyere varmetilførsel og ved sveising av sinkbelagte metaller som produserer store, eksplosive sprut. Den bredere munnen gjør også rømming med en fakkelrensestasjon mer effektiv i robotoppsett.
For oksy-fuel-skjærespisser bestemmer boringsgeometrien skjæreoksygenstrømmens form og forvarmingsmønsteret. Spissens størrelsestall tilsvarer tykkelsen på materialet som kuttes - større tall indikerer større oksygenåpninger og høyere gassforbruk som er passende for tykkere stål. I følge AWS-spesifikasjon for sveising av beskyttelsesgasser og deres klassifiseringer , gasssammensetning og strømningshastighet er standardiserte parametere – noe som betyr at dyseboringens geometri må tilpasses gasstypen og trykket i bruk, ikke valgt isolert.
Materialguide: alternativer for messing, kobber og belagt
Dysemateriale styrer to ting: sprutmotstand og termisk styring. Disse to egenskapene trekker ofte i motsatte retninger avhengig av bruksområdet, og derfor dominerer intet enkelt materiale alle brukstilfeller.
Messing gir bedre sprutmotstand enn bart kobber i applikasjoner med lavere strømstyrke (100–300 ampere). Sprut fester seg ikke like lett til messingoverflater, noe som betyr lengre intervaller mellom rengjøring. Imidlertid har messing et lavere mykningspunkt enn kobber - ved høyere strømstyrke eller lengre lysbuetider kan en messingdyse deformeres under vedvarende varme, noe som gjør den uegnet for tungt arbeid. Når den brukes som en innsats i en kobberkropp, hjelper messing med å opprettholde munnstykkets indre diameter over tid, og forlenger levetiden ved bruk med moderat varme.
Kobber leder varme mer effektivt enn messing, noe som gjør det til det bedre valget for vedvarende høyvarmearbeid (over 300 ampere) og for lengre sveisesykluser. Kobberdyser absorberer og avleder varme raskere, noe som reduserer risikoen for termisk forvrengning. Kraftige kobberdyser - med tykkere vegger og isolatorer - er standarden for 400–600 ampere applikasjoner i strukturell fabrikasjon og sveising av tunge plater. For skjærespisser med oksy-fuel er kobber eller kobberlegeringer av høy kvalitet standardmaterialet nettopp på grunn av deres evne til å motstå de ekstreme temperaturene til skjæreflammen uten å deformere eller erodere åpningsgeometrien.
Forniklet og forkrommet dyser kombinerer en kobberkjerne med et overflatebelegg som er mer motstandsdyktig mot sprutvedheft enn enten bart kobber eller messing. Platingen gir også en viss varmeisolasjonsfordel. Deres primære applikasjon er innen robotsveising og automatisert sveising, hvor lange, uavbrutt sveisesykluser er rutine og minimering av nedetid for rengjøring direkte påvirker gjennomstrømningen. Den lengre levetiden rettferdiggjør deres høyere forhåndskostnad i produksjonsmiljøer med store volum.
Keramikk dyser representerer en nyere kategori, hovedsakelig brukt i TIG-sveising og noen spesialiserte MIG-applikasjoner. Deres ikke-ledende overflate betyr at sprut ikke kan bygge en elektrisk bro fra dysen til kontaktspissen - en feilmodus som forårsaker strømflyt gjennom dysen og rask nedbrytning. Keramiske TIG-kopper tåler også direkte kontakt med varme arbeidsstykker uten å smelte, noe som gjør dem nyttige for sveising i tette riller.

Tre trinn for å velge riktig dyse
Utvelgelse blir enkelt når det følger en fast sekvens i stedet for å prøve å evaluere alle variabler samtidig.
Trinn 1 — Identifiser prosessen og dens driftsparametre. Bestem om applikasjonen er MIG/GMAW, oxy-fuel cutting, oxy-fuel oppvarming eller TIG. For lysbueprosesser, opprett driftsampereområdet. For oxy-fuel-prosesser, identifiser drivstoffgassen (acetylen vs. propan) og tykkelsen på materialet som kuttes eller varmes opp. Disse parameterne begrenser umiddelbart feltet: en 150-amp MIG-applikasjon krever en standard messing- eller kobberdyse; en 500-amp robot MIG-syklus krever en kraftig belagt kobberdyse; en propanskjæreapplikasjon på 20 mm plate krever en propanspiss som er dimensjonert for den materialtykkelsen. Sammenkoble tipsene dine med de riktige gasstrykkregulatorer for å komplementere lommelyktoppsettet ditt er like viktig — munnstykket kan bare fungere som designet når gasstrykket er konsekvent innenfor det anbefalte området for den spissen.
Trinn 2 — Vurder felles tilgjengelighet. Kan en rett sylindrisk dyse nå skjøten uten tilsmussing på arbeidsstykket eller festet? I så fall, bruk den - større boringer maksimerer gassdekning og minimerer sprutoppbygging. Hvis skjøten er i et tett hjørne, dypt spor eller innvendig rørsveis, flytt til en flaskehals eller konisk profil. Bruk den minste ytre diameteren som fortsatt gir tilstrekkelig gassdekning for sveisebassengstørrelsen, ikke den minste som passer fysisk. Underdimensjonering av dyseboringen ofrer skjermingskvaliteten; overdimensjonering av ytre diameter skaper klaringsproblemer.
Trinn 3 — Tilpass materialet til den termiske etterspørselen. For kortsyklus arbeid med lavere strømstyrke gir messing god sprutmotstand til en lavere pris. For vedvarende arbeid med høy varme eller høy strømstyrke, flytt til kobber. For automatiserte eller robotapplikasjoner som kjører nesten kontinuerlige sykluser, reduserer belagte dyser vedlikeholdsfrekvensen nok til å utligne kostnadsforskjellen. For oxyfuel-applikasjoner, bruk alltid kobber- eller kobberlegeringsspisser - messingspisser kan sprekke under termisk sjokk fra en høytrykks oksygenblåsing, en sikkerhetsrisiko like mye som en ytelsesrisiko.
Vedlikehold, rengjøring og utskifting
En dyse som er rengjort og vedlikeholdt på riktig måte, vil vare lenger enn en ny dyse som har blitt neglisjert med stor margin. Feilmodusen for nesten alle dyser er den samme: sprut samler seg på den indre boringen, begrenser gassstrømmen og skaper turbulens som undergraver skjermingsdekningen. Sveisekvaliteten forringes før munnstykket svikter synlig, noe som betyr at skaden ofte gjøres før sveiseren oppdager problemet.
Det mest effektive forebyggende tiltaket er anti-sprut-blanding - enten en dip-gel eller spray - påført dyseboringen før du starter en sveiseøkt. Anti-sprut forhindrer sprut fra å feste seg til dyseoverflaten, noe som gjør at all opphopning lett kan fjernes under eller etter sveising. Ikke stol på anti-sprut som en erstatning for periodisk rengjøring; bruk den som et vedlikeholdshjelpemiddel som forlenger intervallet mellom rengjøringene.
Når det er behov for rengjøring, bruk en munnstykkerømmetang eller en brennerrensestasjon for å fjerne sprut mekanisk. Ikke bruk en skrutrekker eller annet spissverktøy som kan skjære boreoverflaten – en ru innvendig overflate akselererer fremtidig sprutvedheft og kan endre den indre gassstrømgeometrien. For oksy-fuel kuttespisser, rengjør åpningene med en spissrens av riktig størrelse; en overdimensjonert spissrens forstørrer åpningen, noe som permanent forstyrrer flammen eller kuttkvaliteten og betyr at tuppen må skiftes ut.
Bytt ut en MIG-dyse når boringen viser synlig forvrengning, når isolatoren er sprukket eller mangler, eller når sprut danner bro mellom dysen og kontaktspissen etter rengjøring. For oksy-fuel kuttespisser, skift ut når åpningsforstørrelse forårsaker en myk eller uregelmessig flamme som ikke kan korrigeres ved rengjøring, eller når seteoverflaten er skadet og ikke lenger tetter ordentlig mot skjæreutstyret. Å kjøre en slitt dyse eller spiss sparer ikke penger – kvalitetstap, omarbeiding og gassavfall fra dårlig skjerming eller en degradert flamme koster mer enn selve forbruksmaterialet.