Det korte svaret - og hvorfor det ikke er enkelt
Ja, rustfritt stål kan sveises til bløtt stål. Skjøten er oppnåelig, strukturelt forsvarlig når den utføres på riktig måte, og vises i ekte fabrikasjonsarbeid på tvers av bransjer – eksossystemer, matforedlingsutstyr, strukturelle støtter, marine beslag og arkitektonisk metallarbeid kombinerer disse to materialene regelmessig. Det korte svaret er ikke i tvil.
Det som gjør svaret komplisert er alt som følger det. Rustfritt stål og bløtt stål er forskjellige i termisk ekspansjonshastighet, termisk ledningsevne, kjemisk sammensetning og korrosjonsadferd. Hver av disse forskjellene introduserer en feilmodus som en standard sveising av samme materiale ikke møter. Sveis skjøten med feil sparkel og den varmepåvirkede sonen blir sprø. Håndter varmen feil og det rustfrie deformeres mens det bløte stålet trekker i motsatt retning. La skjøten være uforseglet og galvanisk korrosjon angriper siden av mildt stål i løpet av måneder etter utendørs eksponering. Å få det korte svaret riktig krever å forstå alle disse variablene før buen blir truffet.
Den metallurgiske utfordringen: varme, ekspansjon og fortynning
Kjernevanskeligheten er at rustfritt stål og bløtt stål reagerer forskjellig på varme på tre sammensatte måter.
Først, termisk ekspansjon . Austenittisk rustfritt stål (kvalitetene 304 og 316 som oftest forekommer i fabrikasjon) utvider seg omtrent 50 % mer enn bløtt stål per grad av temperaturøkning. Når du sveiser dem sammen og begge sider varmes ujevnt, vokser den rustfrie siden mer enn den milde stålsiden under sveisingen og trekker seg mer sammen under avkjøling. Den differensielle bevegelsen skaper gjenværende spenning ved skjøten – spenning som, hvis sveiseavsetningen ikke er duktil nok til å absorbere den, resulterer i sprekker når enheten avkjøles.
For det andre, termisk ledningsevne . Mildt stål leder varme bort fra sveisesonen omtrent tre ganger raskere enn rustfritt stål. Dette betyr at varmen konsentreres på den rustfrie siden av skjøten, og får den til å holde seg varmere lenger mens siden av mildt stål avkjøles raskt. Resultatet er ujevn varmefordeling, ujevn forvrengning og en tendens til at den rustfrie siden overopphetes hvis sveiseren ikke aktivt håndterer varmetilførselen.
For det tredje, fortynning av sveisebasseng . Når de to uedle metallene smelter inn i sveisebassenget, blandes kjemiene deres. Hvis fyllmetallkjemien ikke er valgt for å imøtekomme denne fortynningen – absorberer karbon fra bløttstålet og balanserer krom-nikkel-innholdet fra det rustfrie – kan den resulterende sveiseavsetningen inneholde sprø martensitt- eller sigmafasestrukturer som kompromitterer både styrke og duktilitet. Dette er grunnen til at valg av sparkel er den viktigste tekniske avgjørelsen i denne typen fuger.
Utvalg av fyllmetall: ER309L som standardvalg
Fyllmetallet bygger bro mellom to kjemisk inkompatible grunnmaterialer. Den må formuleres for å produsere en sveiseavsetning som er kompatibel med begge sider av skjøten etter fortynning har skjedd – ikke bare den rustfrie siden eller siden av mildt stål uavhengig av hverandre.
ER309L er industristandard fyllstoff for austenittiske skjøter av rustfritt til mildt stål. 309L-kvaliteten inneholder høyere innhold av krom (23–25 %) og nikkel (12–14 %) enn standard rustfrie fyllstoffer, spesielt for å ta hensyn til fortynning med karbonstål. Når det bløte stålet blandes inn i sveisebassenget og reduserer legeringsinnholdet, kompenserer den forhøyede startkjemien til 309L-avsetningen, og produserer en endelig sveisesammensetning som forblir austenittisk, duktil og korrosjonsbestandig. "L"-betegnelsen indikerer lavt karboninnhold - en viktig faktor som reduserer risikoen for sensibilisering (karbidutfelling ved korngrenser) i den varmepåvirkede sonen på den rustfrie siden. For detaljert veiledning for valg av fyllmetall på tvers av forskjellige rustfrie kvaliteter Hobart Brothers teknisk veiledning for sveising av rustfritt stål med anbefalt valg av fyllmetall etter applikasjon gir karakterspesifikke anbefalinger som tar hensyn til krav til både mekanisk og korrosjonsytelse.
ER312 er det sekundære valget for skjøter som involverer ukjent bløttstålsammensetning eller høyere karboninnhold. 312-kvaliteten har enda høyere ferrittinnhold enn 309L, noe som gir den større motstand mot varmesprekking i scenarier med høy fortynning. Den er dyrere og mindre på lager enn 309L, noe som gjør den til det riktige valget når grunnmaterialets kjemi er usikker i stedet for rutinemessig førstevalg.
Hva du ikke må bruke: mildt stålfyllstoff (ER70S-6 ledning eller tilsvarende). Sparkelmasse av mildt stål på en fuge av rustfritt til mildt stål gir en sveiseavsetning som vil ruste ved fugelinjen. Den rustfrie siden er fin; selve sveisen korroderer. Standard rustfritt fyllstoff (ER308L, samme materiale fyllstoff for 304 rustfritt til 304 rustfritt) er også uegnet – det mangler det forhøyede legeringsinnholdet som trengs for å overleve fortynning med karbonstålet og kan produsere en sveis med utilstrekkelig korrosjonsbestandighet på den rustfrie siden.
Sveiseprosesser: Alternativer for TIG, MIG og oksy-acetylen
Tre prosesser brukes vanligvis for skjøter av rustfritt til mildt stål, hver med en distinkt fordelsprofil.
TIG (GTAW) er den foretrukne prosessen for presisjonsarbeid, tynnseksjonsmateriale (under 3 mm) og applikasjoner der sveiseutseende er viktige – matserveringsutstyr, arkitektoniske paneler og synlige strukturelle skjøter. TIG gir operatøren størst kontroll over varmetilførsel, sølepyttstørrelse og fyllmengde. Argon dekkgassen (100 % argon for rustfritt arbeid) gir en ren sveis med minimalt med sprut og uten slagg. Avveiningen er hastighet og ferdighetskrav: TIG krever samtidig kontroll av strømstyrke, brennervinkel, kjørehastighet og fyllstofftilsetning, noe som gjør den uegnet for høyproduksjonsmiljøer og operatører som ikke har utviklet ferdigheter med prosessen.
MIG (GMAW) med ER309L ledning er produksjonsvalget for strukturelle og tunge fabrikasjonsarbeid. MIG er raskere enn TIG, lettere å lære og i stand til å håndtere tykkere materialdeler effektivt. Beskyttelsesgassen for MIG-arbeid i rustfritt til mildt stål er vanligvis en høy-argon-blanding (98 % Ar / 2 % CO₂ eller en trimiks av argon, helium og CO₂); standard beskyttelsesgasser av mildt stål med høyt CO₂-innhold oksiderer den rustfrie siden og forringer korrosjonsmotstanden i sveisesonen.
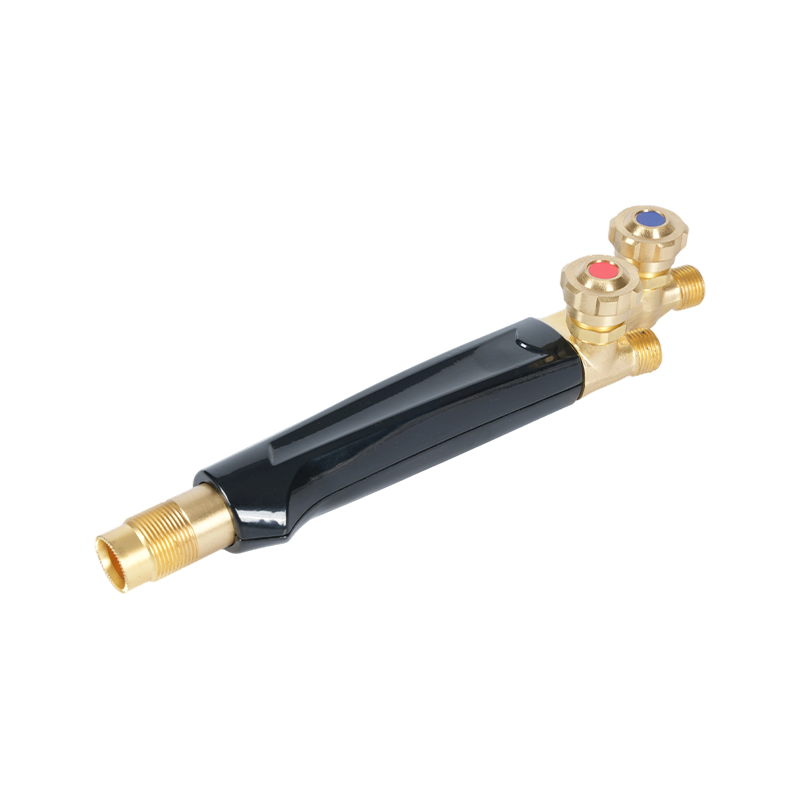
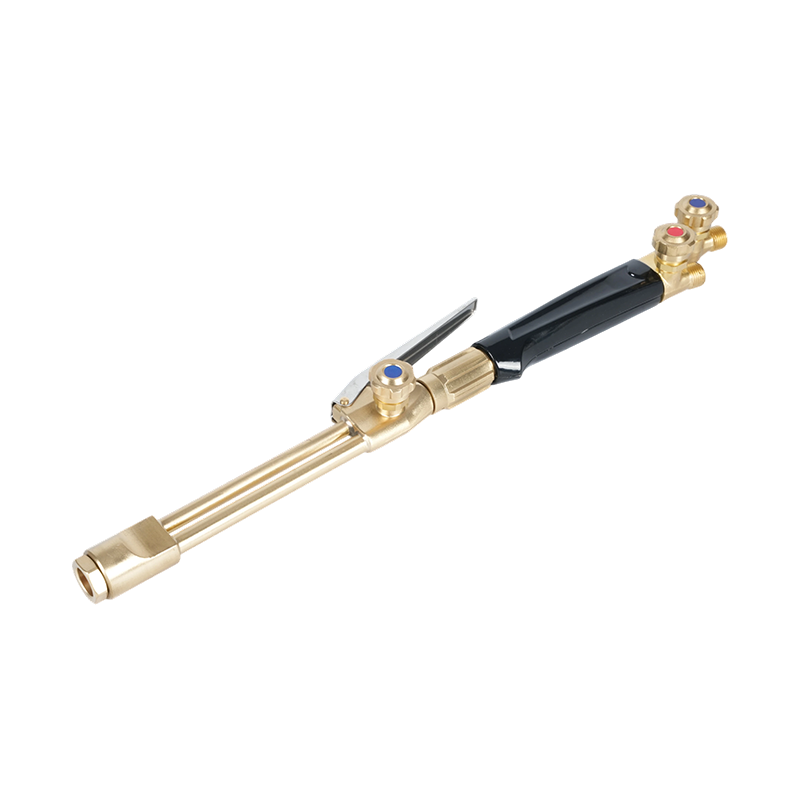
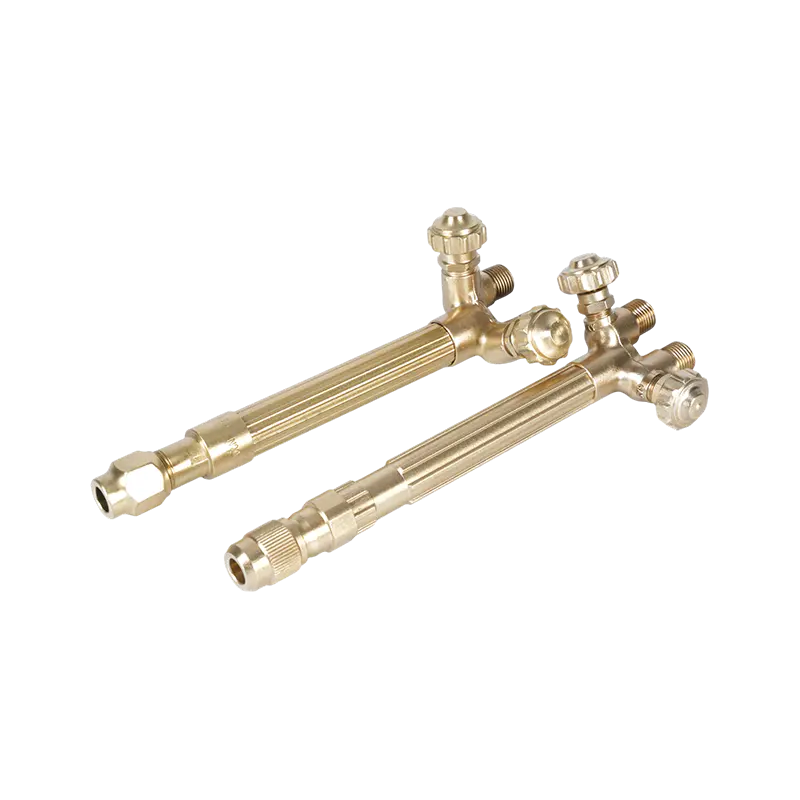
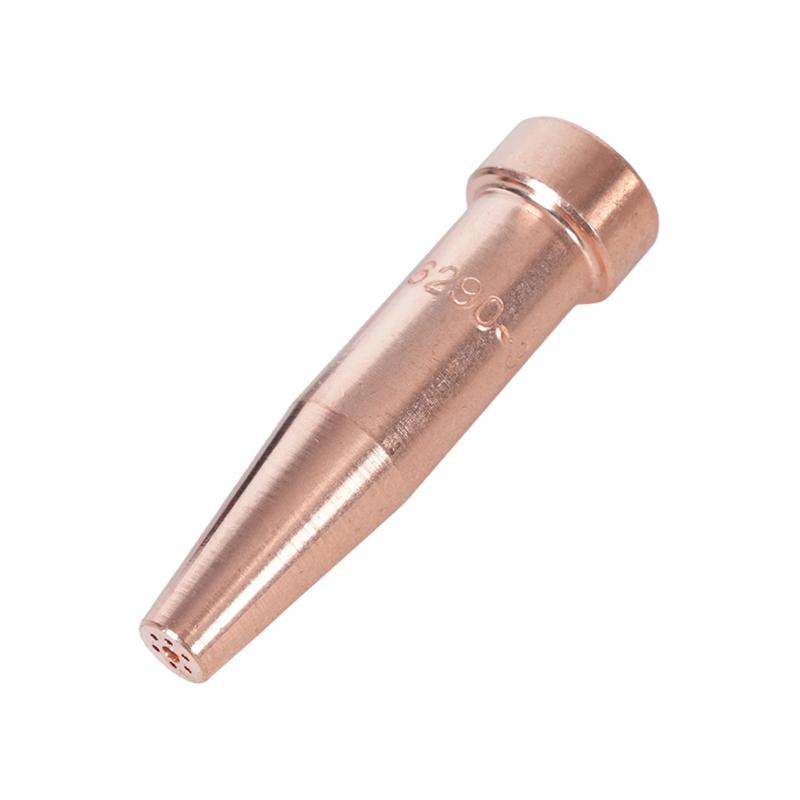
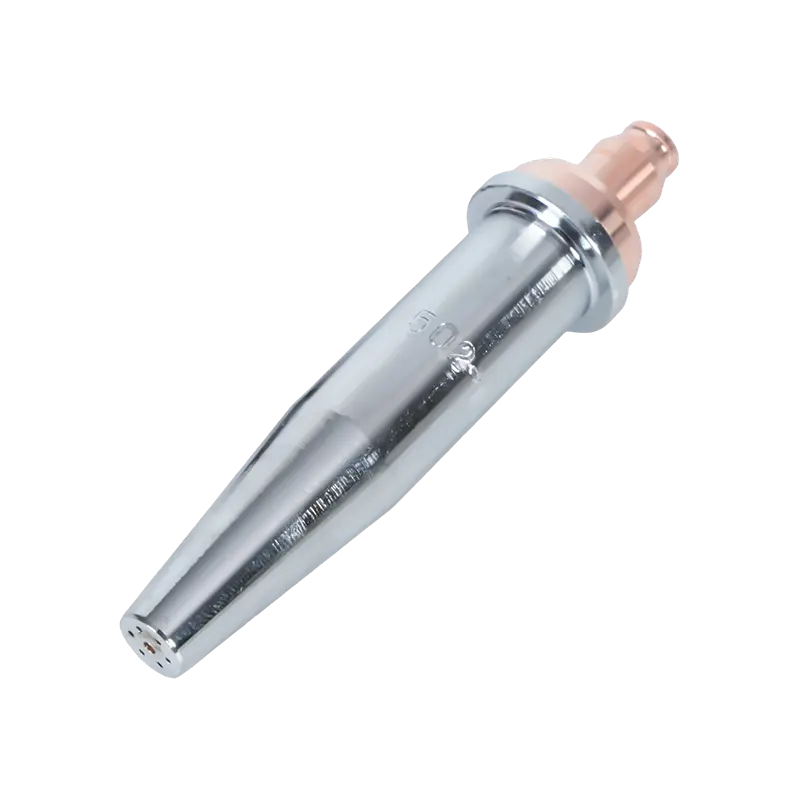
Oksy-acetylensveising er levedyktig for tynnplate og småseksjonsarbeid der TIG-utstyr ikke er tilgjengelig. Prosessen krever nøye varmestyring fordi den åpne flammen leverer varme mindre presist enn en lysbue, noe som gjør det lettere å overopphete den rustfrie siden. En nøytral flamme - oksygen-til-acetylen-forhold på omtrent 1:1 - er obligatorisk; en oksiderende flamme angriper kromoksidlaget på det rustfrie og introduserer porøsitet. A liten oksy-acetylen sveise- og varmebrenner for presisjonsarbeid gir operatøren den fine flammekontrollen som trengs for tynne ulik-metallskjøter, mens bærbar gasssveise- og varmebrenner for bruk på stedet utvider denne muligheten til feltreparasjon og fabrikasjon på stedet der lysbueutstyr ikke er tilgjengelig. For selve sveisetipsene, kraftige oksy-acetylen sveisebrennerspisser håndtere tyngre seksjonsarbeid, mens lette oksy-acetylen sveisebrennerspisser passer tynnere metallplater der varmekontroll er prioritet.
| Prosess | Best for | Filler | Ferdighetsnivå | Varmekontroll |
|---|---|---|---|---|
| TIG (GTAW) | Tynn plate, presisjon, synlige skjøter | ER309L stang | Avansert | Utmerket |
| MIG (GMAW) | Strukturell, tung fabrikasjon, produksjon | ER309L wire | Middels | Bra |
| Oksy-acetylen | Tynne ark, feltreparasjoner, steder uten strøm | 309L stang | Middels | Moderat |
Varmekontroll og forvrengningshåndtering
Varmehåndtering ved sveising av rustfritt til mildt stål er mer krevende enn sveising av samme materiale fordi de to sidene reagerer på varme med forskjellige hastigheter. Målet er å levere nok varme til å oppnå fusjon uten å la den rustfrie siden ligge ved høy temperatur lenge nok til at sensibilisering eller overdreven forvrengning kan oppstå.
Flere teknikker adresserer dette direkte. Baktrinnssveising – å kjøre korte sveisesegmenter i motsatt retning av den totale bevegelsen – fordeler varmen jevnere langs skjøten enn kontinuerlig sveising fremover, og reduserer varmekonsentrasjonen som får rustfritt materiale til å deformeres. Intermitterende oppvarming , spesielt relevant for oksy-acetylen-arbeid, betyr å påføre varme, pause for å la den rustfrie siden avta noe av temperaturen, og deretter fortsette. Dette forhindrer det rustfrie materialet i å samle varme utover forvrengningsterskelen.
Klem og feste er ikke valgfritt for lengre skjøter. Fordi den rustfrie siden utvider seg mer og avkjøles langsommere, vil en ufiksert skjøt trekke og vri seg etter hvert som sveisingen skrider frem. Slag med jevne mellomrom før du kjører fulle perler, og feste enheten til en flat festeplate eller sterk rygg, holder leddet på linje gjennom termisk sykling. Bruk rustfrie spesifikke stålbørster på den rustfrie siden og dedikerte børster av mildt stål på den andre - kryssforurensning av karbonstålpartikler inn i den rustfrie overflaten skaper rustflekker som utvikler seg til korrosjonsgroper over tid.
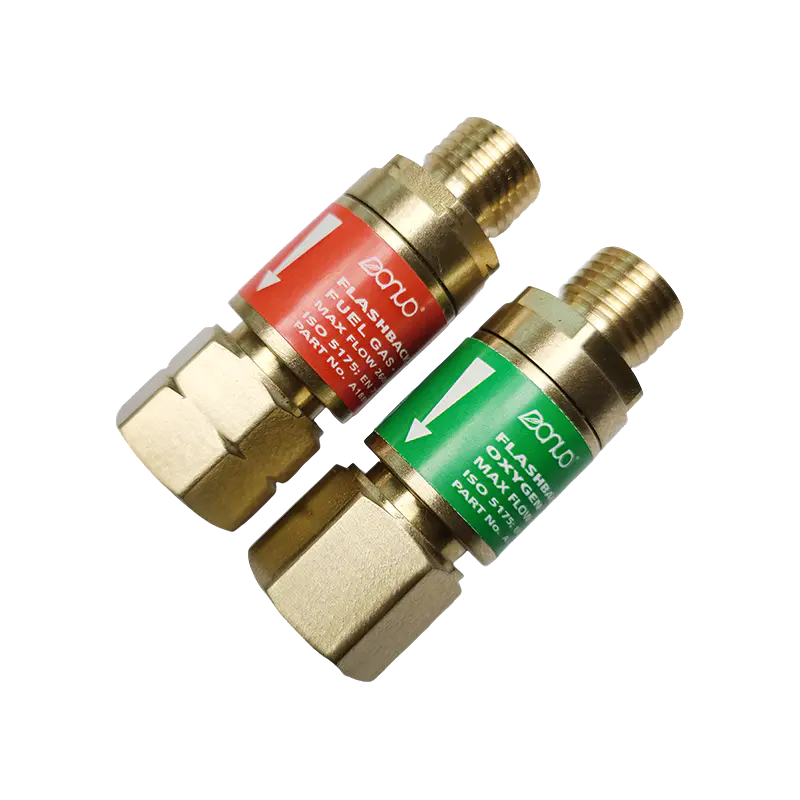
Når du kjører flere sveisepass, la skjøten avkjøles mellom passasjer. Stabling av varmpass på varmpass på en fuge av rustfritt til mildt stål blander varmetilførsel og risikerer å drive både sensibilisering på rustfritt og overdreven kornvekst i den varmepåvirkede sonen av mildt stål. Den acetylen tilbakeslagssperre for sveisesikkerhet bør monteres ved brennerens innløp på alle oksy-acetylen-oppsett som brukes for utvidede sveiseoperasjoner, der gjentatte oppvarmingssykluser kan skape trykksvingninger som utløser tilbakeslag.
Ettersveisingsbehandling: Beskytter leddet på lang sikt
En strukturelt forsvarlig sveis av rustfritt til mildt stål er bare halvparten av jobben. Ubehandlet vil skjøten svikte fra korrosjon lenge før den svikter mekanisk - fordi de to metallene som er i elektrisk kontakt med fuktighet som er tilstede, skaper en galvanisk celle som akselererer rust på siden av mildt stål.
Galvanisk korrosjon oppstår fordi rustfritt stål er mer elektrokjemisk edelt enn bløtt stål. I nærvær av en elektrolytt (fuktighet, fuktighet, saltvann), fungerer det bløte stålet som offeranode og korroderer raskere enn det ville gjort isolert sett. Jo mer aggressivt miljøet er, jo raskere går denne prosessen. For innendørs tørre applikasjoner er galvaniske effekter minimale. For utendørs, marine eller høy luftfuktighet miljøer trenger skjøten aktiv beskyttelse.
På den rustfrie siden, passivering – behandling med salpetersyre eller sitronsyre i henhold til ASTM A967 – gjenoppretter kromoksidlaget som er forstyrret av sveisevarme, og returnerer den rustfrie overflaten til dets utformede korrosjonsmotstandsnivå. Dette trinnet er standard praksis innen matservering, farmasøytisk og marin rustfri fabrikasjon og bør ikke hoppes over hvor den rustfrie overflaten vil bli utsatt for etsende midler.
På den milde stålsiden, tetting og belegg er de primære forsvarene. Maling, epoksyprimer eller sinkrik grunning påført på siden av mildt stål avbryter fuktighetsbanen som driver galvanisk korrosjon. For nedsenking eller marine applikasjoner gir en sinkofferanode festet til siden av mildt stål elektrokjemisk beskyttelse ved å korrodere fortrinnsvis i stedet for stålet. Å forsegle sveisetåen med et passende tetningsmiddel forhindrer fuktinntrengning ved selve skjøtelinjen – ofte det mest sårbare punktet hvor sprekkkorrosjon kan begynne selv når de omkringliggende overflatene er belagt.
Utført med riktig tilsatsmetall, kontrollert varmetilførsel og riktig ettersveisebehandling, vil en skjøt av rustfritt til mildt stål matche levetiden til den omkringliggende strukturen. Å hoppe over ett av disse trinnene forkorter denne levetiden målbart – og derfor er det korte svaret ("ja, du kan") bare nyttig når det kommer med hele prosessen bak seg.