To ting går under navnet "kabelsveising" i bransjen, og å forvirre dem kaster bort tid. Den første er selve sveisekabelen - den tunge, fleksible lederen som fører strøm fra en sveisemaskin til elektroden og tilbake. Den andre er prosessen med å sveise eller lodde kabler sammen, en oppgave som dukker opp i elektrisk infrastruktur, skipsbygging og tungt industrielt vedlikehold. Begge deler har betydning, og begge har reelle konsekvenser når de håndteres feil.
Denne veiledningen dekker konstruksjon, valg og sikker bruk av sveisekabler, sammen med hvor gasssveiseutstyr kommer inn i bildet for sammenføyning av kabelavslutninger og ledere.
Hva kabelsveising egentlig betyr
I de fleste tekniske og kommersielle sammenhenger refererer "sveisekabel" til de sekundære kretslederne som brukes i lysbuesveisesystemer. Dette er de fleksible ledningene som kobler sveisestrømkilden til elektrodeholderen i den ene enden og til arbeidsstykkets jordklemme i den andre. Uten dem flyter ingen strøm, ingen bue dannes, og ingen sveising skjer.
Den andre betydningen er mer bokstavelig: handlingen med å sveise eller lodde endene eller kroppene til kabler sammen - sammenføyning av kobberledere, termineringssko på tunge ledninger, eller varmespleising av isolerte kabelbunter. Dette vises ofte i kraftinfrastrukturarbeid, gruvedrift, marinekonstruksjon og hvor som helst store ledere trenger en permanent tilkobling med lav motstand i stedet for en mekanisk kobling.
Begge applikasjonene deler den samme grunnleggende utfordringen: høy strøm, høy varme og krevende fysiske miljøer som straffer dårlig valgt eller dårlig vedlikeholdt utstyr.
Hvordan sveisekabler er konstruert
En sveisekabel er ikke en standard elektrisk kabel som er presset i drift. Den er konstruert fra grunnen av for gjentatt bøying, varmeeksponering, sveisesprut og røff håndtering på arbeidsplasser der ingenting forblir rent eller stillestående lenge.
Konduktøren er alltid fintrådet kobber. Der en standard bygningstråd kan bruke en håndfull tykke tråder, bruker en sveisekabel hundrevis av hårtynne kobbertråder bundet sammen. Det er dette som gir kabelen dens karakteristiske fleksibilitet - den bøyer seg uten å knekke, spoler uten å sprekke og spoler ut uten minne. De to vanligste strengklassene er klasse K (30 AWG-tråder, industristandarden for manuell sveising og generell bærbar kraft) og klasse M (34 AWG-tråder, det mer fleksible alternativet som brukes i robotsveisearmer, trange installasjoner og rørledningsarbeid).
Isolasjonsjakken er herdeplast, ikke termoplast. EPDM (etylen propylen dien monomer) og neopren er de dominerende materialene. Begge motstår sveisesprut, slitasje, fuktighet og UV-eksponering. EPDM takler ekstreme temperaturer bedre og opprettholder fleksibiliteten under kalde forhold. Neopren gir sterkere motstand mot oljer og petroleumsbaserte væsker. Ingen av dem fungerer godt i langvarig kontakt med bensin eller lignende hydrokarboner - en viktig faktor på arbeidsplasser der drivstoff og sveiseutstyr deler samme plass.
De fleste sveisekabler er vurdert til 600 volt, selv om 100-volts klassifiserte kabler også finnes for spesifikke lavspentapplikasjoner. Driftstemperaturen er typisk 90°C eller 105°C avhengig av isolasjonsmassen som brukes.
Velge riktig sveisekabel for jobben
Tre variabler driver valg av kabel: kraft, total kretslengde og isolasjonstype. Hvis noen av dem blir feil, resulterer det i spenningsfall, overoppheting, akselerert kabelforringelse eller direkte feil under belastning.
Ampasitet er den maksimale strømmen en kabel kan bære uten å overskride nominell temperaturøkning. En 2/0 AWG-kabel håndterer omtrent 200 ampere med en total kretslengde på 50 fot. En 4/0 AWG-kabel håndterer omtrent 300 ampere i samme lengde. Dette er ikke stive maksimumsverdier – driftssyklusen betyr noe. En kabel vurdert til 200 ampere ved 60 % driftssyklus vil overopphetes hvis den kjøres kontinuerlig med den strømmen.
Kabellengde forsterker problemet. Motstanden øker med lengden, noe som betyr at spenningsfallet øker og den effektive effekten ved lysbuen reduseres. Den praktiske regelen er å øke kabeltykkelsen med minst én AWG for hver 50 ekstra fot av total kretslengde utover grunnlinjen. En 300-amp sveiser med 100 fot total kabel trenger 3/0 AWG, ikke 2/0 AWG som ville være tilstrekkelig ved 50 fot. Hvis du er i tvil, kan du øke størrelsen - en større kabel går kjøligere, varer lenger og opprettholder lysbuekvaliteten.
Isolasjonstype kommer ned til miljøet. EPDM er det riktige valget for de fleste sveiseoperasjoner, spesielt utendørs arbeid eller applikasjoner i kaldt klima. Neopren er det bedre alternativet der kabelkontakt med oljer, skjærevæsker eller smøring er sannsynlig. I miljøer der både gassskjæreutstyr og buesveisesystemer opererer i umiddelbar nærhet – et vanlig oppsett i fabrikker og verft – velg isolasjon som kan håndtere tilfeldig varmeeksponering fra brennerarbeid samt sveisesprut.
| Kabel AWG | Ca. Ampasitet | Typisk applikasjon |
|---|---|---|
| 2 AWG | Opptil 150A | Lett-duty MIG, hobbyist buesveising |
| 1/0 AWG | Opp til 200A | Middels kraftig MIG/TIG, generell fabrikasjon |
| 2/0 AWG | Opp til 250A | Kraftig stavsveising, konstruksjonsstål |
| 3/0 AWG | Opptil 300A | Industriell lysbuesveising, lange kabelstrekninger |
| 4/0 AWG | Opptil 400A | Høyeffektsveising, rørledning, skipsbygging |
Hvor gasssveiseutstyr passer inn
Buesveising og oxyfuel-gassutstyr fungerer ofte side om side, og det er spesifikke oppgaver der gassutstyr tar ledelsen - spesielt i kabelterminering og loddingsarbeid.
Å feste kobbertapper til sveisekabler med stor tykkelse krever kontrollert, konsentrert varme for å strømme lodde eller lodde fyllmetall inn i knastrøret og trådbunten uten å brenne tilbake isolasjon eller oksidere kobberet. En motstandskrympe håndterer dette mekanisk, men for permanente skjøter med høy ledningsevne - spesielt i gruvedrift, marine og tunge industrielle omgivelser - gir en gassoppvarmet loddeskjøt lavere motstand og bedre langsiktig pålitelighet enn en krympet forbindelse under gjentatt termisk sykling.
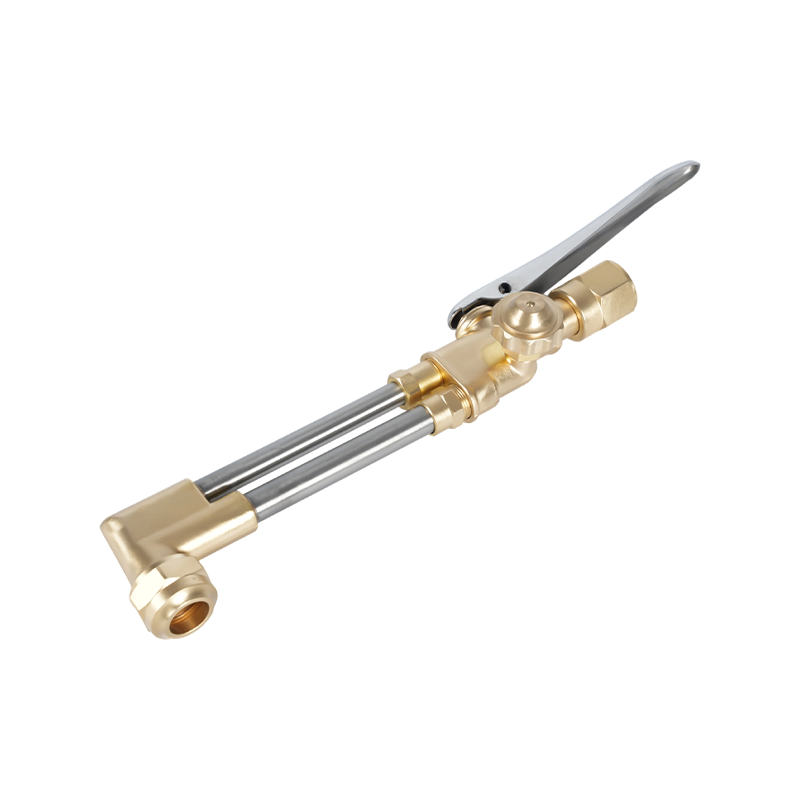
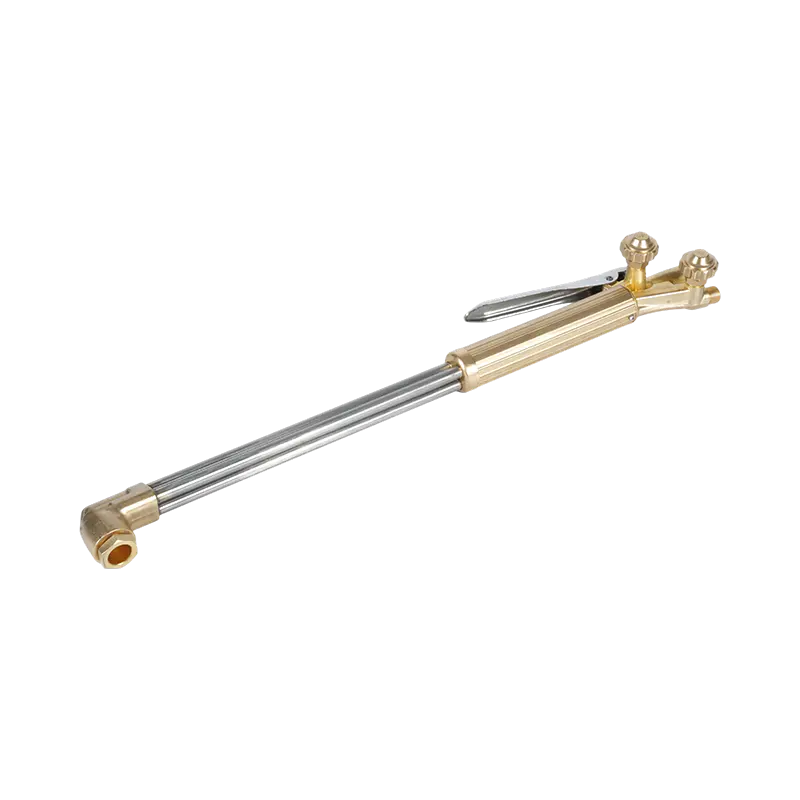
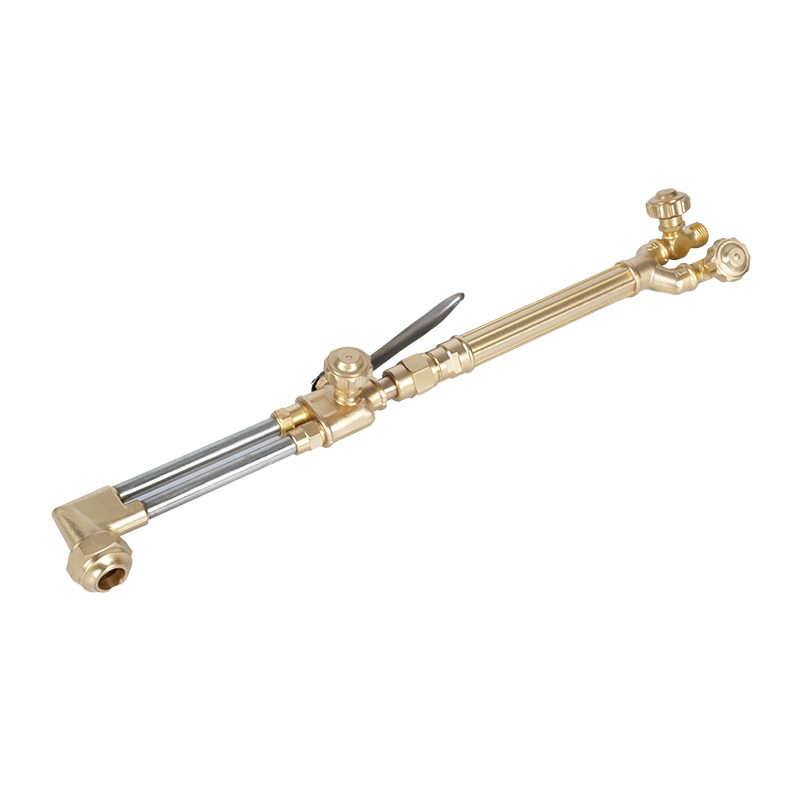
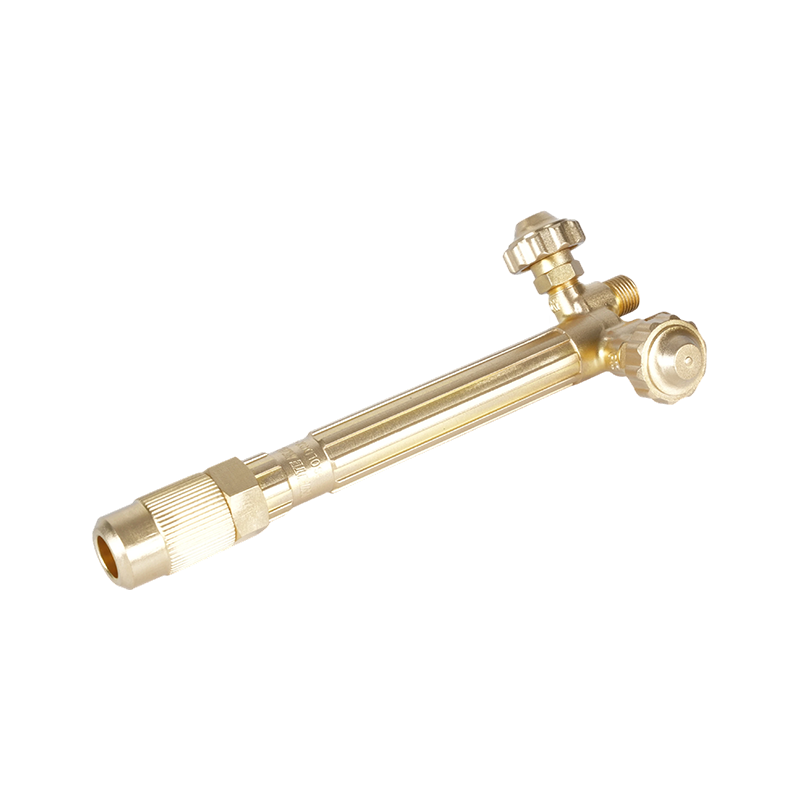
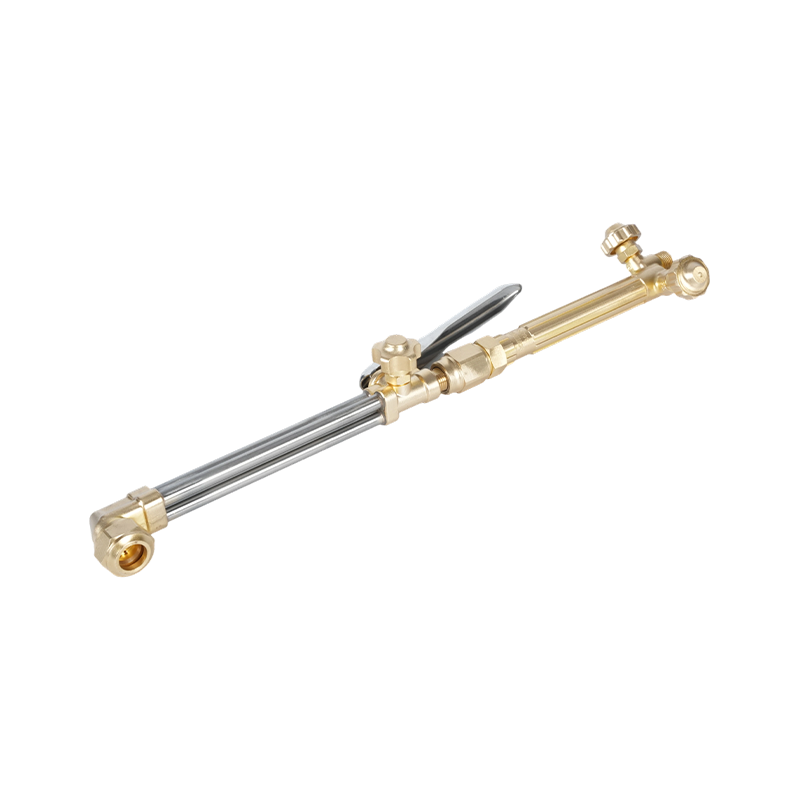
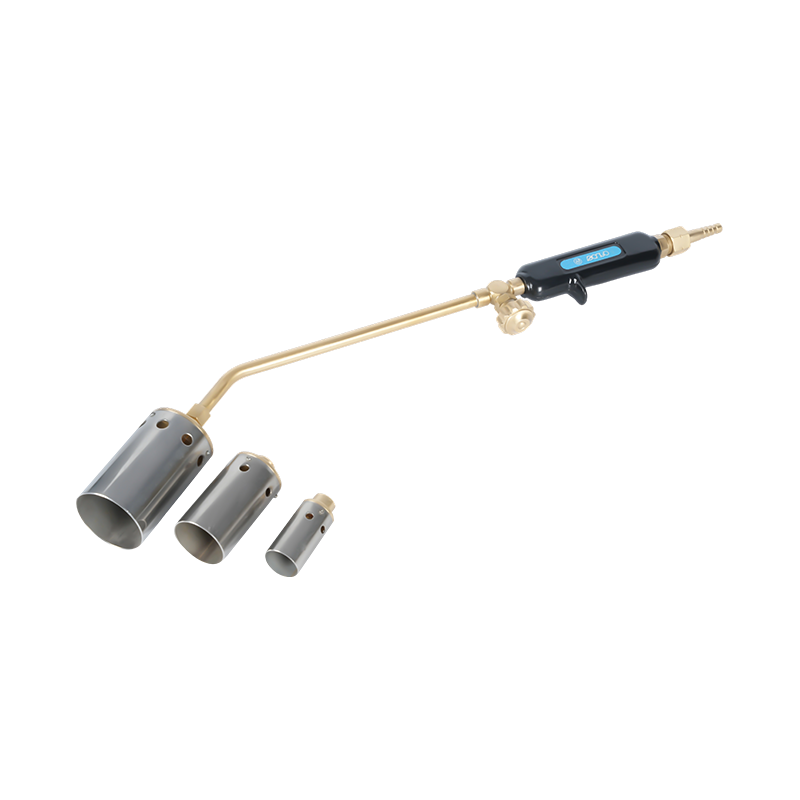
Oksy-acetylen varmebrennere bygget for presis kabellodding og skjøtearbeid gi den lokaliserte, justerbare varmeeffekten som trengs for denne prosessen. Evnen til å stille inn flammestørrelse og varmeintensitet betyr at fugeområdet når loddetemperatur uten å overopphete tilstøtende isolasjon - en balanse som er vanskelig å oppnå med større skjære- eller sveiseflammer. For feltarbeid der portabilitet er viktig, a bærbar gasssveise- og varmebrenner for feltarbeid gir samme presisjon i et kompakt format som er egnet for trange rom og eksterne steder.
Gassoppvarmingsutstyr brukes også til å forvarme kabeltermineringsområder før fortinning, for å fjerne korroderte eller fastklemte kabelsko på aldrende utstyr, og for å myke opp og omforme ytre isolasjonskapper under kabelreparasjonsoperasjoner der fullstendig utskifting er upraktisk.
Kabelsveisesikkerhet: Hva OSHA krever
Sveisekabler fører høy strøm i krevende miljøer, og regulatoriske krav eksisterer av en grunn. Under OSHAs byggeindustris buesveisingsstandard (29 CFR 1926.351) , må alle lysbuesveising og skjærekabler være fullt isolerte, fleksible og klassifisert for den maksimale strømmen til arbeidet som pågår. Standarden spesifiserer også at kabelen må være fri for reparasjon eller skjøting i minst ti fot fra elektrodeholderenden. Når kabler skjøtes, må kontaktene være isolert og klassifisert til minst samme kapasitet som selve kabelen.
Kabler med skadet isolasjon, blottlagte nakne ledere eller kompromitterte skjøter må tas ut av drift. OSHAs generelle industristandard går lenger - den krever utskifting i stedet for reparasjon for skadede sveiseledninger i de fleste tilfeller. Forsøk på å teipe over et kutt eller slitasje i isolasjonen og fortsette å bruke kabelen er både et brudd på samsvar og en reell risiko for elektrisk støt.
Ytterligere sikkerhetskrav som er spesifikke for kabelsveisemiljøer inkluderer:
- Sveisere må ikke spole eller sløyfe elektrodekabler rundt noen del av kroppen mens de sveiser
- Jordkabler må ha strømbærende kapasitet lik eller større enn den totale ytelsen til sveiseenhetene de betjener
- Alle buesveisemaskinrammer må jordes gjennom kretskabelen eller en separat jordingsleder
- Kabler må holdes unna varmekilder, skarpe kanter og klempunkter som kan skade isolasjonen
Når gassutstyr opererer i samme rom som sveisekabler og elektriske sveisesystemer, kreves det et ekstra lag med sikkerhet. Oksy-drivstoffledninger og elektriske ledninger må legges separat for å hindre at gassslanger skades av lysbuesprut eller kabelisolasjon fra å bli ødelagt av gasslekkasjer. Tilbakeslagsavledere som beskytter gassledninger i høystrøms sveisemiljøer er essensielt utstyr uansett hvor gassfakler og lysbuesystemer deler arbeidsområdet – en tilbakeslagshendelse nær en ubeskyttet gassforsyningsledning er langt farligere enn begge farene isolert sett. For en fullstendig oversikt over sikkerhetskrav på fakkelsiden, veiledningen på skjærebrennerens sikkerhetsforholdsregler hver operatør bør følge dekker hele protokollen.
Inspeksjon og vedlikehold av sveisekabler
Sveisekablene svikter gradvis, så plutselig. Den gradvise fasen – sprekkisolasjon, tretthet av kobbertråder, løsnede koblinger – er fullstendig oppfangbar med en disiplinert inspeksjon før bruk. Den plutselige fasen involverer typisk en kortslutning, en lysbue eller en utstyrsfeil som stopper produksjonen og kan skade personell.
Før hvert skift, inspiser hele lengden av både elektrodeledningen og arbeidsledningen for isolasjonssprekker, kutt eller slitasjeskader. Vær spesielt oppmerksom på kabelender i nærheten av kontakter og holdere, hvor mekanisk påkjenning konsentreres. Sjekk alle koblinger for tetthet og korrosjon - en løs knast eller en grønnfarget kobberforbindelse introduserer motstand som genererer varme og forringer lysbuekvaliteten.
Isolasjonen på EPDM- og neoprenkabler er spenstig, men ikke uforgjengelig. Vanlige skadekilder inkluderer rullende utstyr som går over kabler, kabler drapert over skarpe strukturelle kanter og langvarig kontakt med slipende gnister eller skjærebrennervarme. Å føre kabler gjennom beskyttelseshylser i områder med mye trafikk og holde dem borte fra gulvet der det er mulig forlenger levetiden betydelig.
Bytt ut kabler etter planen, ikke bare ved feil. En kabel som har vært i tung daglig bruk i to eller flere år, har akkumulert betydelig ledertretthet selv om den ytre kappen ser intakt ut. Motstanden til en utmattet kabel er målbart høyere enn en ny kabel av samme størrelse, og forringelsen i lysbueytelsen er reell før noen synlig skade vises. Å ha reservekabler på stedet betyr at en kabelbytte tar minutter i stedet for å stenge en hel sveisestasjon.