Hvorfor rustfritt stål krever en annen tilnærming
Rustfritt stål motstår korrosjon på grunn av krominnholdet - typisk 10% eller høyere - som danner et passivt oksidlag på overflaten. Det samme laget er det som gjør det utilgivelig i sveiseverkstedet. Varme er det sentrale problemet: rustfritt stål leder varme omtrent en tredjedel så effektivt som bløtt stål, noe som betyr at energien fra lysbuen forblir konsentrert nær sveisesonen i stedet for å spre seg. Resultatet er rask varmeoppbygging, økt risiko for vridning, og - hvis temperaturen presses for høyt - et fenomen som kalles sensibilisering, der kromkarbider utfelles ved korngrensene og metallet mister sin korrosjonsmotstand akkurat der du trenger det mest.
Forurensning er den andre store variabelen. En stålbørste av karbonstål, en slipeskive som tidligere har berørt bløtt stål, eller olje fra bare hender på grunnmetallet kan alle introdusere fremmedlegemer i sveisesonen, såporøsitet eller eventuelt rust. Sveising i rustfritt stål er en prosess der forberedelse står for det meste av den endelige sveisekvaliteten – å få varmen og forurensningsvariablene under kontroll før lysbuen starter er det som skiller rene, korrosjonsbestandige sveiser fra sveiser som ikke fungerer.
Den gode nyheten er at prosessen er lærbar. TIG-, MIG- og stavsveising fungerer alle på rustfritt stål, hver egnet for forskjellige materialtykkelser og brukssammenheng. Å forstå hvilken prosess som skal brukes – og hvorfor – er den første beslutningen om å gjøre det riktig.
Velge riktig sveiseprosess
Tre prosesser dominerer sveising av rustfritt stål i praksis. Hver har en definert sweet spot.
TIG-sveising (GTAW) er presisjonsvalget. En ikke-forbrukbar wolframelektrode produserer lysbuen mens fyllstaven mates manuelt, noe som gir sveiseren fullstendig uavhengig kontroll over varmetilførsel og fyllstoffavsetningshastighet. Kjørt på DCEN (negativ likestrømselektrode) med 100 % argon-skjerming, produserer TIG de reneste sveisene på rustfritt stål – praktisk talt sprutfri, utmerket perleutseende og minimal varmepåvirket sone når teknikken er god. Det er standarden for tynnplate (under 3 mm), rør, matutstyr og enhver applikasjon der den ferdige sveisen vil være synlig. Avveiningen er hastighet: TIG er treg, og den manuelle fingerferdigheten som kreves krever øvelse å utvikle.
MIG-sveising (GMAW) passer til tyngre seksjoner og høyere produksjonsvolum. Tråden mates kontinuerlig, noe som øker avsetningshastigheten betydelig sammenlignet med TIG. På rustfritt stål er skyveteknikken standard - holder pistolen i omtrent 90 grader med en 5–15 graders reisevinkel - som opprettholder bedre gassdekning over kulpen. Valg av beskyttelsesgass er mer komplekst enn for karbonstål: ren CO₂ er skadelig for rustfritt, og ren argon produserer en kald, treg lysbue. De vanligste arbeidsgassene er en tri-blanding av 90 % helium / 7,5 % argon / 2,5 % CO₂ for kortslutningsoverføring, eller en 98 % argon / 2 % oksygenblanding for spraybueoverføring. Å få feil gassblanding er en av de vanligste årsakene til dårlige resultater for rustfri MIG.
Stangsveising (SMAW) er den mest tilgivende av de tre når det gjelder overflatebehandling, og den er levedyktig for feltarbeid eller tykkere seksjoner der TIG- eller MIG-utstyr er upraktisk. Elektrodene (E308, E316 eller E309 for ulik metallskjøt) inneholder fluss som genererer sin egen skjerming, og eliminerer behovet for ekstern gass. Varmetilførselen er høyere og mindre kontrollerbar enn TIG, noe som gjør vridning på tynne seksjoner en reell risiko. For strukturelle reparasjoner og tung fabrikasjon er stick et praktisk og effektivt alternativ.
| Prosess | Beste tykkelsesområde | Beskyttelsesgass | Varmekontroll | Ferdighetsnivå |
|---|---|---|---|---|
| TIG (GTAW) | Tynn til middels (<3 mm ideell) | 100 % argon | Utmerket (fotpedal / puls) | Høy |
| MIG (GMAW) | Middels til tykk (3 mm) | Tri-mix eller Ar/O₂-blanding | Bra (ledningshastighet / spenning) | Moderat |
| Stick (SMAW) | Tykke seksjoner / feltreparasjon | Ingen (fluksskjermet) | Begrenset | Moderat |
Overflateforberedelse og forurensningskontroll
Forberedelse for rustfri sveising er strengere enn for karbonstål, og reglene er verdt å behandle som ikke-omsettelige. Den første er verktøysegregering: ha et dedikert sett med børster, kverner og klemmer kun for rustfritt materiale. Når en stålbørste eller slipeskive kommer i kontakt med karbonstål, bærer den jernforurensning som vil overføres til rustfritt ved kontakt, og legger inn partikler som korroderer og undergraver det passive laget. Merk verktøyene og håndhev separasjonen konsekvent.
Selve overflaten må være ren for olje, fett, maling, blekkmerker og oksidasjon før sveising. Aceton eller et dedikert rustfritt avfettingsmiddel på en ren klut håndterer organisk forurensning. For oksidering eller fresing på avkuttede kanter, bruk et jernfritt slipemiddel eller en klaffeskive klassifisert for rustfritt - aldri en skive som har berørt karbonstål. Kuttemetoden er også viktig: plasmaskjæring og laserskjæring foretrekkes fremfor oksy-acetylen-skjæring for rustfritt materiale fordi de unngår karbonforurensning ved kuttekanten. Hvis oksy-acetylenskjæring er uunngåelig, må kanten slipes tilbake før sveising.
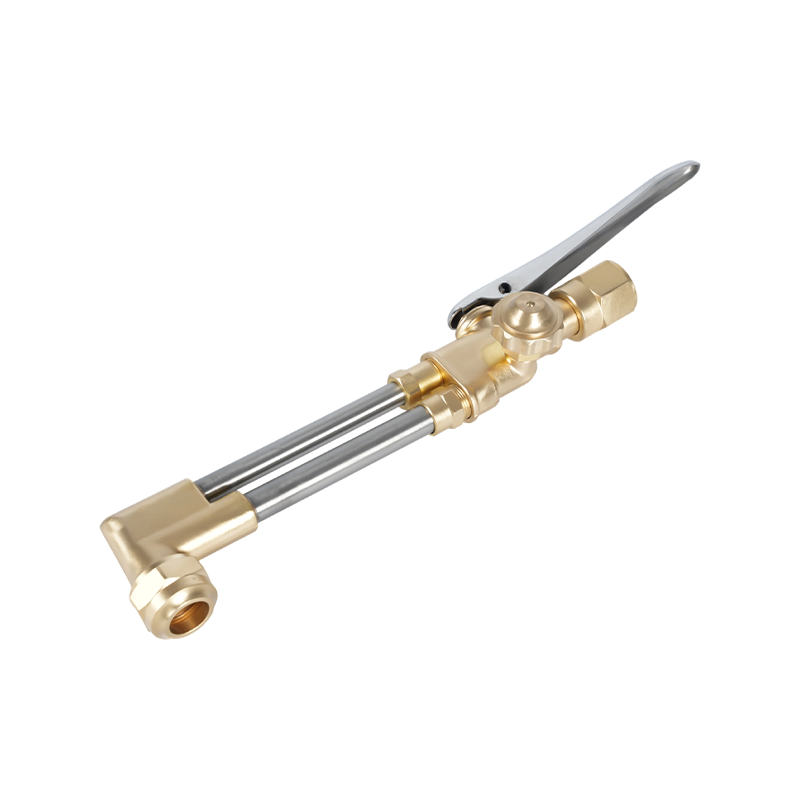
Leddpasningen skal være tett. Rotgap som overstiger 1,5 mm øker risikoen for gjennombrenning og inkonsekvent rotpenetrasjon, spesielt på tynt materiale. Heftesveiser med intervaller på 50 mm eller mindre holder skjøten på plass og reduserer forvrengning under hovedsveisekjøringen. A skjæreutstyr og brennerhåndtakssystem vurdert for presis gasskontroll er det passende verktøyet for skjæring av oksy-drivstoff eller forvarming som går foran rustfri sveising, og sikrer konsistent flammetilførsel uten å forurense kuttesonen.
Heat Control: The Core Technical Challenge
Varmestyring ved sveising av rustfritt stål kommer ned til to mål: å oppnå full fusjon uten å overopphete grunnmetallet, og å fordele varmen jevnt for å forhindre forvrengning. Begge krever bevisst teknikk i stedet for å stole på maskinen for å kompensere.
Mellompasstemperatur er nøkkelkontrollvariabelen på flerpasssveiser. Den maksimale interpass-temperaturen for austenittisk rustfritt stål (304 og 316-kvalitetene som oftest forekommer) holdes vanligvis til 150 °C (300 °F). Overskridelse av dette risikerer karbidutfelling og sensibilisering. På TIG reduserer en pulsinnstilling gjennomsnittlig varmetilførsel uten å ofre penetrering - toppstrømmen oppnår fusjon mens bakgrunnsstrømmen lar metallet avkjøles litt mellom pulsene. På MIG oppnår trådmatingshastighet og spenningsjusteringer en lignende effekt; en smalere tråddiameter reduserer også nødvendig strøm for en gitt penetrasjonsdybde.
For lengre sveisekjøringer, hopp over sveising (flytting til en annen del av skjøten med jevne mellomrom i stedet for å sveise kontinuerlig i én retning) fordeler varmen jevnere og reduserer den termiske gradienten som forårsaker vridning. Baktrinnssveising – sveising av korte trinn i motsatt retning av den generelle sveiseprogresjonen – er en annen effektiv teknikk for å håndtere varmeoppbygging i trange seksjoner. Kjølestenger, kobberstøtteplater og kjøleribber plassert ved siden av sveisesonen absorberer også overflødig energi og holder interpass-temperaturer innenfor rekkevidde.
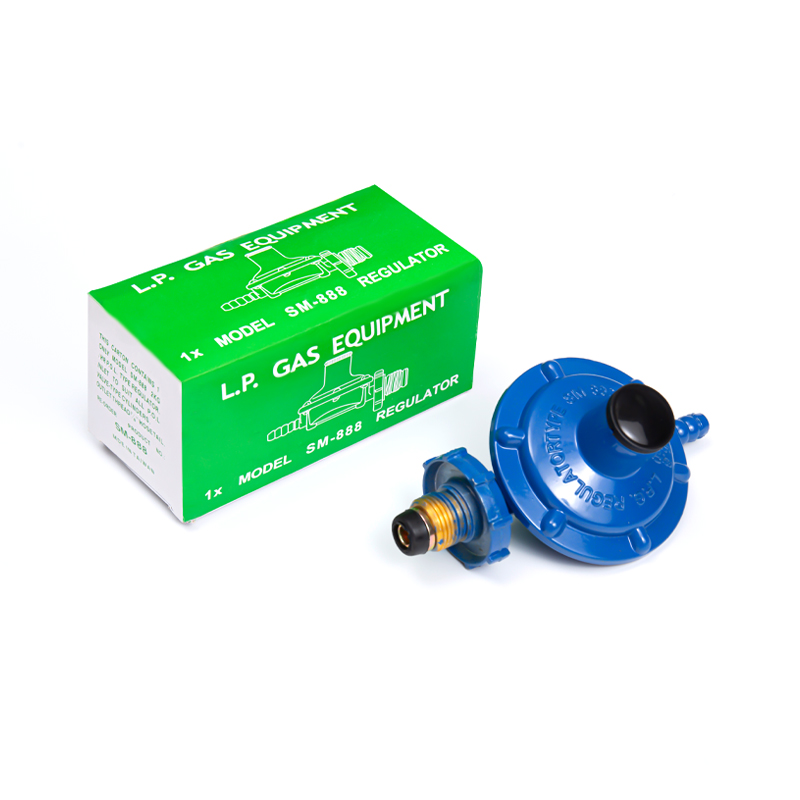
Nøyaktig gasstrykk ved regulatoren er like viktig som selve sveiseteknikken. Utilstrekkelig dekkgassstrøm etterlater sveisebassenget ubeskyttet, noe som forårsaker oksidasjon og porøsitet. Overdreven strømning skaper turbulens som trekker atmosfærisk luft inn i skjoldet. En kalibrert gasstrykkregulator tilpasset sveiseprosessen og krav til strømningshastighet er grunnlinjekontrollen for å opprettholde konsistent gassdekning gjennom hele sveisen.
Utstyr Essentials: fakler, tips og sikkerhet
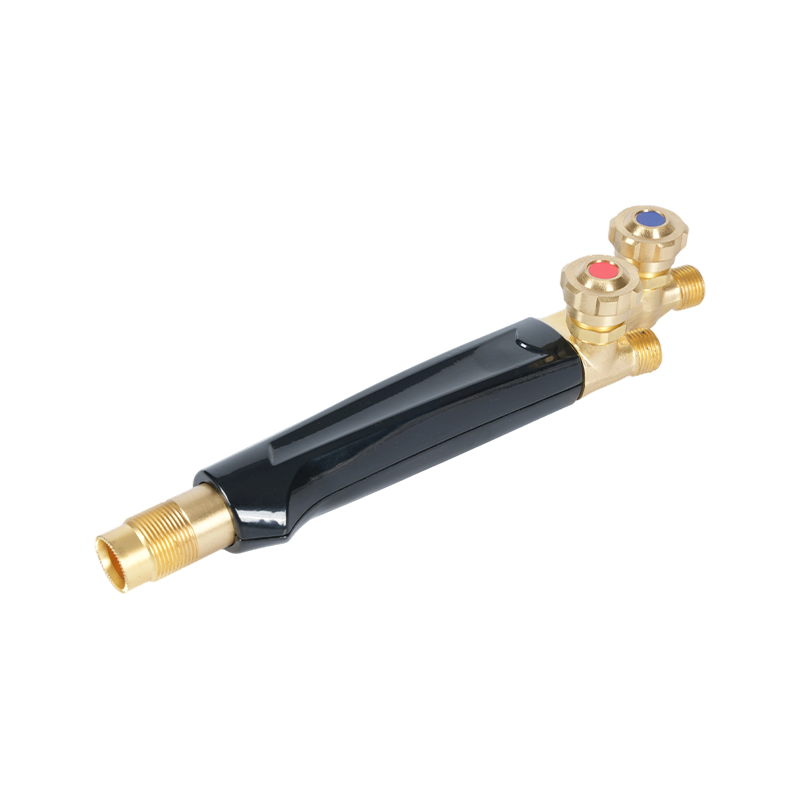
Fakkelen og dens forbruksvarer er der teknikk og utstyr krysses. For oxy-fuel-arbeid ved siden av rustfri fabrikasjon - forvarming av ferritiske eller martensittiske kvaliteter, ettersveising av spenningsavlastning eller skjæreoperasjoner på arbeidsstykket før sveising - påvirker brennerens kvalitet og vedlikehold direkte resultatet. Et godt vedlikeholdt varmebrenner designet for presis flammekontroll i metallbearbeidingsapplikasjoner leverer den kontrollerte, konsistente varmetilførselen som rustfritt krever, uten overspenninger eller tilbakeslag som forurenser arbeidsområdet eller skader grunnmetallet.
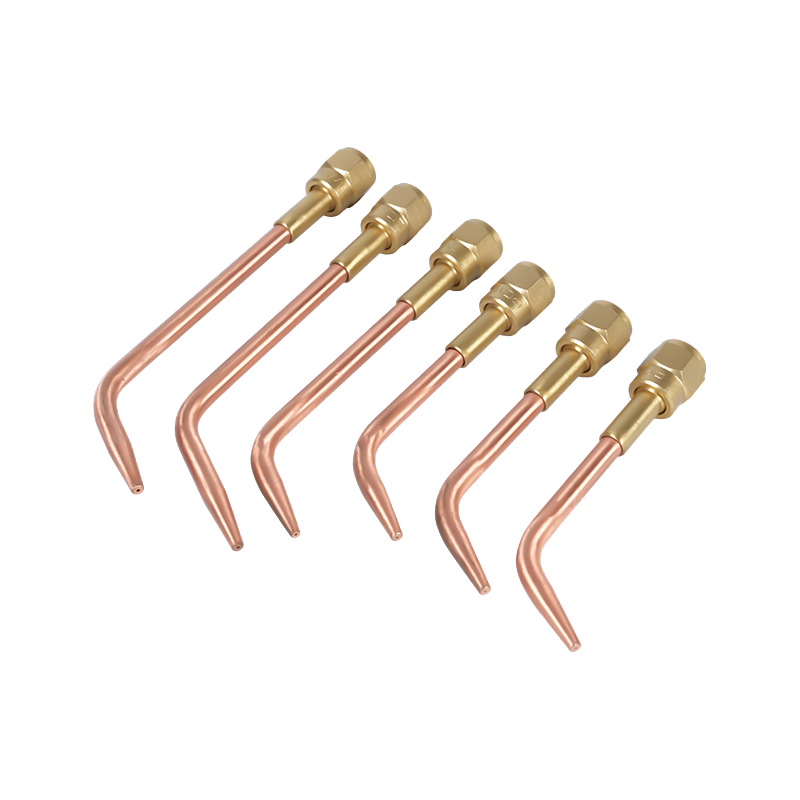
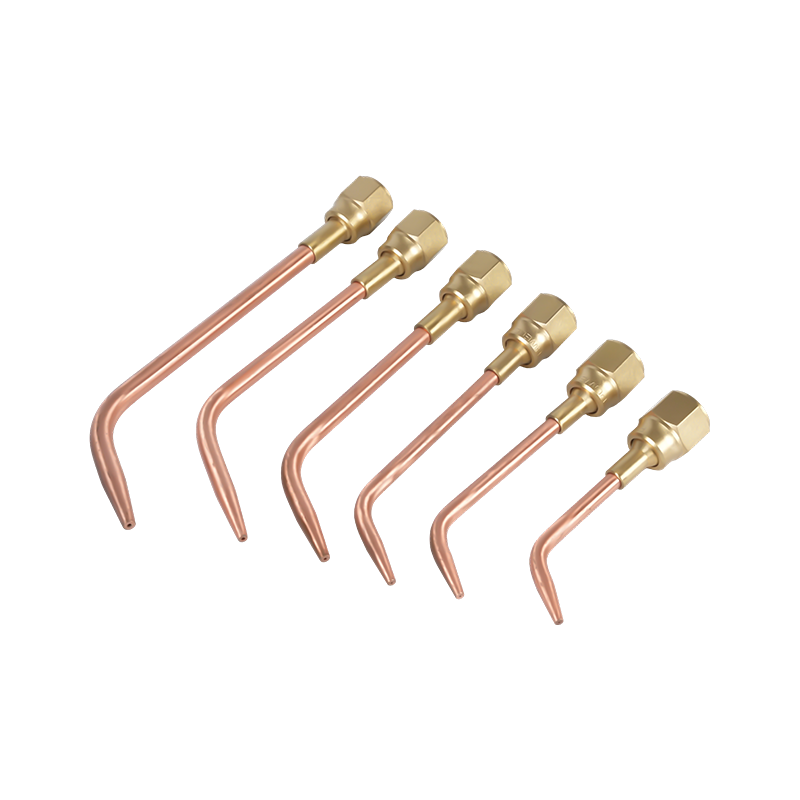
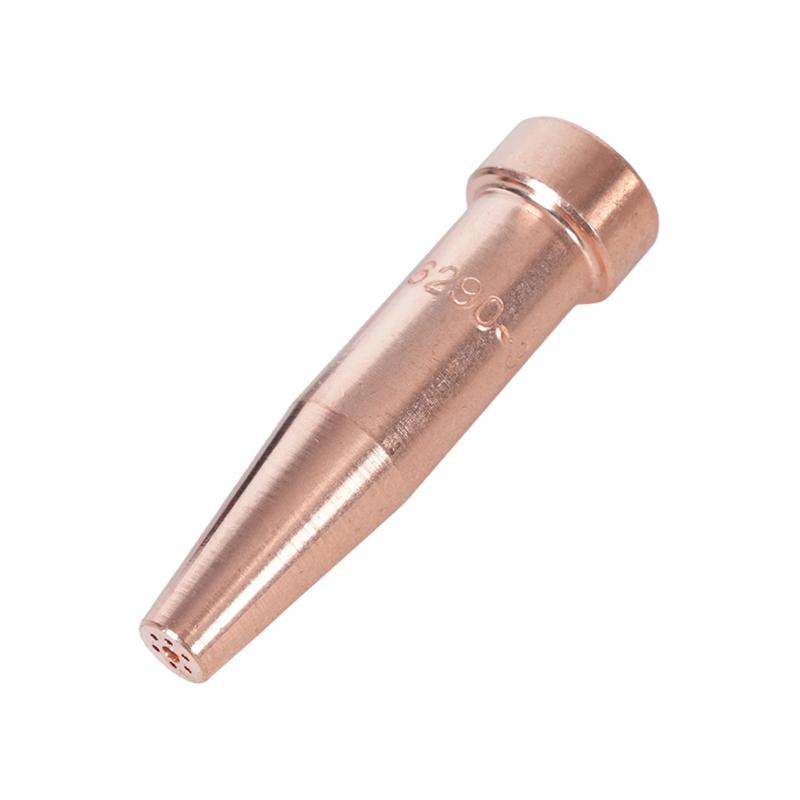
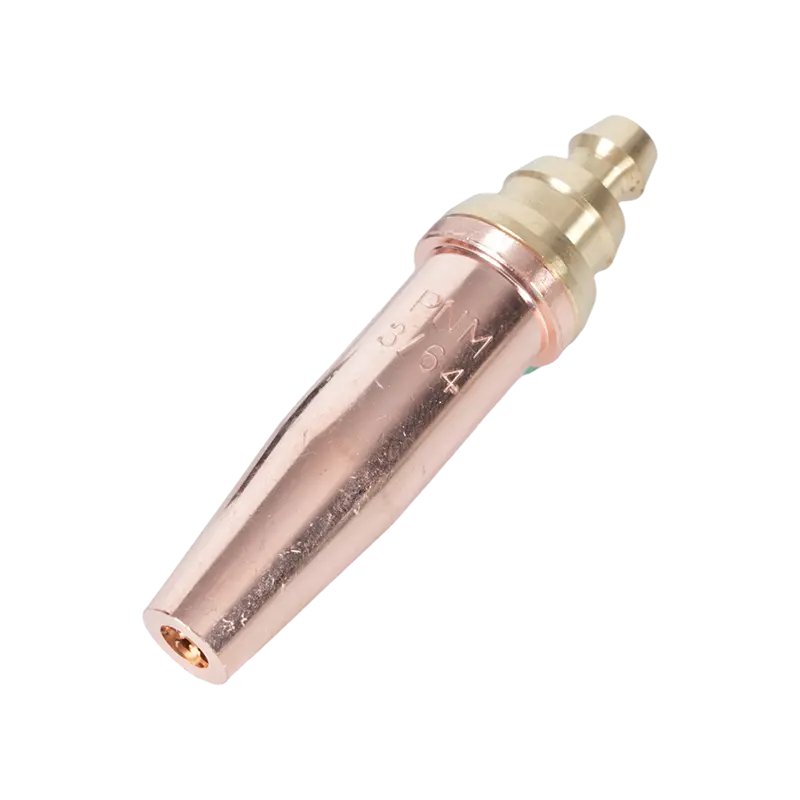
Fakkelspisser bestemmer flammens egenskaper. Riktig spissstørrelse for materialtykkelse og gasstype påvirker både varmeeffektiviteten og kvaliteten på skjærekanten hvis det er snakk om kutting. Skjærebrennerspisser og dyser valgt for den spesifikke gass- og materialkombinasjonen sikre en ren, oksidasjonsfri kant som krever minimalt etterarbeid før sveising. Bruk av en underdimensjonert spiss for tykt lager forårsaker ufullstendig kutting; en overdimensjonert spiss introduserer overdreven varme som forvrenger det omkringliggende materialet.
Tilbakeslag – tilstanden der flammen forplanter seg tilbake til brennerens kropp eller slange – er en alvorlig sikkerhetsrisiko i ethvert oksy-fuel-oppsett, og miljøer med rustfritt fabrikasjon er intet unntak. Tilbakeslagsavledere installert ved brenneren og regulatorforbindelsene avbryt omvendt flammevandring før den når slangen eller gasstilførselen. Disse enhetene er en obligatorisk sikkerhetskomponent i profesjonelle sveisemiljøer, ikke en valgfri oppgradering. Reguleringsveiledning fra organer, inkludert American Welding Society, forsterker deres bruk som standard praksis på ethvert oksy-fuel-brennersystem. For en omfattende oversikt over valg av sveiseprosess og fyllmetallkompatibilitet for rustfrie applikasjoner, NS ARCs komplette sveiseguide som dekker beskyttelsesgass, trådvalg og beste praksis for rustfritt stål er et nyttig referansepunkt for spesifikasjoner og fabrikanter.