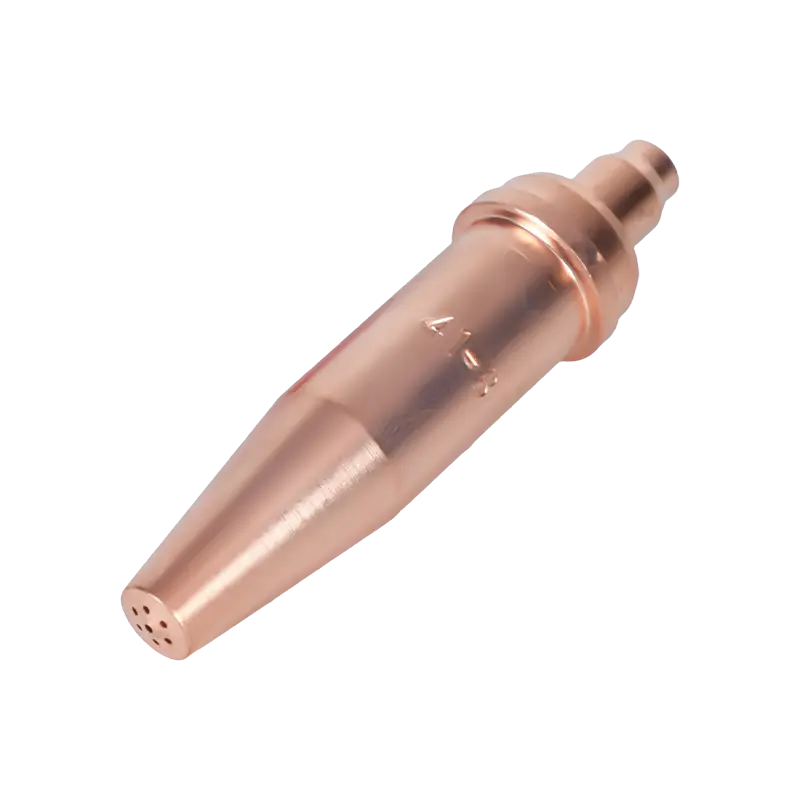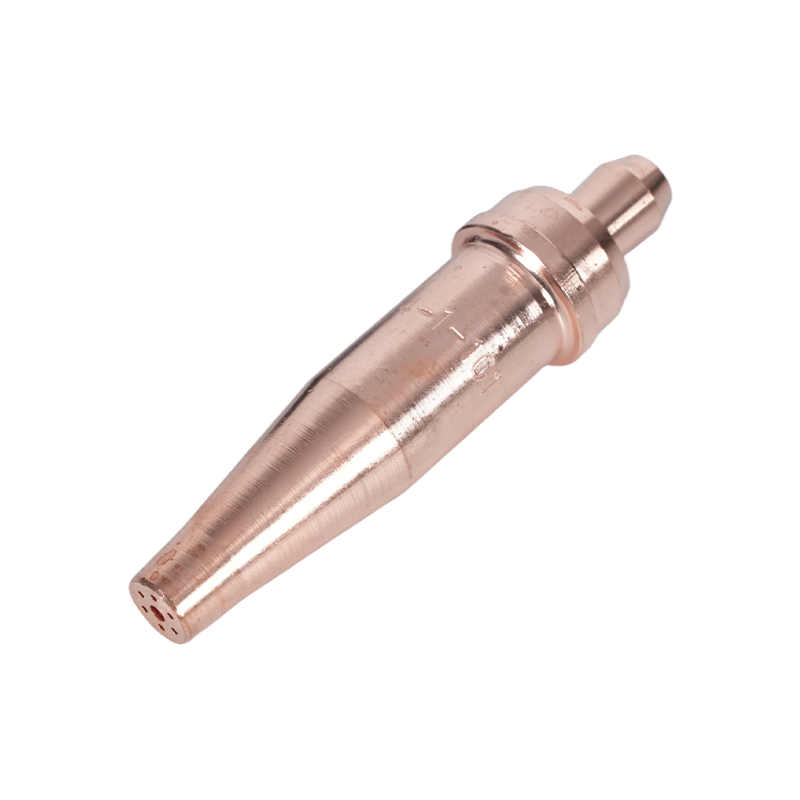
Et #1 tips, omtrent 28 psi oksygen og 4 psi acetylen, vil ta en 6 mm bløt stålplate fra hverandre på noen få sekunder. Kjør den samme brenneren på 25 mm plate uten å berøre noe, og kuttet stopper halvveis, snittet utvides, og noen ender opp med å slipe kanten tilbake til toleranse.
Ingenting om operatøren endret seg. Oksy-acetylen-skjæring er en av få metallbearbeidingsprosesser der oppsettsbeslutninger - spissstørrelse, gasstrykk, avstand og reisehastighet - bestemmer mer av resultatet enn hånden som holder fakkelen. Veiledningen nedenfor dekker oppsettsekvensen, spiss- og trykkvalg, flammejustering, sikkerhetsmaskinvare og maskinvarevalgene som gjør kutt repeterbare.
Hvor kuttekvaliteten faktisk bestemmes
Tre variabler kontrollerer kuttet: oksygenstrålehastighet ved spissen, forvarmingsvarmetilførsel og reisehastighet. To av de tre låses inne før flammen tennes, og det er grunnen til at en lommelykt som «skjærer dårlig» vanligvis har et oppsettsproblem i stedet for et operatørproblem.
- Spissens åpningstilstand og størrelse innstilt jethastighet. En spiss som har blitt rømt, sluppet eller kjørt med feil trykk for størrelsen mister hastighet og etterlater den klassiske grove, utvaskede snittet.
- Regulatorinnstillinger setter forvarming og kutte oksygenstrøm. Lavt oksygentrykk gir langsomme, ufullstendige kutt; for høyt trykk skaper turbulens, et bredt snitt og hardt slagg.
- Kjørehastigheten er den eneste variabelen som justeres under skjæringen. Dra linjer vinklet 10 til 15 grader bak vertikalen betyr at hastigheten er omtrent rett; nesten vertikale lag-linjer betyr for sakte, og flate lag-linjer betyr for raskt.
Setup Sequence: Order of Operations
Arbeid gjennom den samme sekvensen hver gang. De fleste klager på en "defekt lommelykt" spores tilbake til et hoppet trinn her i stedet for til selve fakkelen.
- Inspiser før tilkobling: sprukket eller hovent slangekappe, skadet spisssete, slitt ventilpakning.
- Knekk hver sylinderventil kort for å blåse ut støv, og lukk den deretter igjen.
- Monter regulatorene og stram innløpsmutrene med en skiftenøkkel i riktig størrelse, aldri en tang eller en rørnøkkel.
- Installer tilbakeslagssperre eller tilbakestrømningsventiler ved regulatoruttakene eller brennerinntakene, avhengig av hva koden din krever.
- Koble slangene til de riktige tappene og bekreft at koblingene er høyre venstre eller høyre gjengepar.
- Åpne sylinderventilene sakte. På en acetylensylinder må du ikke åpne mer enn en og en halv omdreining slik at den kan slås av raskt.
- Still inn arbeidstrykk med brennerventilene åpne, og lukk dem deretter.
- Lekkasjetest hver skjøt med såpevann eller lekkasjesøkende væske. Aldri med en flamme.
- Lys med gnistslag, ikke engangslighter eller fyrstikk.
Spissvalg og gasstrykk
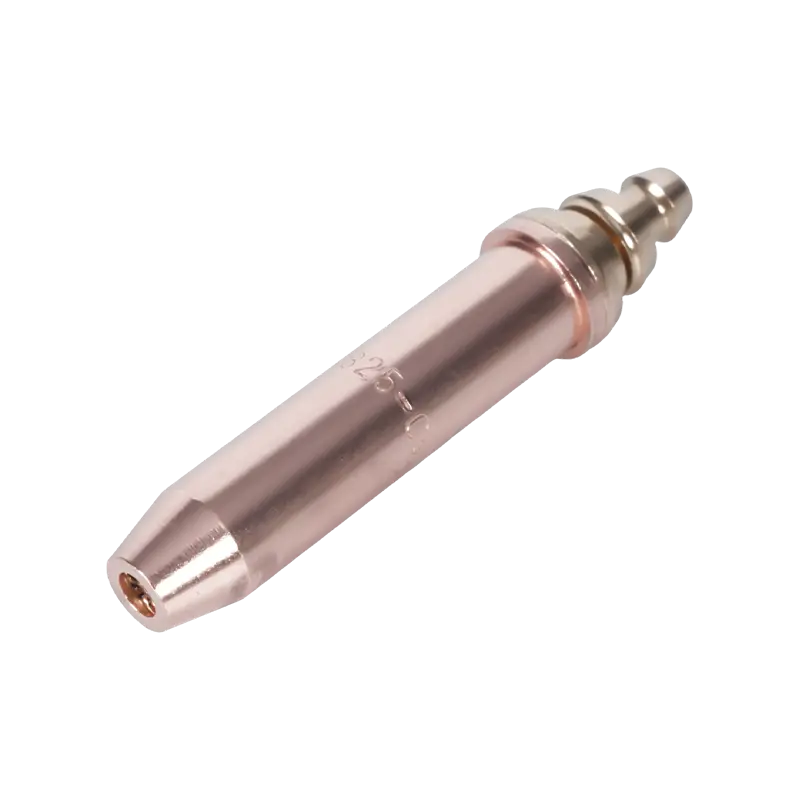
Spissstørrelse tilpasses først til platetykkelse, og alt annet følger av det. En spiss vurdert til 6 mm kan ikke tvinges gjennom 25 mm ved å øke trykket; åpningen vil rett og slett ikke passere nok oksygen, og det ekstra trykket blir til turbulens som eroderer den kuttede overflaten.
Regionsmønstre betyr like mye. En spiss som passer til et lommelyktsete i amerikansk stil vil ikke sitte riktig på en lykt med australsk eller britisk mønster selv når tråden ser tett ut. Todelte propanspisser gir en annen forskjell: forvarmings- og skjæreåpninger er separate, så de kan ikke byttes ut med acetylenspisser i ett stykke.
| Platetykkelse | Typisk spissstørrelse | Oksygentrykk | Acetylentrykk | Praktisk merknad |
|---|---|---|---|---|
| 3 til 6 mm | 0 eller 1 | 20 til 25 psi | 3 til 5 psi | Rask reise, kort forvarming |
| 6 til 12 mm | 1 eller 2 | 25 til 30 psi | 4 til 6 psi | Jevn hastighet, til og med draglinjer |
| 12 til 25 mm | 2 eller 3 | 30 til 40 psi | 5 til 8 psi | Langsommere reise, se etter slagg |
| 25 til 50 mm | 3 eller 4 | 40 til 50 psi | 7 til 10 psi | Stikk hull i platekanten |
| 50 til 100 mm | 5 eller 6 | 50 til 60 psi | 8 til 12 psi | Høy oksygenstrøm, to-trinns forvarming |
Når kuttet er i gang, juster fra diagrammet i stedet for bort fra det. En avrundet toppkant med slagg sveiset til bunnen betyr vanligvis at oksygentrykket er for høyt eller at bevegelsen er for langsom. En myk, gummiaktig slagglinje og et ufullstendig gjennombrudd betyr vanligvis at trykket er for lavt eller at bevegelsen er for rask.
Tipspleie er den billigste ytelsesoppgraderingen som finnes. Rengjør åpninger med riktig spissrens, aldri bor eller sveisetråd, og skift ut spisser hvis forvarmehull har blitt ovale eller hvis sete er riper. Vår guide til valg av skjærebrennerspiss, oppsett og vedlikehold dekker renholdsrutiner og feilsøking mer detaljert.
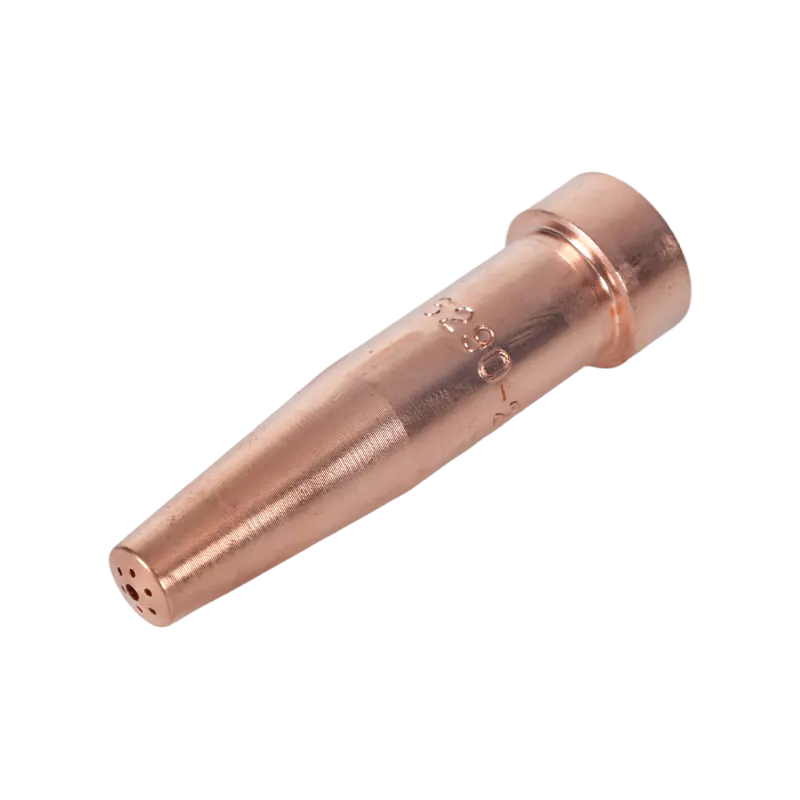 6290-serien Acetylen-skjærespiss for amerikansk-stil fakler Denne acetylen-skjærespissen passer til A735- og A623-brennere og dekker 1–300 mm stål; nyttig for tynnplate- og piercingsarbeid der acetylen fortsatt foretrekkes. Se produkt →
Acetylen eller propan
For 20 mm plate og over vinner propan vanligvis på kostnaden per meter kutt. For tynnere plater, piercing og eventuell lodding eller oppvarming, er acetylen fortsatt det beste drivstoffet.
- Acetylen brenner varmere i oksygen, nær 3100 grader celsius, og forvarmes raskere, noe som passer til tynnplate, piercing og sveising.
- Propan har lavere flammetemperatur, men en større varmekonvolutt som holder på tykke seksjoner, og det er billigere per sylinder og tryggere å lagre.
- Acetylen er ustabilt over omtrent 15 psi, så acetylentrykket forblir lavt og sylinderventilregelen betyr noe.
- Propan bruker merkbart mer oksygen for samme kutt, så oksygenpåfylling blir hovedkostnaden.
- De to drivstoffene trenger forskjellige tips. Å bytte dem endrer flammeform, forvarmingstid og kuttekvalitet.
Flammejustering og skjæreteknikk
Tenn først på acetylen, og tilsett deretter oksygen til den indre kjeglen er lys, skarpt definert og avrundet i spissen. Den nøytrale flammen er det de fleste skjærediagrammer antar. En oksiderende flamme med en kort, spiss kjegle kutter noen stål raskere, men sliter på spissene og oksiderer kuttflaten; en karburiserende flamme med en lang fjær tilfører karbon og bremser kuttet, så den holdes vanligvis for spesifikke oppvarmingsjobber.
Ta tuppen til platen ved omtrent 90 grader, forvarm startpunktet til en matt kirsebærrød, åpne deretter oksygenhåndtaket helt og gå av. Hold avstanden stødig på 3 til 5 mm. Å ri spissen på platen overopphetes den og vasker ut snittet. For skrå kutt, vipp brenneren i kjøreretningen og reduser hastigheten litt slik at fasingen forblir rett.
Sikkerhetsmaskinvare som hører hjemme i hvert oppsett
Tilbakeslagssperre og tilbakeslagsventiler er de to elementene som oftest mangler fra en lommelykt som har vært i bruk i årevis. En tilbakeslagsventil stopper gassen som strømmer bakover; en tilbakeslagssperre stopper også en flammefront som beveger seg tilbake nedover slangen mot regulatoren og sylinderen. Stoppere ved regulatorutløpet beskytter slangen og sylinderen, mens stopperne ved brennerinntaket beskytter operatørenden. Mange nettstedskoder krever begge deler.
- Oksygen- og drivstoffslanger er ikke utskiftbare; bruk riktig karakter- og fargekonvensjon for din region.
- Bruk aldri oksygen i stedet for trykkluft for å rengjøre eller blåse ned.
- Ventiler arbeidsområdet; acetylen, propan og oksygen endrer alle sammensetningen av luften rundt operatøren.
- Hold brannvakt i den perioden din varme arbeidstillatelse spesifiserer, vanligvis 30 minutter etter siste kutt.
- Sjekk slanger for brannskader og sprekker hvert skift; en slange som har blitt kjørt over av en plate er en lekkasje som venter på å dukke opp.
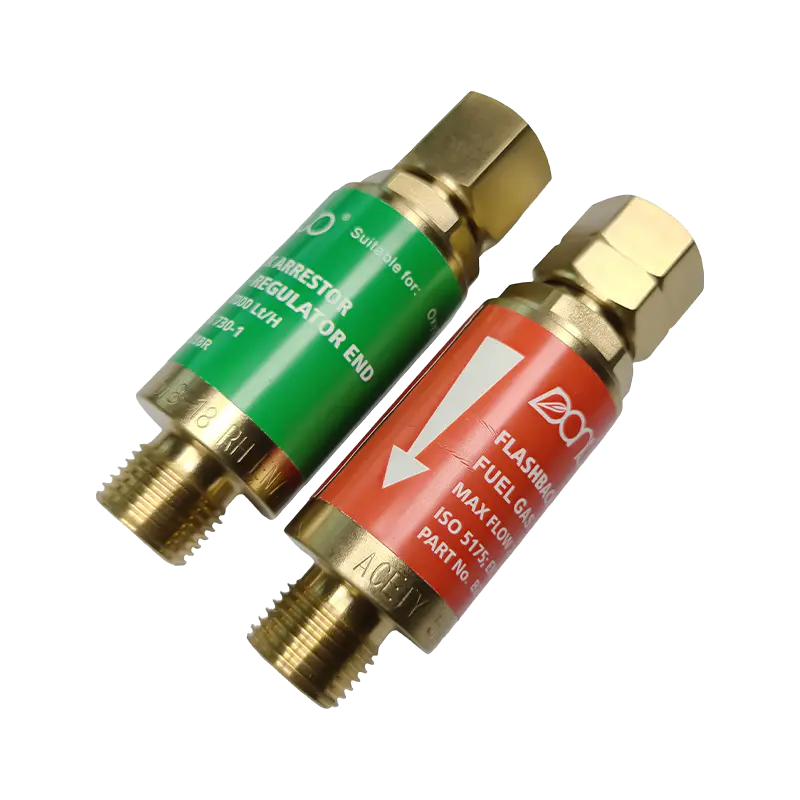 B288 Series Oxy-Acetylen Flashback Arrestor Denne avlederen mangler ofte fra eldre brennere, og beskytter oksy-acetylen-sveising og skjæreoppsett fra tilbakeslag og omvendt strømning, med oksygen- og gassmodeller. Se produkt →
Tilpasse fakkelkroppen og håndtaket til jobben
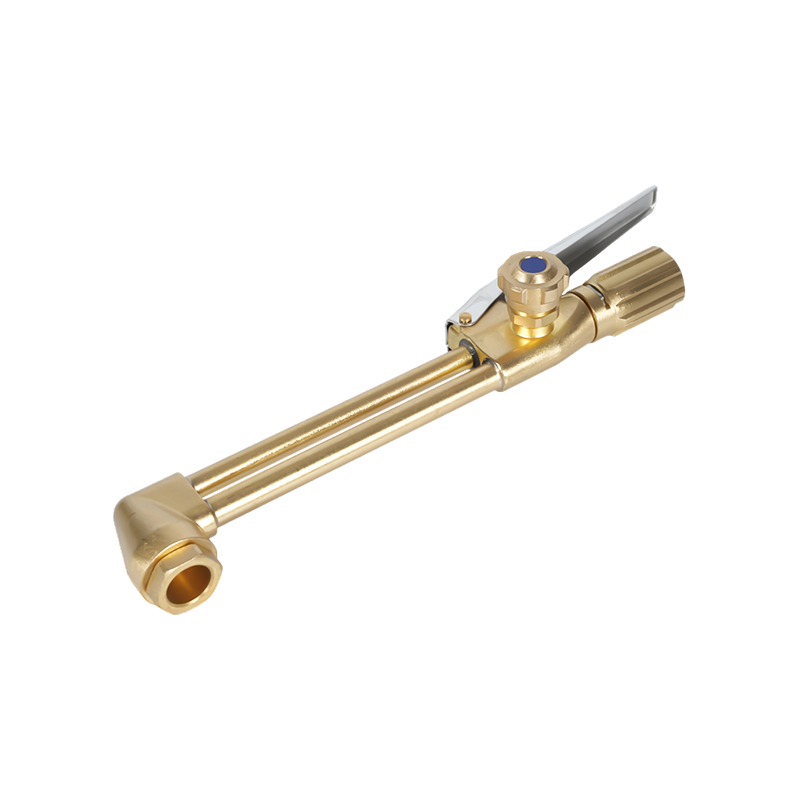
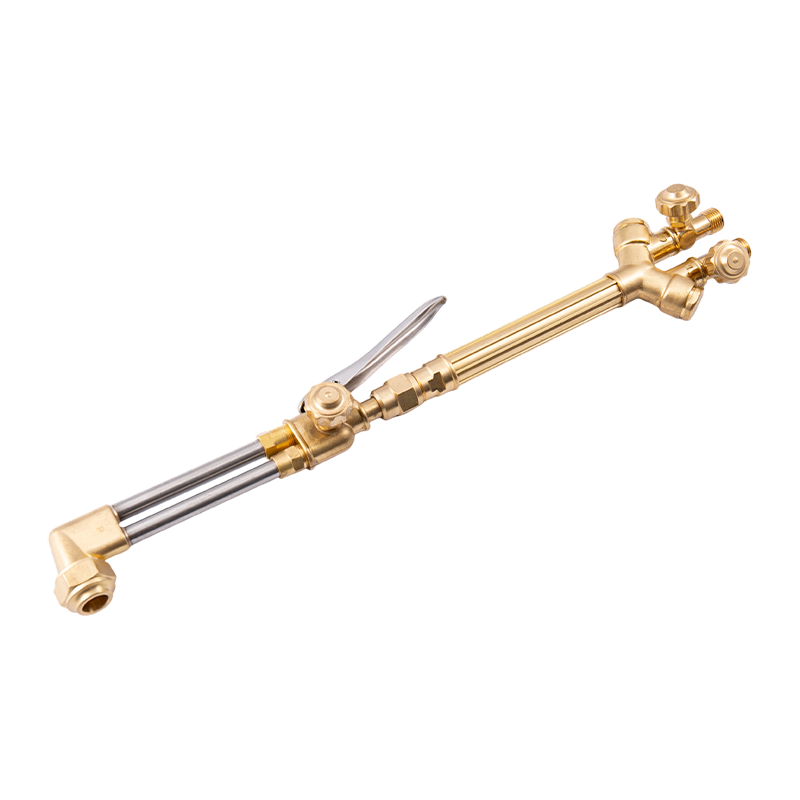
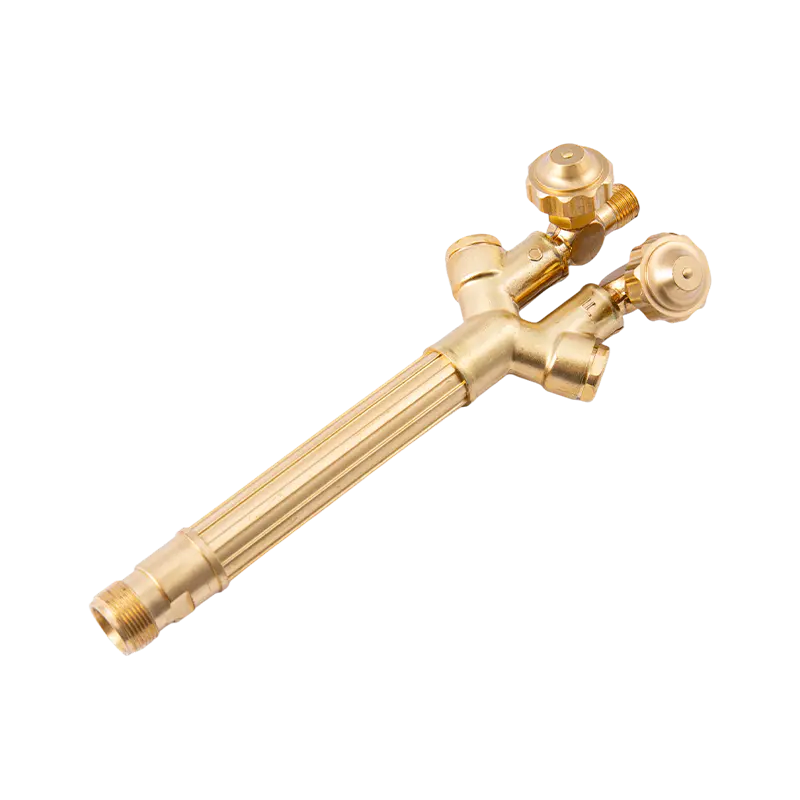
Lommelyktens maskinvare er gradert etter plikt: tung, middels og lett. Et kraftig skjæreutstyr med et matchende håndtak holder trykket og holder seg kjølig gjennom produksjonsskjæring med tykke plater. Et lett håndtak gjør samme jobben på metallplater med mindre vekt i hånden, men det vil ikke overleve kontinuerlig arbeid på 50 mm plate.
Tre detaljer avgjør om en lommelykt passer til et eksisterende oppsett. Regionmønsteret bestemmer spiss-, feste- og håndtakskompatibilitet, siden amerikanske, australske, britiske og japanske mønstre bruker forskjellige sete- og gjengestandarder. Formatet er også viktig: kombinasjoner av feste og håndtak er billigere å vedlikeholde fordi bare den slitte delen skiftes ut, mens håndlykter i ett stykke er enklere for sporadisk bruk. Materialet følger arbeidsstillingen, med messingkropper som motstår varme og slitasje og holder gjengene godt, og aluminiumshåndtak som skjærer vekt for overheadarbeid.
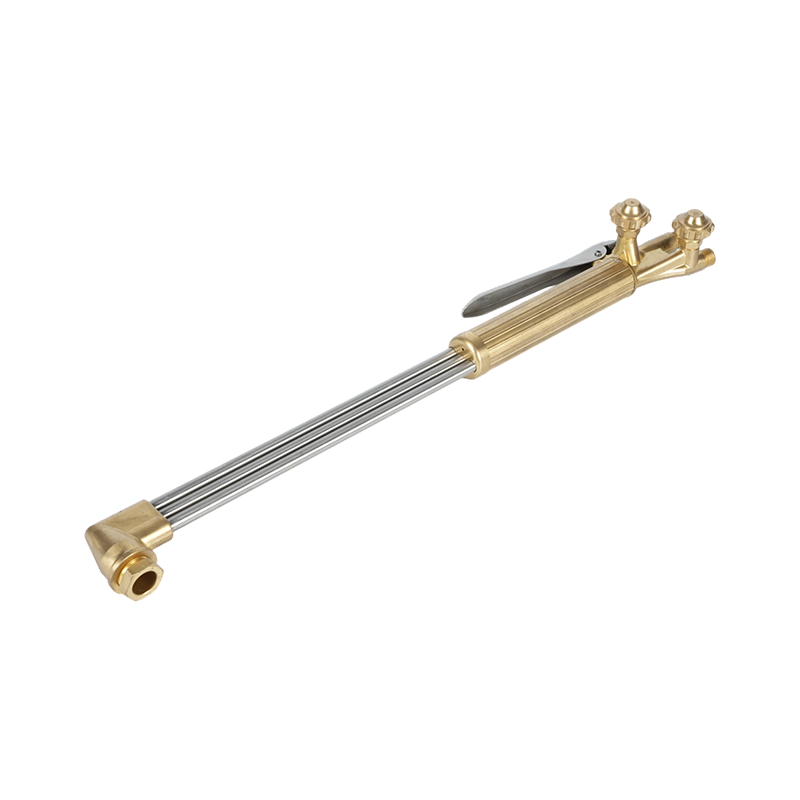 B400 Heavy-Duty håndholdt oksygen acetylen skjærebrenner Kraftig håndholdt lommelykt for acetylen- eller propanskjæring opptil 300 mm, med dobbeltrørstrøm og smidd messinghode; dresser fabrikasjon, skipsbygging og reparasjon. Se produkt →
Innkjøp av lommelykter, tips og reservedeler
For distributører og produsenter handler de praktiske spørsmålene om kontinuitet: kan den samme tipsserien bestilles på nytt om to år, er seter og gjenger konsistente batch til batch, og kan reservedeler leveres under din egen etikett? En leverandør som driver materiell, formfremstilling, smiing, maskinering og testing internt kan holde disse toleransene, og kan også produsere deler til en kundetegning når ikke noe standardmønster passer til en eksisterende brenner.
Hvis du matcher tips og håndtak til en eksisterende flåte, eller planlegger en OEM-serie, send dine tegninger og trådspesifikasjoner gjennom vår kontaktside og vi kommer tilbake med det nærmeste standardmønsteret eller et tilpasset alternativ.