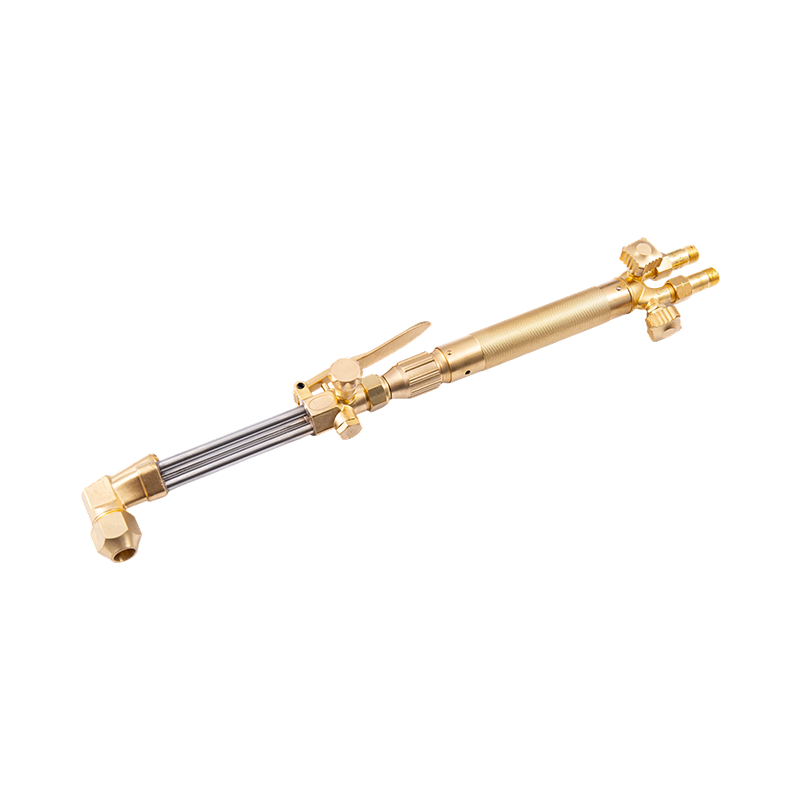
En skjærebrenner som spretter på tuppen, et snitt som driver til den ene siden, en spiss som fortsetter å smelte seg sammen med platen - disse feilene starter vanligvis ikke i nærheten av der de dukker opp. De starter med et diagram som viser formen på verktøyet, men ikke banen til gassen. Spor oksygen og acetylen fra sylinderventilen til skjæreåpningen, og de fleste benkeproblemer kan diagnostiseres på et minutt, og reservedeler kan bestilles uten gjetting.
Den korte versjonen: på en standard oksy-acetylenbrenner med to slanger, kjører drivstoff og oksygen i separate linjer hele veien til mikseren inne i skjæreutstyret, hvor de kombineres i forholdet tuppen er designet for. Den skjærende oksygenhendelen åpner en tredje, mye større passasje som omgår blanderen fullstendig. Alt annet på tegningen – regulatorer, stoppere, nåleventiler, spissmutter – finnes for å måle eller beskytte disse tre strømmene.
Gassbanen er diagrammet
De fleste verksted-veggdiagrammer er eksploderte visninger: deler ordnet etter posisjon. Et arbeidsdiagram er et flytskjema. Følg den i rekkefølge og hver komponent har nøyaktig én jobb.
- Acetylensylinderventil, åpnet ikke mer enn en og en halv omdreining; oksygenflaskeventilen åpnet helt.
- Regulatorer, en per sylinder, senker høyt lagringstrykk til et lavt leveringstrykk.
- Slanger, konvensjonelt røde for drivstoff og grønne, svarte eller blå for oksygen, med venstregjenger på hver drivstoffgass-kobling slik at de to ikke kan byttes om.
- Tilbakeslagssperre eller tilbakeslagsventiler ved regulatoruttakene, og ofte ved brennerens inntak også.
- Brennerinntaksfittings, deretter de to nåleventilene på håndtaket.
- Blanderen, hvor forvarm oksygen og drivstoffgass kombineres før den kommer inn i spissen.
- Skjærespissen, der forvarmingsåpninger ringer en sentral oksygenåpning for skjæring.
| Komponent | Posisjon i flyten | Hva skal verifiseres |
|---|---|---|
| Regulator | Direkte på hver sylinder | Leveringsmåler viser tiltenkt lavtrykk, ikke sylindertrykk |
| Slange | Sylinder til brennerinnløp | Fargekoding, venstre drivstoffmutter, ingen sprekker i nærheten av krympen |
| Arrestor | Regulatoruttak eller brennerinntak | Flytpilen vender mot fakkelen; element ikke forurenset med olje |
| Nåleventiler | Håndtakskropp | Jevn vandring, ingen lekkasje forbi pakningen, knotter fargekodet |
| Mikser | Basen på skjærefestet | Rene dyser, uskadede O-ringer, riktig type for brenneren |
| Kuttespak | Baksiden av vedlegget | Åpnes helt, klikker igjen, ingen kryp |
| Spissen og mutteren | Foran på vedlegget | Sete fritt for hakk, riktig spissnummer, åpninger fri |
To tall i den kjeden er ikke omsettelige. Acetylentilførselstrykket bør holde seg på eller under 15 psig; ovenfor at gassen blir ustabil i slangen, og risikoen skifter fra upraktisk til genuint farlig. Slangeboring er også viktig: 1/4 tomme er normalt opp til omtrent spissstørrelse 5, mens 3/8 tomme brukes på større spisser, slik at den skjærende oksygenstrømmen ikke sultes.
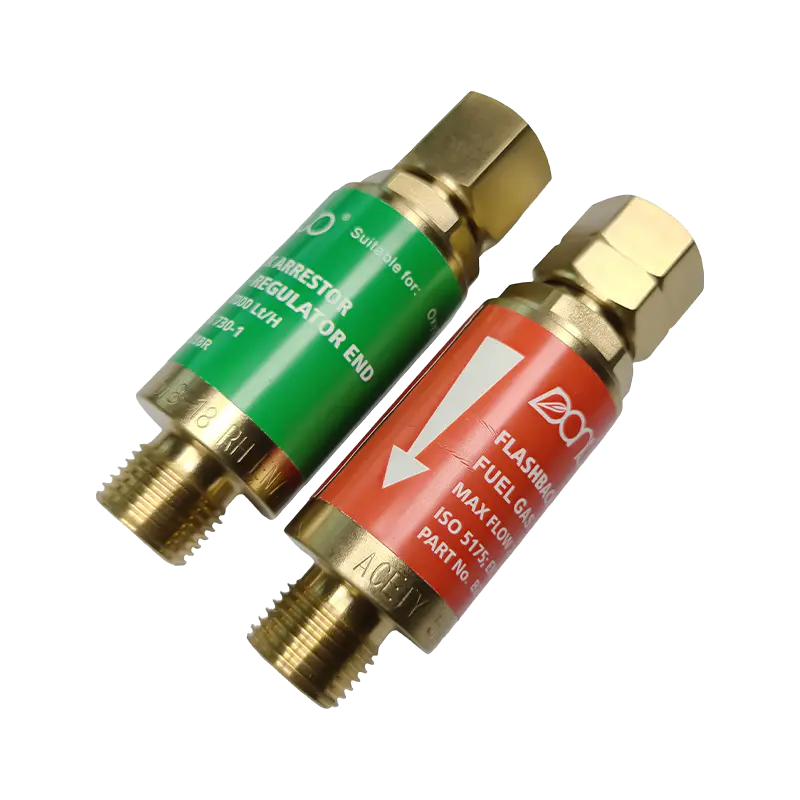 B288 Oksy-acetylen Flashback Arrestor Series For oksy-acetylensveising og -skjæring tilbyr B288-serien oksygen- og drivstoffgassmodeller med flere gjengeforbindelser og tilbakeslags-/reversstrømbeskyttelse for brenneroppsett. Se produkt →
Inne i håndtaket og skjæretilbehøret
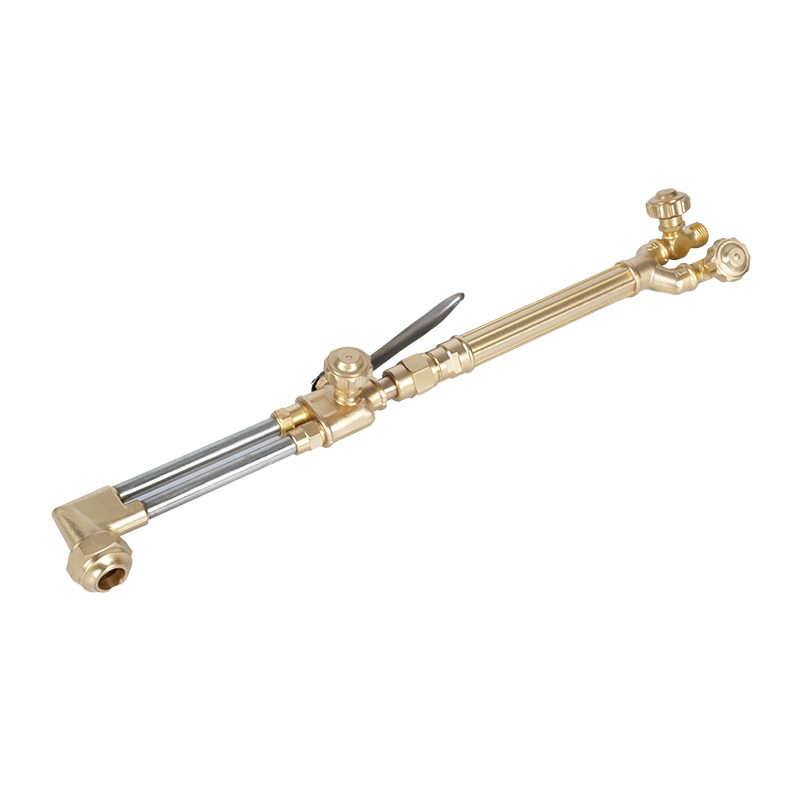
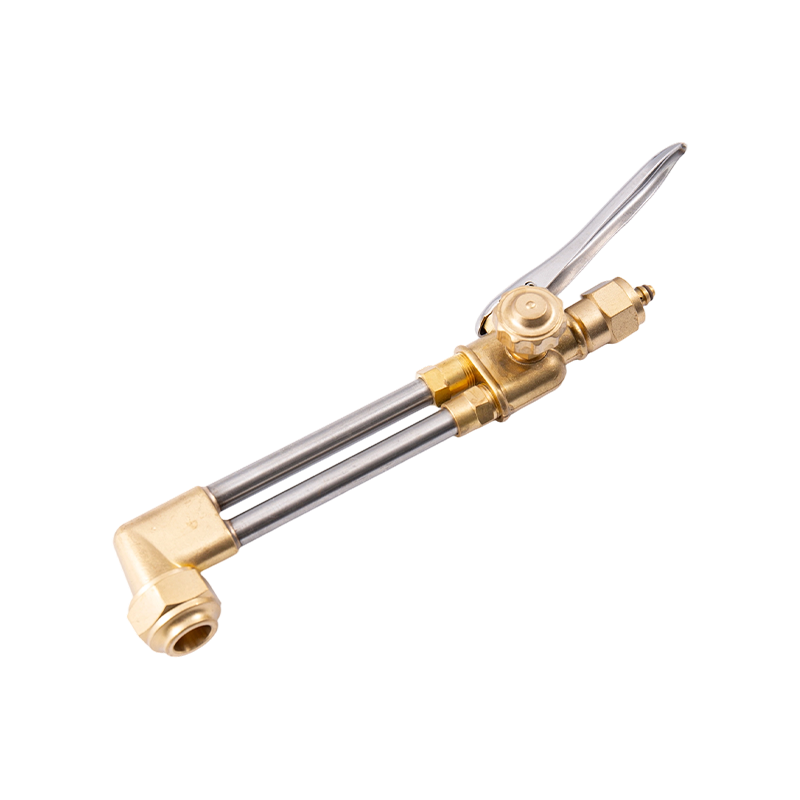
En todelt brenner deler seg i et håndtak og et skjæreutstyr som forbinder den med to rør og en unionsmutter. På de fleste design har håndtaket ikke noe blandekammer i det hele tatt - det er et par ventilhus med stengler, pakninger og knotter.
Nåleventiler
Drivstoff- og oksygenknappene måler forvarmer gass og justeres sammen: åpne drivstoffet litt, tenn det, tilsett deretter oksygen til den lyse indre kjeglen forkortes til en nøytral flamme. Diagrammer tegner vanligvis disse som to små sirkler. I praksis er de blant de første delene som ble byttet ut, fordi overstramming gjør at stammesetet blir skåret ned og flammen slutter å reagere på justering.
Blander eller injektor
Mikseren sitter ved bunnen av vedlegget og er der tegningen får sin behold. Liktrykksbrennere kombinerer de to gassene ved lignende trykk. Injektorbrennere bruker en liten oksygenstråle for å trekke drivstoffgass inn i kammeret, og holder blandingen stabil når acetylentrykket synker. En slitt mikser viser seg som en flamme som endrer karakter når fakkelen vippes, eller et knall på baksiden.
Kutte oksygen spak
Spaken åpner en ventil som slipper inn en høyvolum oksygenstrøm rett inn i midten av tuppen, og omgår blanderen. Den skal åpnes helt og lukkes skarpt. En spak som kryper gir en fillete kant og et overdimensjonert snitt uten noen annen åpenbar årsak.
Spissmutter og sete
Mutteren klemmer et konisk sete mot en matchende avsmalning på spissen. Dette er en metall-til-metall-tetning, ikke en gjengetetning. Et enkelt hakk på setet lar oksygen strømme inn i forvarmingskanalene og skaper den velkjente klagen om at spissen fortsetter å poppe uansett hvordan ventilene er stilt inn.
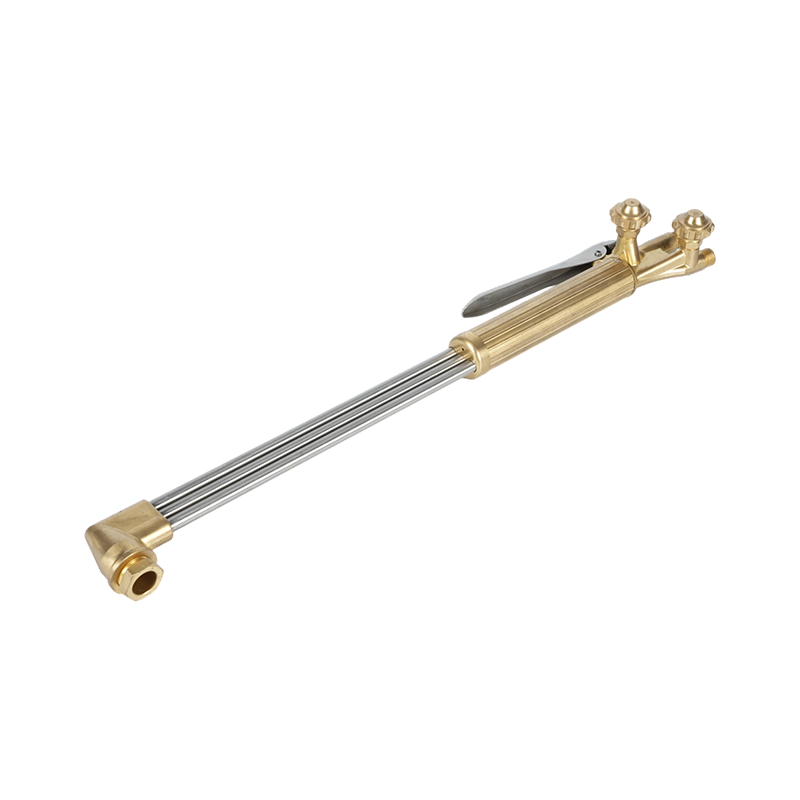 B400 Heavy-Duty håndholdt oksygen acetylen skjærebrenner Torørs håndholdt brenner for krevende skjæring opp til 300 mm, kompatibel med acetylen og propan og 1502/1503 dyser for tungt fabrikasjonsarbeid. Se produkt →
Slik ser spissen ut i tverrsnitt
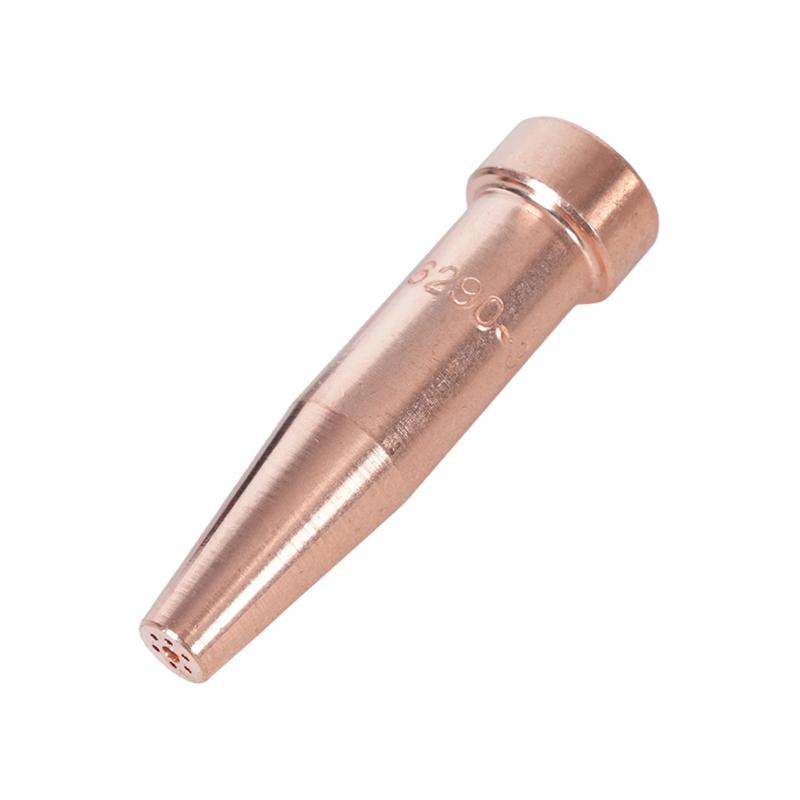
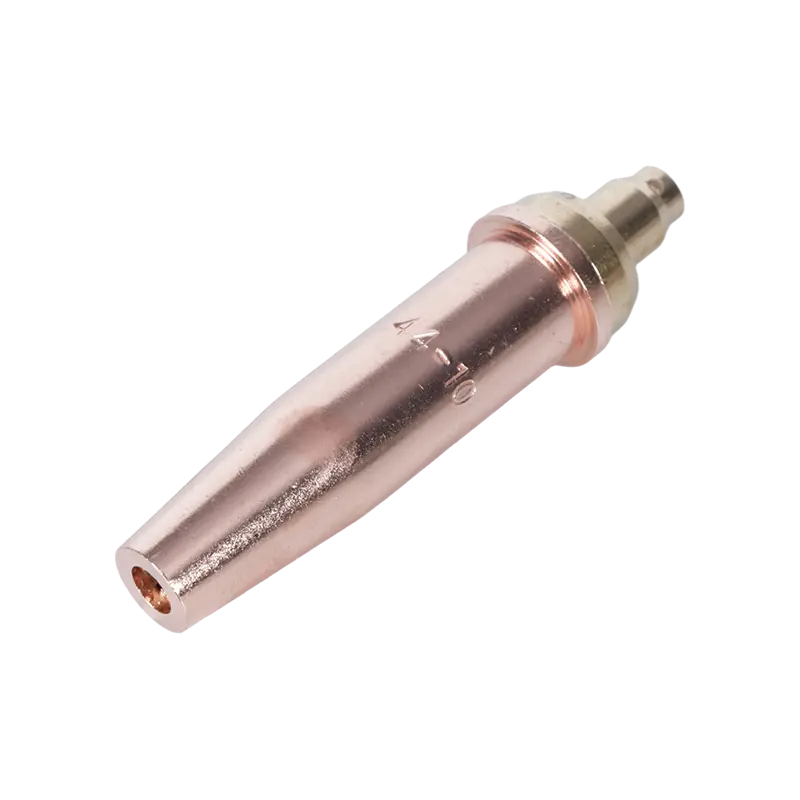
Zoom inn og diagrammet blir en liten sammenstilling: en sekskant eller riflet kropp, et konisk sete, en ring med forvarmingsåpninger - vanligvis fire til seks, flere på store størrelser - og en sentral kutteåpning. Tipsnummeret er stemplet på kroppen, og det nummeret styrer hele oppsettet.
Kutting smelter ikke. Forvarmingsflammene hever en flekk av stål til antennelsestemperaturen, omtrent 870 °C (1600 °F), og oksygenstrålen oksiderer deretter jernet og sprenger oksidet ut av snittet. Det er grunnen til at tilstanden til forvarmingsåpningene er viktigere enn de fleste operatører forventer: et delvis blokkert hull gjør at den ene siden av snittet blir kald, og snittet bøyer seg bort fra linjen.
Matchende spissstørrelse, tykkelse og trykk
Publiserte diagrammer varierer etter produsent, drivstoffgass og spissserie, men forholdet er konsistent: spisstallet stiger med platetykkelsen, skjæreoksygentrykket øker med spisstallet, og reisehastigheten faller.
| Platetykkelse | Typisk tipsnummer | Kutte oksygentrykk |
|---|---|---|
| 3 mm (1/8 tommer) | 000 | 20–25 psig |
| 6 mm (1/4 tommer) | 00 | 20–25 psig |
| 10 mm (3/8 tommer) | 0 | 25–30 psig |
| 20 mm (3/4 tommer) | 1 | 30–35 psig |
| 25 mm (1 tommer) | 2 | 35–40 psig |
| 50 mm (2 tommer) | 3 | 40–45 psig |
| 100 mm (4 tommer) | 5 | 45–55 psig |
To praktiske notater. Propanspisser har større forvarmingspassasjer og bruker mer oksygen enn acetylenspisser med samme antall, så et diagram skrevet for ett drivstoff er ugyldig for det andre. Og hvert trykk i ethvert diagram måles ved regulatoren gjennom en gitt slangelengde; på løp mye lengre enn 25 fot, legg til litt leveringstrykk og sjekk flammen på nytt før du legger skylden på spissen.
Fire detaljer som tegningen vanligvis utelater
- Arrestor plassering. Regulator-endeavledere beskytter sylindrene; tilbakeslagsventiler i brenneren beskytter operatøren. Mange diagrammer viser det ene og ikke det andre. På en travel benk passer begge.
- Tips standoff. Den indre kjeglen skal sitte 1,5 til 3 mm fra platen. Kontakt overoppheter spissen og starter en pop-syklus som ingen ventiljustering vil kurere.
- Dra og føre vinkel. Dralinjer lener seg med kjøreretningen, og en 10 til 15 graders ledning kompenserer på tykkere plate. Et diagram som viser et perfekt vertikalt snitt viser et ideal, ikke et resultat.
- Rengjøring av åpninger. Forvarmingshull rengjøres med en riktig dimensjonert spissrens, aldri et bor. Boring fjerner målekanten og trekker ut spissen.
Gasshåndteringsdisiplin hører hjemme i samme tegning. Vår guide til sikkerhetstiltak ved bruk av skjærebrenner dekker lekkasjetesting, lyssekvens og stans i den rekkefølgen de skal skje.
Spesifisere en lommelykt mot diagrammet
Når flyten er klar, blir kjøpsbeslutninger enklere. Tre spørsmål avgjør det meste. Hvilken driftsklasse krever arbeidet - tungt, middels eller lett, reflektert i veggtykkelse, ventilstammer og smidd messing kontra aluminiumshåndtak? Hvilken regional standard følger tipsene og setene, siden amerikanske, australske, britiske og japanske mønstre ikke veksler? Og hvem leverer forbruksvarer - spisser, muttere, O-ringer og avlederelementer - om fem år?
For kjøpere som kjøper fra en produsent, fungerer diagrammet som et spesifikasjonsark. En leverandør som er i stand til å smi, bearbeide og montere internt, kan holde toleranser på seteavsmalningen og blandestrålen, de to funksjonene som påvirker kuttekvaliteten mest. Vår egen produksjon i Ningbo dekker formfremstilling, smiing, overflatebehandling, CNC-bearbeiding og inspeksjon under ett tak, med omtrent to tiår innen sveise- og skjæreverktøy, og vi bearbeider til kundetegninger når et standardmønster ikke passer.
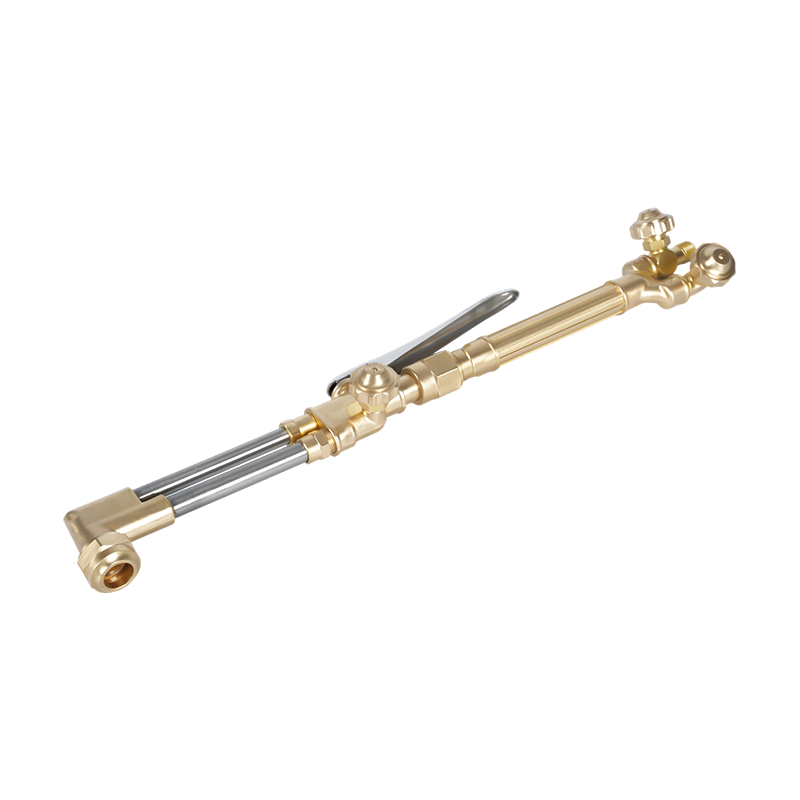 A217 Oksy-acetylen/propan Kraftig skjærebrennersett Kraftig sett med A212 skjæreutstyr og A211 håndtak, vurdert til 200 mm og kompatibel med oksyacetylen eller propan for industriell skjæring, lodding og oppvarming. Se produkt →
Hvis du matcher et brennersett til en eksisterende slange-, regulator- og spiss-inventar, send tegningen eller delenumrene gjennom vår kontaktside og vi vil bekrefte setetype, gjengeform og spisskompatibilitet før tilbud.
Skriv ut diagrammet, og merk det deretter: skriv de faktiske regulatortrykkene, spissnummeret du bruker på hver platetykkelse, og datoen da avlederne sist ble inspisert. En tegning som bærer dine egne tall slutter å være en plakat og begynner å være et oppsettark – og neste gang et kutt går grovt, er svaret vanligvis én linje unna.