En butikk har et parti med 20 mm plate som venter på skjærebordet. Arbeidslederen setter regulatorene på samme trykk som fungerte for 6 mm ark dagen før, tenner brenneren og får et kutt som spretter, sputter og etterlater dype trekklinjer. Han prøver en ny liten justering, så en til, og hvert kutt er litt verre.
Den raskere tilnærmingen er å slutte å justere blindt og sjekke innstillingsskjemaet for oksygenacetylenbrenneren. Diagrammet kobler sammen spissstørrelse, metalltykkelse og regulatortrykk slik at brenneren er riktig innstilt før flammen tennes. Når riktig spiss matches med riktig trykk, er kuttet rent, slagget er lett, og spissen overlever mye lenger.
Hva et fakkelinnstillingsdiagram faktisk inneholder
Et diagram for skjæring av oksygen er vanligvis trykt på et kort, en plakat eller direkte på fakkelhåndtaket. Den viser spissenumrene i en serie, rekkevidden av materialtykkelse hver spiss kan håndtere, og anbefalt trykk for å kutte oksygen og drivstoffgass. Noen diagrammer viser også om spissen produserer en lett, middels eller tung forvarmingsflamme, noe som betyr noe når stålet har rust, kalk eller maling.
Trykkverdiene er kun garantert for spissseriene som er navngitt på diagrammet. Spissnummereringssystemer er forskjellige mellom produsenter, og til og med to spisser stemplet med samme nummer kan ha forskjellige åpningsstørrelser. Behandle et diagram fra ett merke som en grov veiledning bare når du bruker et annet merkes tips.
Match spissen til metalltykkelsen først
Spissnummeret, vanligvis stemplet på den sekskantede kroppen, kontrollerer størrelsen på oksygenåpningen og forvarmingsflammen. Installer spissen som passer til tykkelsen på stålet før du berører regulatorene. En spiss som er for liten kan ikke levere nok skjæreoksygen til tykk plate, så skjærestrømmen mister fart halvveis ned. En spiss som er for stor åpner et bredt snitt, sløser med gass og øker risikoen for å smelte overkanten.
Tabellen nedenfor viser typiske utgangspunkt for en middels kraftig oksy-acetylen-skjærespissserie som arbeider på bløtt stål. Verdiene er nær tallene som finnes på vanlige produsentkart, men bekreft dem alltid mot diagrammet fakkelprodusenten gir.
| Spissen størrelse | Materialtykkelse | Kutte oksygen (psi) | Acetylen (psi) |
|---|---|---|---|
| 00 | Opptil 3 mm | 20-25 | 3-5 |
| 0 | 3-10 mm | 25-30 | 3-7 |
| 1 | 10-25 mm | 30-40 | 5-8 |
| 2 | 25-50 mm | 35-45 | 6-10 |
| 3 | 50-100 mm | 40-50 | 7-10 |
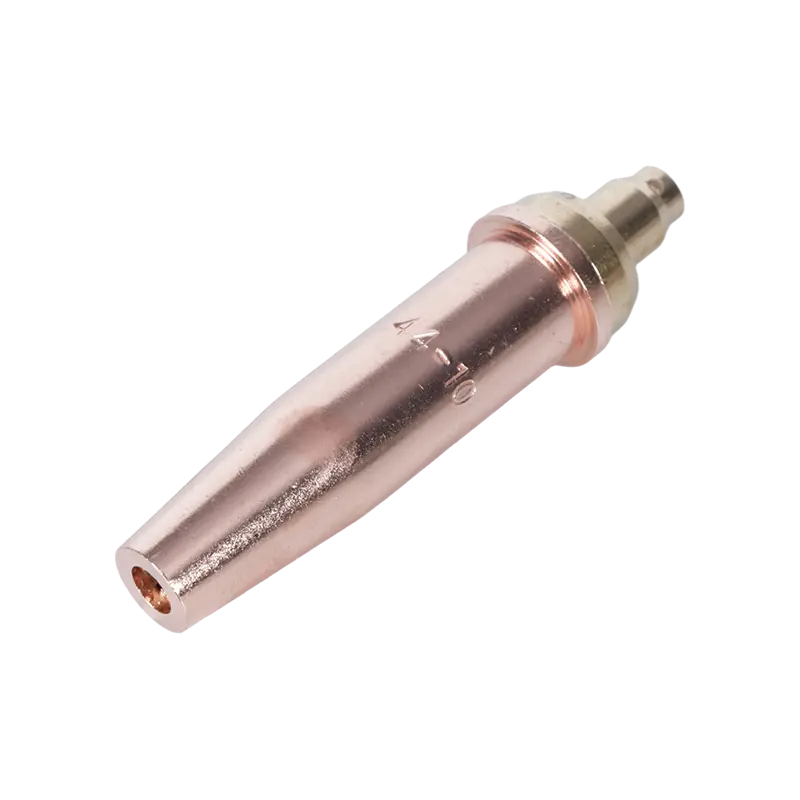
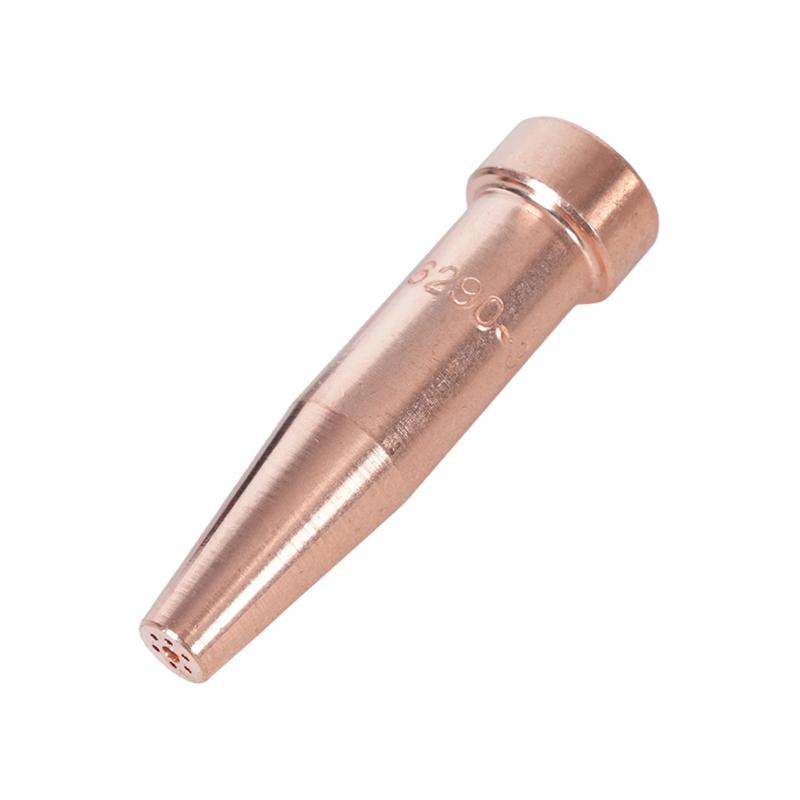
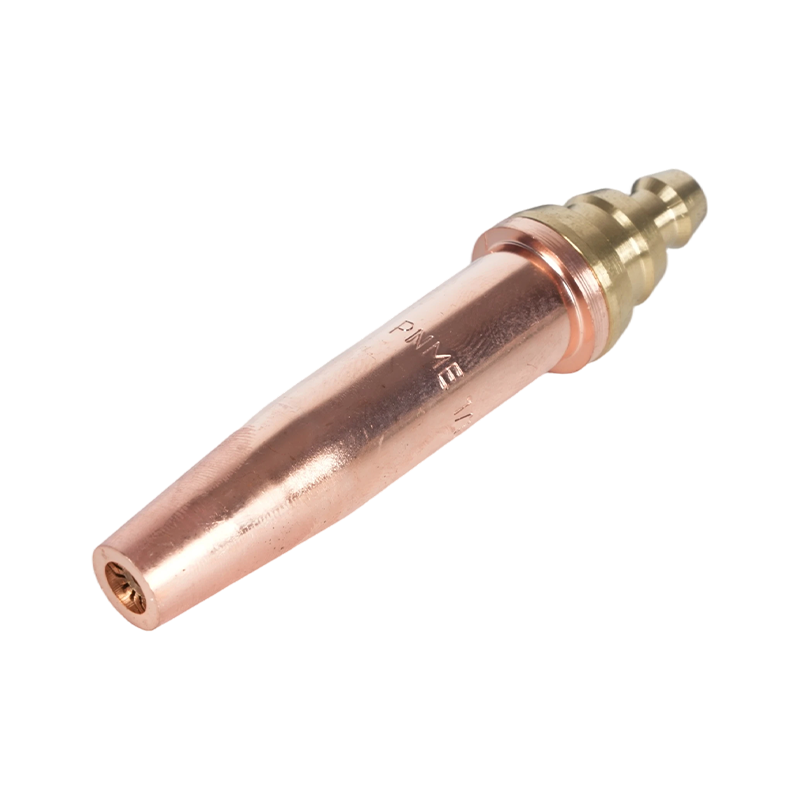
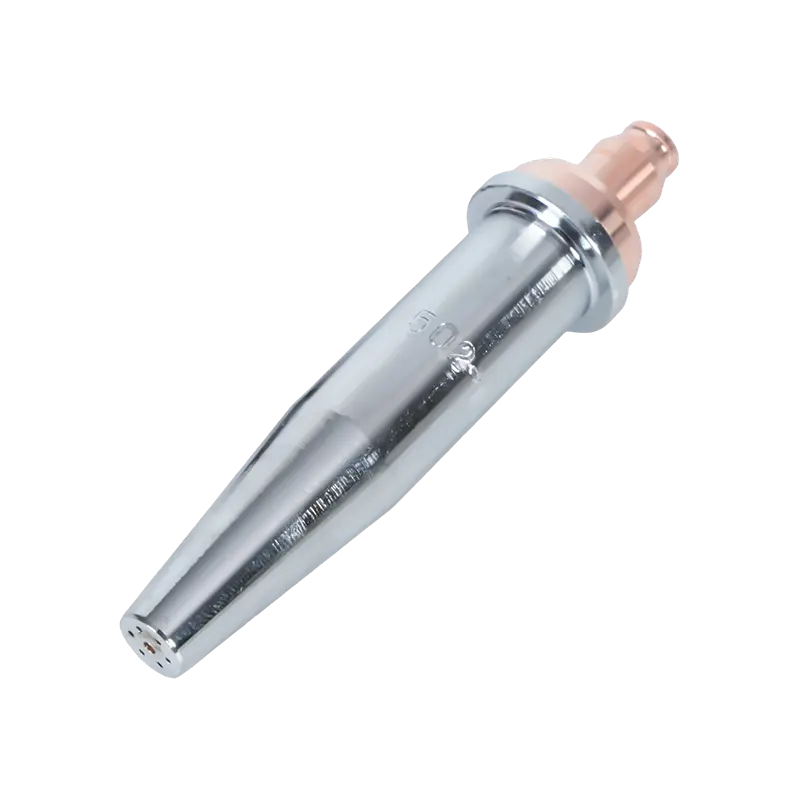
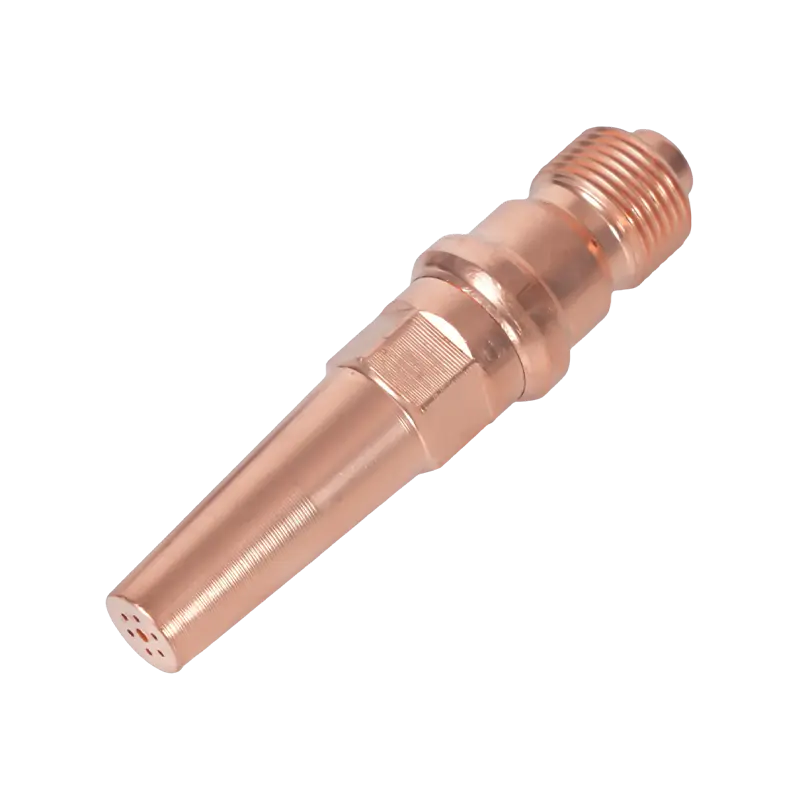
Hvis diagrammet mangler, er det stemplede tipsnummeret fortsatt utgangspunktet. 1101-serien acetylen kuttespisser dekker vanlige butikkstørrelser fra lett ark til medium plate og er merket tydelig nok til å identifisere før du justerer regulatorene. For en bredere titt på hvordan spissens design påvirker oppsett og levetid, se denne praktiske veiledningen til valg av skjærebrennerspiss, oppsett og vedlikehold .
 1-101-serien Acetylene fakkeltipsleverandører, grossistfirma - NINGBO WELDMAN WELDMAN er toppleverandør og selskap i Kina 1-101 Series Acetylene Fakkeltips, Engros 1-101 Series Acetylene Fakkeltips til salgs, The 1-... Se produkt →
Trykkområder etter operasjon
Skjærediagrammet er bare en del av bildet. Det samme brenneroppsettet brukes til sveising, lodding, oppvarming og skjæring, og hver jobb krever en annen trykkbalanse. Tabellen nedenfor oppsummerer områdene som oftest vises på produsentdiagrammer for små og mellomstore tips.
| Drift | Oksygen (psi) | Acetylen (psi) |
|---|---|---|
| Sveising, liten spiss | 5-10 | 3-7 |
| Lodding og oppvarming | 3-5 | 3-5 |
| Kutting, liten spiss | 20-40 | 5-10 |
| Skjærende, tung spiss | 40-50 | 7-10 |
Legg merke til at skjæreoksygentrykket alltid er den høyeste verdien i settet. Den skjærende oksygenstrømmen gjør to jobber: den oksiderer jernet i snittet og blåser det smeltede oksidet ut av snittet. Ingen av jobbene blir gjort ordentlig hvis trykket er for lavt. Acetylensiden forblir i et smalt bånd fordi forvarmingsflammen bare trenger nok drivstoffgass til å holde et lite område av metall ved antennelsestemperatur.
Det er én hard grense som gjelder for hvert acetylenoppsett. Acetylen blir ustabilt over ca 15 psi og kan brytes ned med eksplosiv kraft. Regulatortrykk over denne verdien er farlig, uavhengig av hva et diagram antyder. Hvis en spiss krever mer acetylentrykk enn den sikre grensen, er spissen for stor for leveringssystemet eller slangene er for lange.
Hvorfor diagrammet er en grunnlinje, ikke en garanti
Kartene er utviklet med en ny spiss, et rent skjæreutstyr og rimelig korte slanger. Virkelige verkstedforhold er forskjellige. En regulator som har blitt slått av en vogn kan lese 5 psi høy. Et langt slangeløp reduserer trykket mellom sylinderen og brenneren, spesielt når oksygenbehovet er høyt. En spiss med karbonavleiringer i boringen gir en forvrengt flamme selv ved det nøyaktige trykket som er vist på diagrammet.
Start med diagrammet, og finjuster deretter i små trinn. Sett først en nøytral forvarmingsflamme, med skjæreoksygenet av, og tilsett deretter skjærestrømmen. Hvis kuttet er sakte eller toppkanten smelter, øker du kutteoksygenet med ca. 5 psi. Hvis slaggen er vanskelig å fjerne, er tuppen sannsynligvis for stor eller stålet har kraftig avleiring. Dokumenter hva som fungerer for utstyret ditt; Erfarne operatører skriver ofte de korrigerte trykkene ved siden av diagrammet på verkstedveggen.
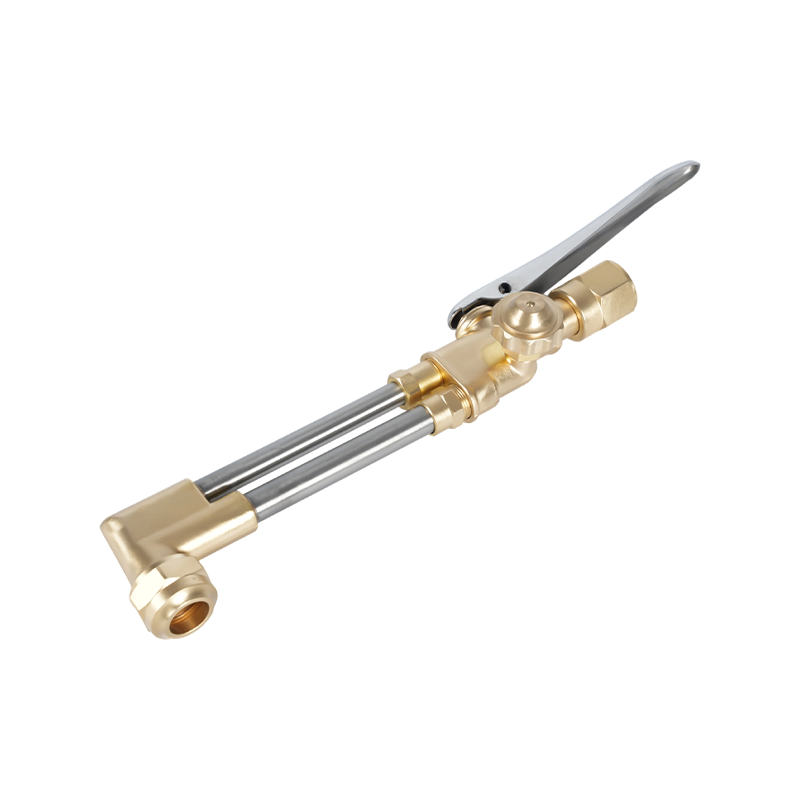
Når skjæreutstyret og brennerhåndtaket ikke er samsvarende, blir trykket på kartet vanskeligere å reprodusere. A kraftig oksy-acetylen og propan skjærebrenner med ren ventilrespons, slik som A212, holder flammen forutsigbar og gjør det lettere å reprodusere kartinnstillingene.
 A212 Heavy Duty Oxy Acetylen Propan Skjærebrennertilbehør leverandører, hele WELDMAN er toppleverandør og selskap for Kina A212 Heavy Duty Oxy Acetylen Propan Cutting Torch Attachment, Engros A212 Heavy Duty Oxy A... Se produkt →
Vanlige feil som viser seg i snittet
De fleste dårlige kutt kan spores til en av en håndfull feil som kan unngås. Sjekk disse før du endrer trykk.
- Innstilling av acetylen over 15 psi. Dette er den farligste feilen i oxy-fuel arbeid, og det vil aldri forbedre kuttet.
- Leser et diagram fra en annen tipsserie. Tipsnummereringssystemer er ikke universelle mellom produsenter.
- Stille inn regulatorene mens brennerventilene er helt lukket. Avlesningen driver når gassen begynner å strømme; still inn trykk med lommelykten åpen akkurat nok til å føle en lett flyt.
- Bruk en spiss som er for liten til tallerkenen. Forvarmingsflammen kan ikke heve kanten til antennelsestemperatur, og skjærestrømmen mister fart før den når bunnen av kuttet.
- Ignorerer tilstanden til spisssetet og boringen. Et skadet sete lekker forvarmingsgass forbi gjengene, og en skitten boring forvrenger skjærestrømmen.
- Starter kuttet før stålet når antennelsestemperatur. Å vente et ekstra sekund på kanten er billigere enn et mislykket kutt.
Flammen i seg selv er den beste sanntidsindikatoren. En nøytral flamme, med en skarp hvit innerkjegle og ingen fjær på acetylensiden, gir det reneste snittet på de fleste rent stål. Hvis flammen blinker tilbake i spissen, stopp, la spissen avkjøles og inspiser setet og boringen før du tenner på nytt.
Sett diagrammet til å fungere i butikken din
Selv det beste diagrammet kan ikke kompensere for komponenter som ikke samsvarer. Et skjæreutstyr med slitte ventilkjegler, et håndtak med skadede gjenger eller en spiss som ikke sitter ordentlig, forvrenger alle trykket ved flammen. Å holde seg til én produsents spissserie og tilpasse skjærefestet til håndtaket reduserer antallet variabler.
Et komplett antrekk som f.eks A217K kraftig skjærebrennersett inkluderer skjæreutstyret, oksygenutstyret og kompatible spisser i én pakke, slik at trykket fra diagrammet kan reproduseres uten å blande deler fra forskjellige kilder.
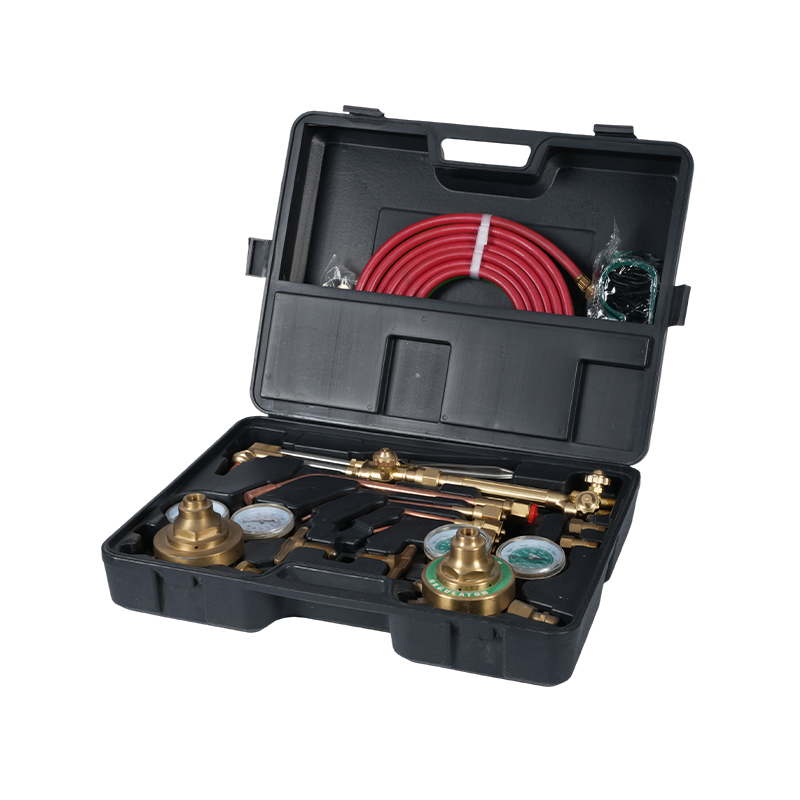 A217K Heavy Duty skjærebrennersett Propan skjæretilbehør Oksygen Acetylen T WELDMAN er topp Kina A217K Heavy Duty skjærebrennersett Propan skjæreutstyr Oksygen Acetylen brennersett, leverandør og firma, hele... Se produkt →
Hvis butikken din trenger hjelp til å velge en spissserie eller et skjæreutstyr for platetykkelsen du vanligvis håndterer, kontakt oss med din lommelyktmodell og materialutvalg, og vi vil henvise deg til de riktige komponentene.