En sveiser plukker opp en brenner med en størrelse-2 spiss, tenner den, setter det som ser ut som en nøytral flamme, og fullfører likevel skiftet med en kuttet kant som trenger sliping og en perle som sprekker langs tåen. Trykkene var etter boken, platen var ren, og ingenting på måleren så feil ut. Det som drev var selve oksyacetylenflammen, litt for langt inn i oksygen eller litt for langt inn i acetylen.
Den korte versjonen: flammen er definert av oksygen-til-acetylen-forholdet på spissen, ikke av regulatorfigurene alene. Tre flammer kommer ut av det forholdet, nøytrale, karburerende og oksiderende, og hver av dem har en annen temperatur, en annen kjemi på det smeltede metallet og et annet sett med jobber den gjør godt. Lær å lese kjeglene og de fleste skjære- og sveisefeil blir diagnostisert før første passering.
Hvorfor forholdet betyr mer enn måleravlesningen
Acetylen brent i rent oksygen når omtrent 3200 til 3500 °C (5790 til 6330 °F), varmere enn propan, propylen eller naturgass i samme fakkel. Dette overskriftsnummeret gjelder bare ved en blanding nær 1:1. Mat mer acetylen og flammen avkjøles litt mens den indre kjeglen vokser en fjær av uforbrent karbon. Mat mer oksygen og kjeglen forkortes, flammen blir hardere, og fritt oksygen begynner å angripe stålet.
En regulatormåler viser hva som er tilgjengelig ved innløpet, ikke hva som kommer til åpningen. Slangelengde, spissstørrelse og en delvis blokkert spiss endrer levering. Det er derfor hver lydprosedyre ender med den samme instruksjonen: juster visuelt, ved fakkelen, med flammen tent og spill på verket.
De tre oksyacetylenflammene side om side
| Flamme | Oksygen til acetylen | Det du ser | Typisk arbeid | Risiko ved feil bruk |
|---|---|---|---|---|
| Nøytral | Omtrent 1:1 | To skarpt definerte kjegler, lys hvit-blå indre kjegle, ingen fjær | Skjæring og sveising av bløtt stål, lodding med flussmiddel, generell oppvarming | lav risiko; lett oksidasjon på aluminium |
| Karburering | Acetylenrik, rundt 0,8 til 0,9:1 | Tre soner: indre kjegle, hvitaktig fjær, ytre konvolutt; kan sote | Aluminium, nikkellegeringer, støpejernsreparasjon, hardfacing, høykarbonstål | Karbonopptak, sot i snittet, harde sprekkfølsomme sveiser |
| Oksiderende | Oksygenrik, ca. 1,2:1 eller mer | Kort, skarp, blekere indre kjegle, høyere susing, mindre konvolutt | Messing og bronse, fuging, skjerf, noe rask skjæring | Avkarbonisering, brente legeringselementer, porøse sveiser, brede grove snitt |
Behandle midtsøylen som et utgangspunkt. To operatører kan stille inn samme nominelle forhold og fortsatt se forskjellige kjeglelengder, fordi spissslitasje og gassrenhet forskyver den synlige grensen. Kjeglene, ikke tallene, er det virkelige instrumentet.
Nøytral flamme: grunnlinjen for å mestre først
Åpne acetylenet, tenn det, tilsett deretter oksygen til fjæren bare forsvinner og to rene kjegler gjenstår: en lys indre kjegle og en blekere ytre konvolutt. Ingen sus, ingen sot, ingen lysere på spissen. Det er nøytralt.
Det er flammen du faller tilbake på fordi den verken tilfører karbon eller stripper den. Skjæring av mykt stål, mest smeltesveising, flusslodding og generell oppvarming sitter komfortabelt i den. For kutting er nøytral den sikre standarden. En lett oksiderende flamme skjærer raskere, men snittveggene kommer grovere ut og kanten stivner, noe som koster tid på maskineringsstadiet.
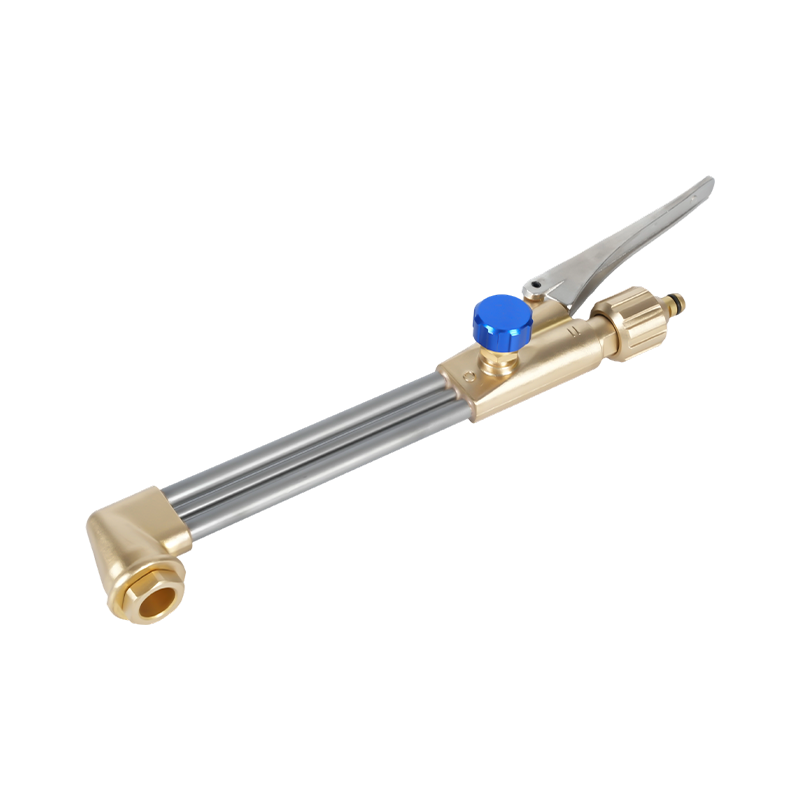
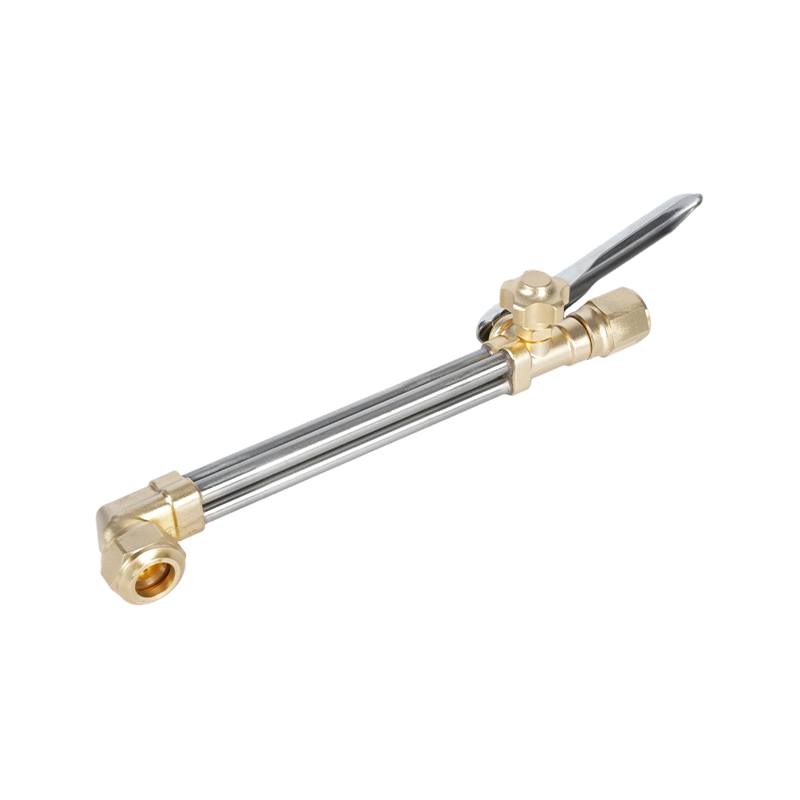
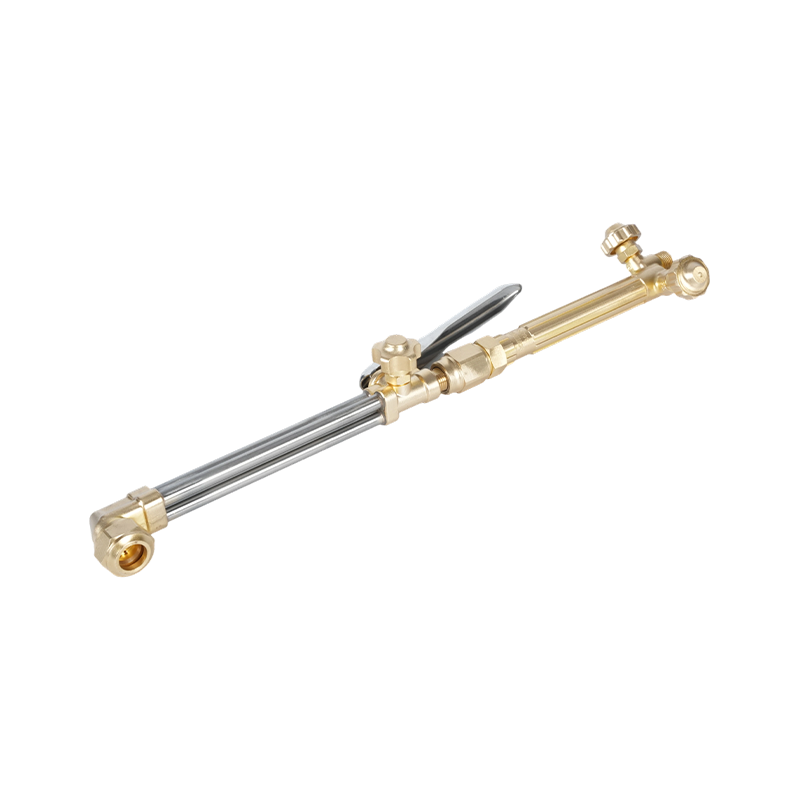
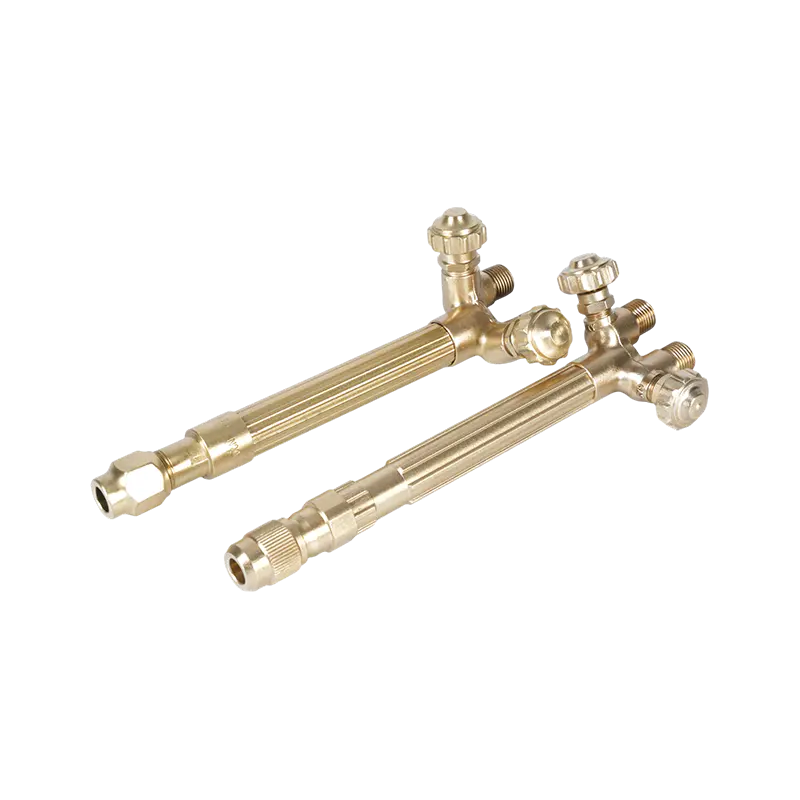
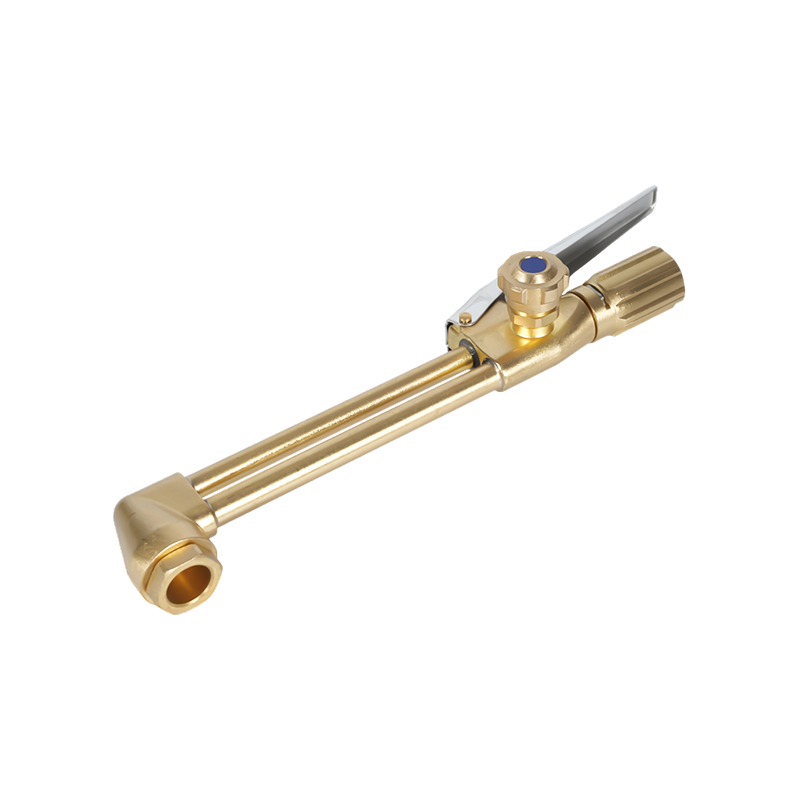
Vedlegget betyr like mye som innstillingen. Et todelt skjæreutstyr som en A212 håndterer plate fra noen få millimeter opp til tung seksjon på ett håndtak, som holder forholdet konsistent mellom operatører og skift.
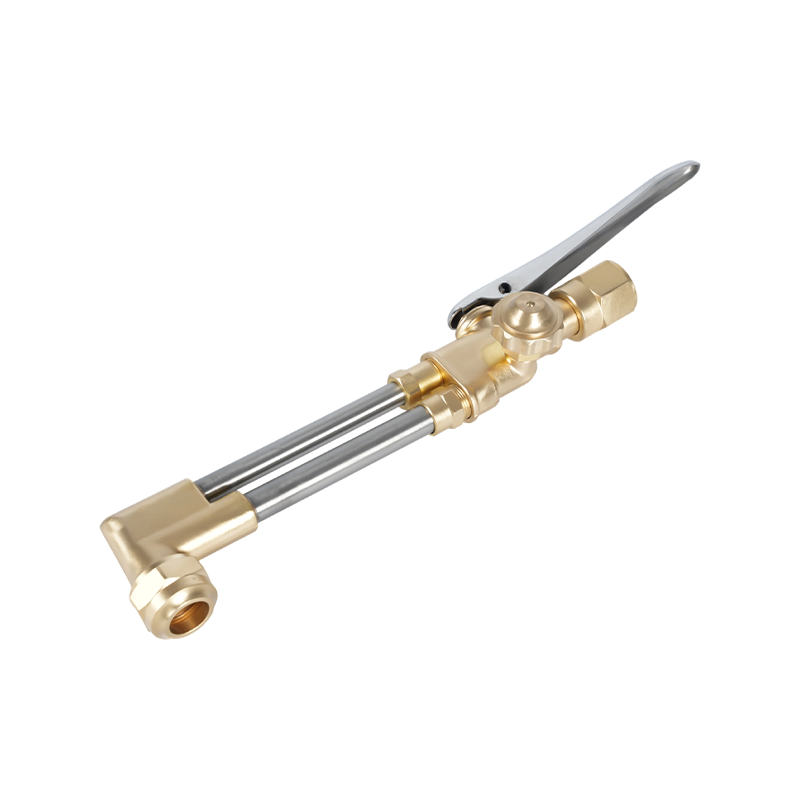 A212 Kraftig skjæreutstyr for oksyacetylen og propan Smidt messinghus og rustfrie stålventiler gir holdbarhet for skjæring av tunge plater opptil 200 mm, med jevn ytelse på tvers av operatører og skift. Se produkt →
Hvis kuttflaten viser en smal, ren draglinje og en skarp toppkant, var flammen nær nøytral. Rullete kanter og kraftig slagg betyr vanligvis at flammen var feil før reisehastigheten var.
Karburerende flamme: ekstra acetylen, ekstra forsiktighet
Åpne acetylenet en brøkdel forbi oksygenet og en tredje sone vises, en hvitaktig fjær sitter mellom den indre kjeglen og den ytre konvolutten. Den fjæren er uforbrent karbon, og den gjør to ting på en gang: den senker oksygenpotensialet ved bassenget og avleirer karbon på metallet.
Brukt med vilje er det det riktige valget for aluminium, nikkel og høy-nikkel legeringer, støpejernsreparasjon og hardfacing, der en mildt reduserende atmosfære beskytter smeltebassenget. På høykarbonstål og verktøystål oppveier en kort fjær karbonavbrenning under sveising.
Fellen bruker den på lavkarbonstål fordi den ser mildere ut. Carbon pick-up herder sveisen og gjør den mer sprekkfølsom, og sot som er igjen i et snitt forårsaker ufullstendig sammensmelting ved neste pass. Hold fjæren kort, ikke lenger enn omtrent en og en halv ganger den indre kjeglen, og tørk av arbeidsstykket hvis det kommer sot.
Oksiderende flamme: kort, skarp og lett å overdrive
Tilsett for mye oksygen og den indre kjeglen forkortes og skjerpes, seddelen stiger, og den ytre konvolutten trekker inn. Mange operatører skaper denne flammen ved et uhell når de åpner oksygenet for tidlig eller setter trykk over spissen.
Med vilje hører den hjemme på messing og bronse, der en oksiderende atmosfære undertrykker sinkdamping, og på mejsling og skjerfing der aggressiv varme ønskes. På stål er det etsende. Karbon brenner ut av overflatelaget, legeringselementer oksiderer, og resultatet er en porøs sveis med slagg fanget under kantene. En granulær grå hud på det kuttede ansiktet og et snitt som er bredere enn diagrammet forutsier, er begge tegn på at blandingen har svingt for langt.
Sette, lese og slå av flammen
- Inspiser spissen: åpningen rundt, setet rent, O-ringene intakte. Rengjør med et skikkelig spissrengjøringsmiddel, aldri et bor.
- Still inn regulatortrykket fra brennerprodusentens tipsdiagram, og hold acetylen på eller under 1 bar (ca. 15 psi).
- Skyll begge ledningene i et sekund eller to for å fjerne luft og gammel gass.
- Åpne acetylenbrennerventilen omtrent en kvart omdreining og tenn med en strikker, ikke en lighter.
- Tilsett oksygen til fjæren forsvinner, og finjuster deretter på et skrapstykke av samme stål.
- Juster for jobben: en kort fjær for karbureringsarbeid, en kortere kjegle for oksiderende arbeid.
- Slå først av acetylen, deretter oksygen, tøm deretter ledningene og lukk sylinderventilene.
To vaner forhindrer de fleste overraskelser. Kontroller først flammen på nytt etter hvert spissbytte eller slangetilkopling, fordi leveringen endres. For det andre, hold en testkupong av det faktiske materialet i nærheten; en flamme som ser perfekt ut i friluft kan lese veldig forskjellig mot en varmesenkende plate.
Maskinvare som holder flammen repeterbar
Flammen er bare like stabil som delene som mater den. Et slitt spisssete trekker luft forbi tråden, en oppsvulmet O-ring endrer blandingen mellom pasninger, og en feiltilpasset spiss og feste forskyver forholdet for alle som tar opp fakkelen. På en produksjonsbenk viser denne variasjonen seg som inkonsekvent snittbredde lenge før noen mistenker gassen.
Acetylenspisser er dimensjonert etter åpning og etter bruk. En generell serie som 1101 dekker de vanlige platetykkelsene som finnes i fabrikasjons- og reparasjonsverksteder, mens kraftige serier passer til tykkere seksjoner og lengre kontinuerlige kutt.
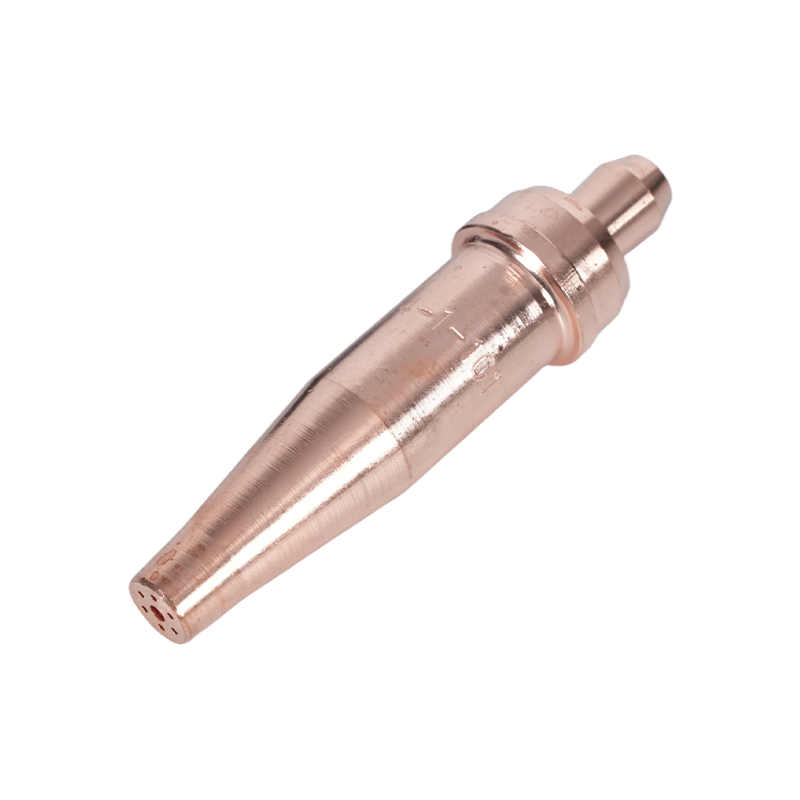 1-101 Series Acetylene brennerspisser for 5–200 mm kutting Dekker 5–200 mm plate med 76 mm lengde og passer til A217, A218, A219, A246, A212 og A800 brennere for fabrikasjons- og reparasjonsarbeid. Se produkt →
Forbruksvarer fortjener samme oppmerksomhet som fakkelkroppen. Å velge riktig størrelse, sette den firkantet og erstatte den ved første tegn på avskalling er dekket mer i dybden i denne veiledningen. velge og vedlikeholde skjærebrennerspisser , som er verdt å lese ved siden av tipsdiagrammet.
For kjøpere som spesifiserer sett på tvers av et verksted, er den praktiske kontrollen enhetlighet: samme håndtaksgrensesnitt, samme festeserie, samme spissnummerering, slik at en flammeinnstilling registrert på en benk kan reproduseres på en annen.
Sikkerhetspunkter som endrer flammeatferd
Flashback er feilmodusen som betyr mest, og det er et flammeproblem snarere enn et gassproblem. En flammefront som går tilbake opp i slangen gjør en liten feil til en sylinderhendelse. Tilbakeslagsventiler bremser gassreversering, men stopper ikke en flammefront; bare en skikkelig arrester gjør det. Monter dem ved regulatoruttaket og, der risikovurderingen krever det, også ved brennerens innløp.
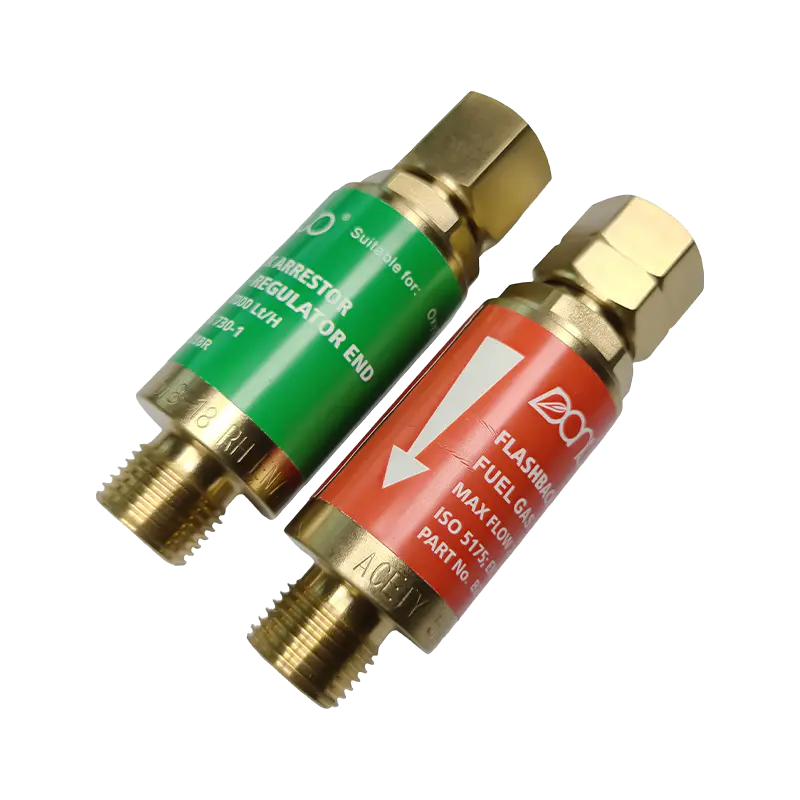 B288 Series Oxy Acetylene Flashback Arrestor Forhindrer tilbakeslag og omvendt gassstrøm med modeller for oksygen (7000 l/t) og drivstoffgass (2600 l/t) i flere gjengestørrelser, og beskytter operatører og utstyr. Se produkt →
Kjør aldri acetylen over omtrent 1,5 bar (ca. 15 psi) ved slangen, siden fri acetylen blir ustabil ved høyere trykk. Hold sylindrene stående og sikret, hold fett og olje borte fra oksygenfittings, og bruk riktig nyanse av filterlinsen for arbeidet som skal utføres. En flamme som springer, plystrer eller endrer farge av seg selv er et stopp-arbeid-signal, ikke noe å justere rundt.
Flammeinnstilling er en ferdighet målt i sekunder, men den avgjør skjærekvalitet, sveiselydhet og forbrukslevetid på tvers av et helt verksted. Hvis du standardiserer fakler, tips og avledere for en produksjonslinje, eller trenger deler laget etter dine egne tegninger og gassspesifikasjoner, kan teamet nås via kontaktside med dine detaljer.