Når du står foran en produksjonsplan og en sveiser venter på den rette brenneren, er ikke det første spørsmålet hvilken prosess som ser bedre ut på papiret. Det er hvilken operatørene dine kan kjøre konsekvent, og hva det valget koster deg i etterarbeid. Det korte svaret er: på MIG smelter en kontinuerlig matet tråd inn i skjøten, noe som gjør den raskere og enklere å lære. På TIG forblir en wolframelektrode solid og en fyllstav legges til separat, noe som gir deg mer kontroll, men krever mer dyktighet. Den eneste forskjellen driver annenhver sammenligning mellom dem.
Hva som faktisk skjer i buen
MIG står for Metal Inert Gas og kalles også GMAW. En spole med solid tråd føres gjennom en pistol, det dannes en bue mellom tråden og arbeidsstykket, og selve tråden smelter inn i sveisen. Du stiller inn trådmatingshastigheten og spenningen; beskyttelsesgass, enten argon, CO2, eller en blanding, beskytter det smeltede bassenget mot luften. Dette skaper en ren prosess med høy avsetning.
TIG står for Tungsten Inert Gas og kalles også GTAW. En lysbue blir truffet mellom en wolframelektrode og arbeidsstykket, men wolfram smelter ikke. Sveisebassenget lages ved å smelte basismetallet, og du tilsetter fyllmasse fra en egen stav med fri hånd. Ren argon er den vanlige dekkgassen, og en fotpedal eller avtrekker kontrollerer strømstyrken etter hvert som sveisen skrider frem.
Fordi fyllstoffet er separat i TIG, er varmetilførselen mer håndterlig. Fordi tråden er selvmatende i MIG, opprettholdes lysbuen av trådmatingen og operatøren har mindre å tenke på. Det forklarer hvorfor MIG er naturlig egnet for lengre, tykkere arbeid med større volum, mens TIG finner sin nisje i presise tynne eller vanskelige å sveise metaller.
| Aspekt | MIG-sveising | TIG-sveising |
|---|---|---|
| Elektrode | Forbrukstråd, matet kontinuerlig | Ikke-forbrukbar wolframelektrode |
| Fyllmateriale | Smeltetråd er fyllstoffet | Fyllstav legges for hånd separat |
| Beskyttelsesgass | Argon, CO2 eller blandet gass | Argon eller argon-helium |
| Ampere kontroll | Spennings- og trådmatingsinnstillinger | Fotpedal eller fingertuppkontroll |
| Ferdighetskrav | Lavere, mer tilgivende | Høyere, trenger hånd-øye-fot-koordinasjon |
Hvordan forskjellen påvirker butikken din
Sveisehastighet og avsetningshastighet
MIG fyller en skjøt raskt fordi ledningen leverer metall nonstop. I 5 mm karbonstål kan en dyktig MIG-operatør ofte gjøre ett solid pass, mens TIG vil kreve flere passeringer og mer tid. MIG kjører også godt ved høyere reisehastigheter, og det er derfor det er det vanlige valget for strukturell fabrikasjon og karosseripaneler.
Kvalitet, omarbeiding og operatørens læringskurve
TIG produserer ikke sprut, noe som betyr ingen sliping eller stålbørsting mellom omgangene, og det etterlater en ren overflate som passer til maling og polert rustfritt. MIG vil noen ganger sprute, og sprut blir en kostnad når produktet krever kosmetisk etterbehandling. TIG er lettere å kontrollere på rotpasninger og på metaller som er følsomme for varme, men det er vanskeligere å lære fordi det bruker både hender og en fot.
Hvor hver prosess gir mer mening
- Tynn plate fra ca. 0,5 til 3 mm favoriserer vanligvis TIG, siden den lavere varmetilførselen reduserer gjennombrenningen.
- Plate fra ca. 3 mm og tykkere favoriserer vanligvis MIG, fordi produktivitet betyr mer og materialet kan absorbere raskere varme.
- Aluminium i tykkere målere er ofte MIG med en spolepistol; tynnere aluminiumsdeler er ofte TIG for bedre kontroll av sveisebassenget.
- Rustfritt stål som må se ensartet ut på innsiden av et rør eller kar er en TIG-applikasjon.
Utstyr og forbruksvarer: Kostnaden side om side
Innkjøpsprisen på maskinen er kun en del av bildet. I produksjon avgjør vanligvis forbruksvarer, gass og arbeidstimer hvilken prosess som er mer økonomisk for butikken din.
| Kostnadsfaktor | MIG | TIG |
|---|---|---|
| Strømkildetype | Konstant spenning / trådmater | Konstant strøm |
| Ekstra maskin | Trådmater og pistol | fakkel; vannkjøling for høye driftssykluser |
| Forbruksvarer | Trådsneller, kontaktspisser, foringer | Wolframelektrode, fyllstaver, gasskopper |
| Gassforbruk | 15 til 25 CFH argon/CO2 | 10 til 20 CFH av ren argon |
| Operatørkostnad | Lavere med mindre erfarne operatører | Høyere når det kreves dyktige sveisere |
Hvis arbeidskraften er dyr og gjennomstrømningen er kritisk, vinner MIG på det meste av stål og noe rustfritt arbeid. Hvis etterarbeid og utseende er det som driver budsjettet, viser TIG seg ofte å være billigere per akseptabel sveis, selv om det koster mer per time.
Forvarming, gasskontroll og utstyret rundt sveisen
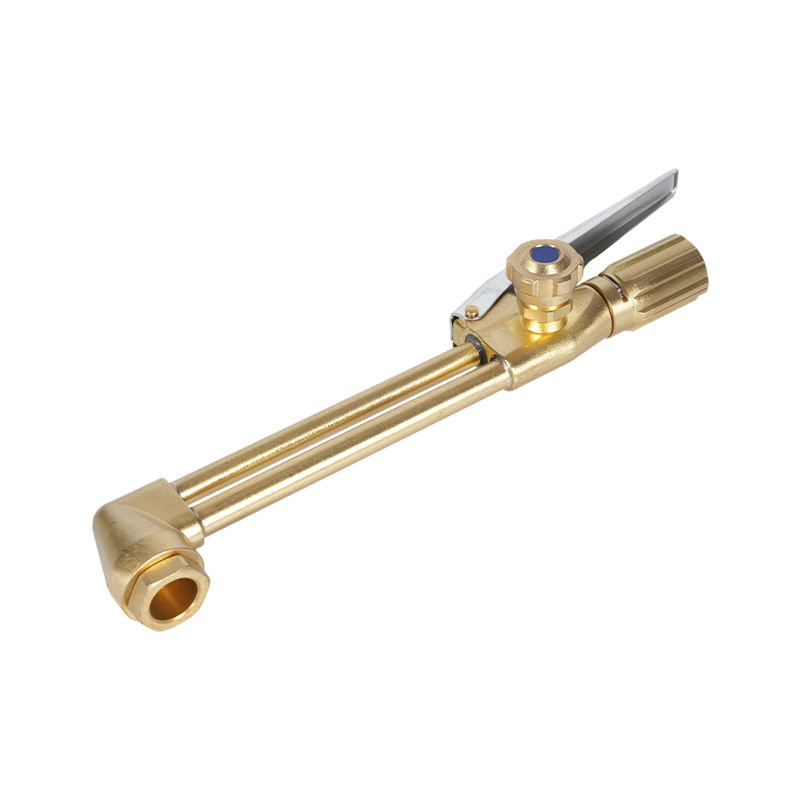
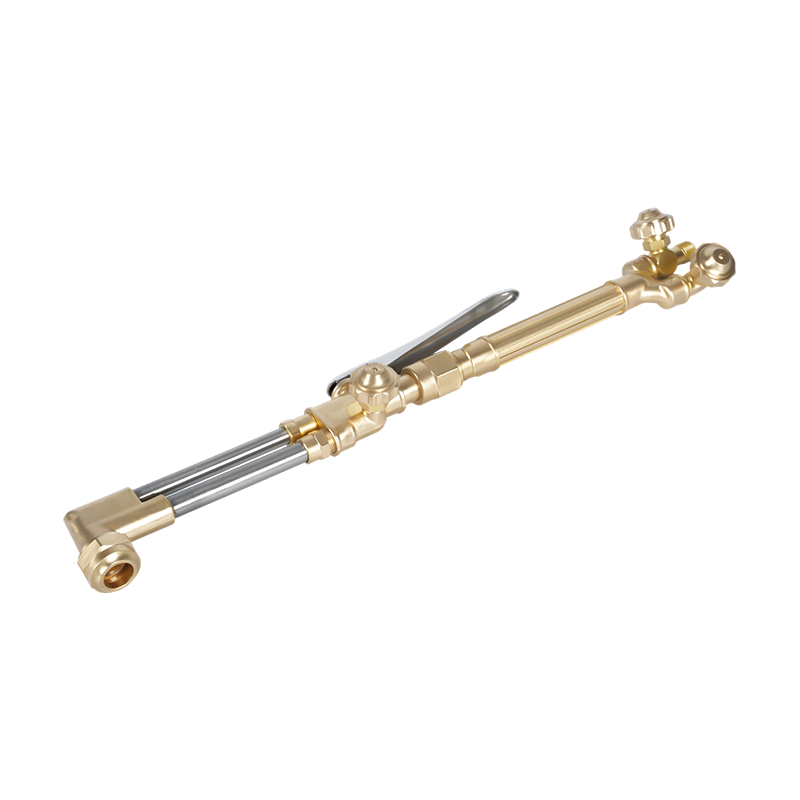
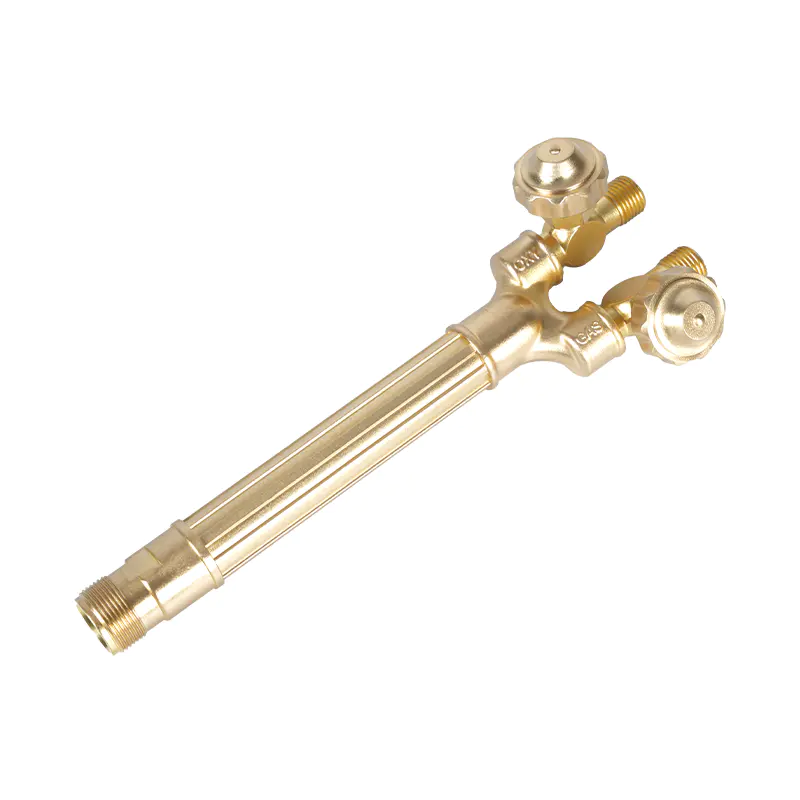
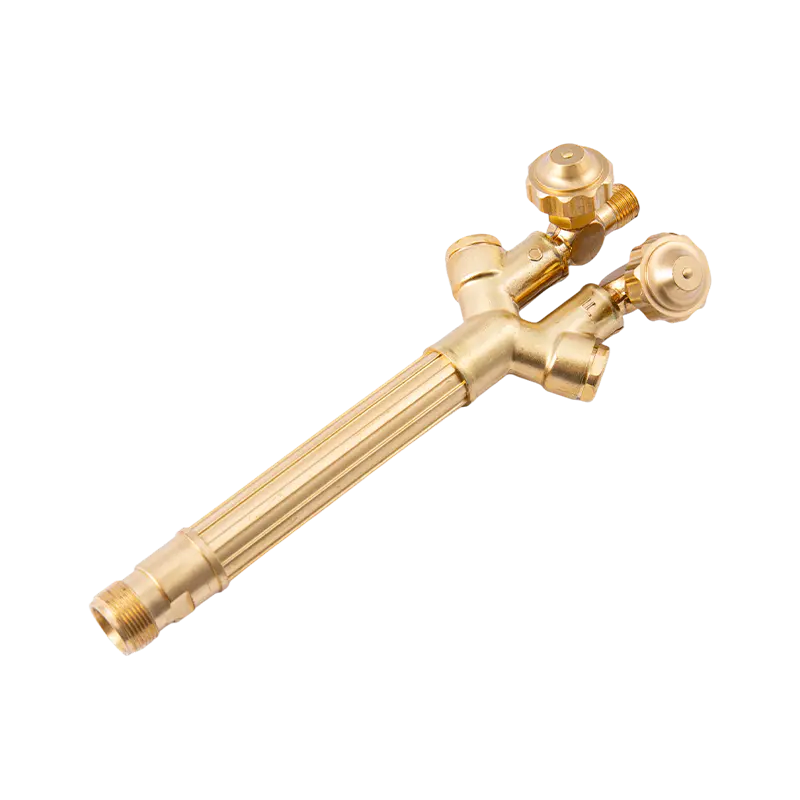
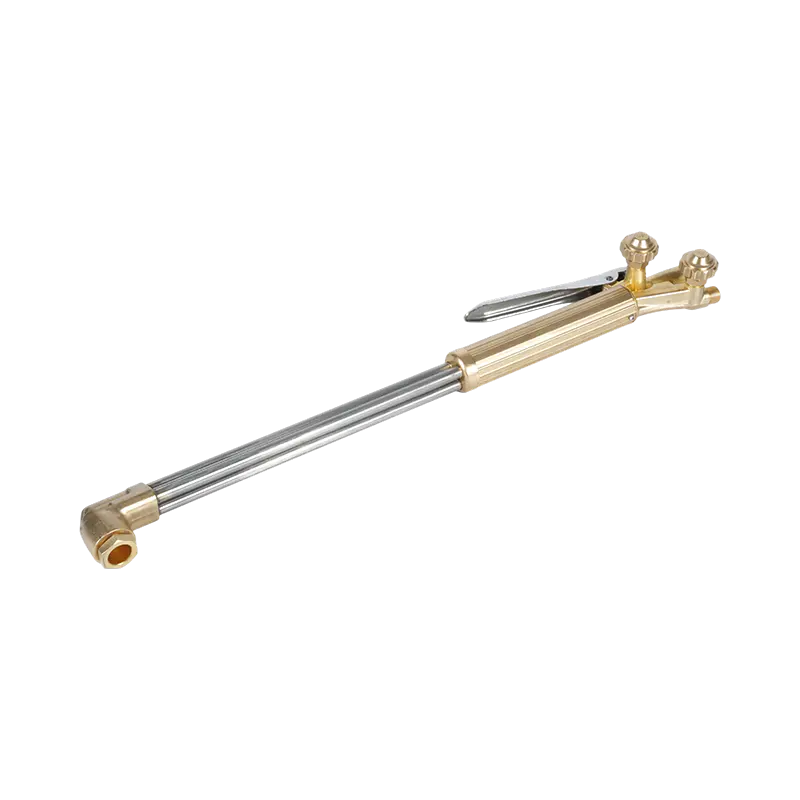
Selv når selve fusjonen er MIG eller TIG, er arbeidscellen aldri bare sveisemaskinen. Et typisk eksempel er en tung aluminium eller tykk rustfri del som må forvarmes før roten passerer, for å redusere risikoen for sveisesprekker og for å få bassenget til å sitte skikkelig. En kompakt oxy-acetylen varmebrenner er en vanlig måte å bringe seksjonen opp til temperatur på gulvet uten å komplisere sveiseoppsettet.
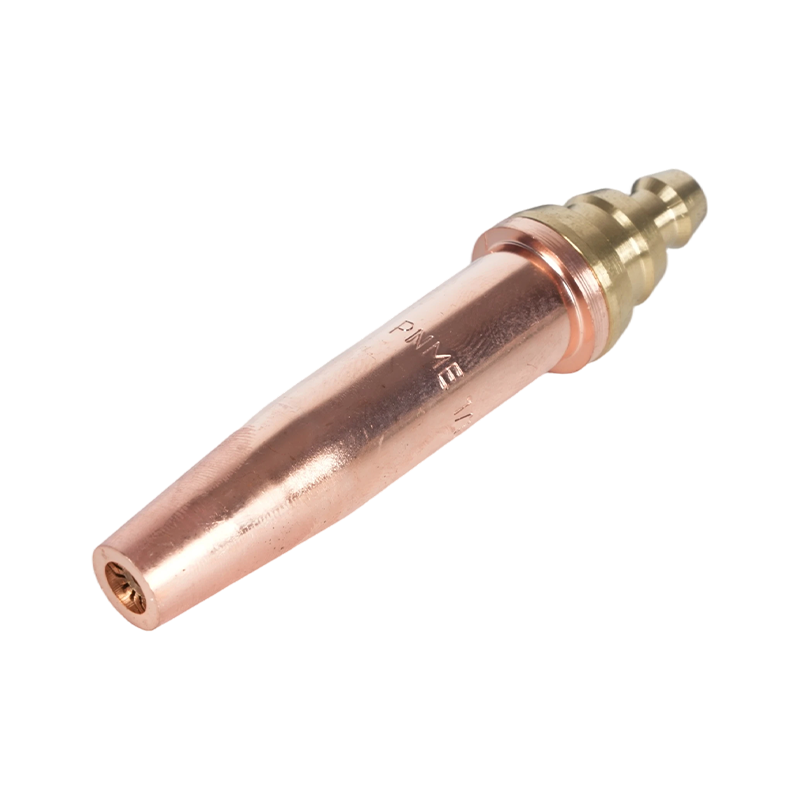
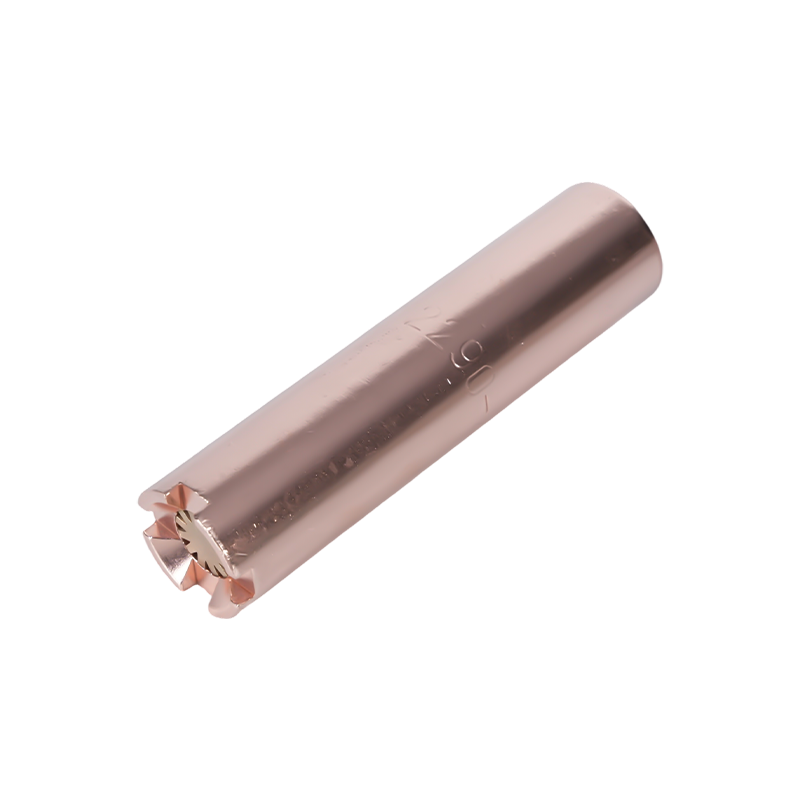
 HE-505 Heavy Duty Oxy Acetylen Varmebrenner for forvarming og sveising Denne kompakte brenneren gir kontrollert flamme for forvarming av tykke metaller før sveising, noe som reduserer risikoen for sprekker. Den håndterer også lodding, gløding, retting og tining, noe som gjør den til et allsidig tillegg til arbeidscellen din. Se produkt →
Varmebrennere og gasskontrollutstyr er ofte levert av samme produsent som lager skjæreutstyr, brennerhåndtak og trykkregulatorer. Prosessen du velger er ikke den eneste avgjørelsen: støtteverktøyene må være pålitelige når tidsplanen er stram.
Ta avgjørelsen: Hva du skal fortelle innkjøpsteamet ditt
Velg MIG når produksjonsvolumet er høyt, materialtykkelsen er over ca. 3 mm, sprut er akseptabelt, og du har et begrenset utvalg av dyktige operatører. Velg TIG når sveisens utseende er et krav, veggtykkelsen er lav, materialet er varmefølsomt, eller den ferdige skjøten må yte i en korrosiv eller mekanisk krevende tjeneste.
I en blandet butikk holder mange team begge prosessene tilgjengelige. TIG kan håndtere rotgjennomføringen på røret og det rustfrie arbeidet som skal se glatt ut, mens MIG bærer de tunge kilsveisene. Avveiningen handler ikke om å finne den ene perfekte prosessen; det handler om å tilpasse prosessen til delen, volumet og operatøren som er tilgjengelig.
Når du vurderer en leverandør av sveise- eller skjæreutstyr for en OEM-produksjonslinje, er verdien i å finne en produsent som kontrollerer hele bearbeidings- og smiprosessen. Muligheten til å bygge spesialtilpassede brennerhåndtak, varmebrennere og gassskjærekomponenter internt er det som gjør anskaffelsen mer forutsigbar. Hvis du diskuterer en tilpasset forsyningsordning, snakk med ingeniørteamet vårt om dine tegninger og produksjonskrav.